
 EN


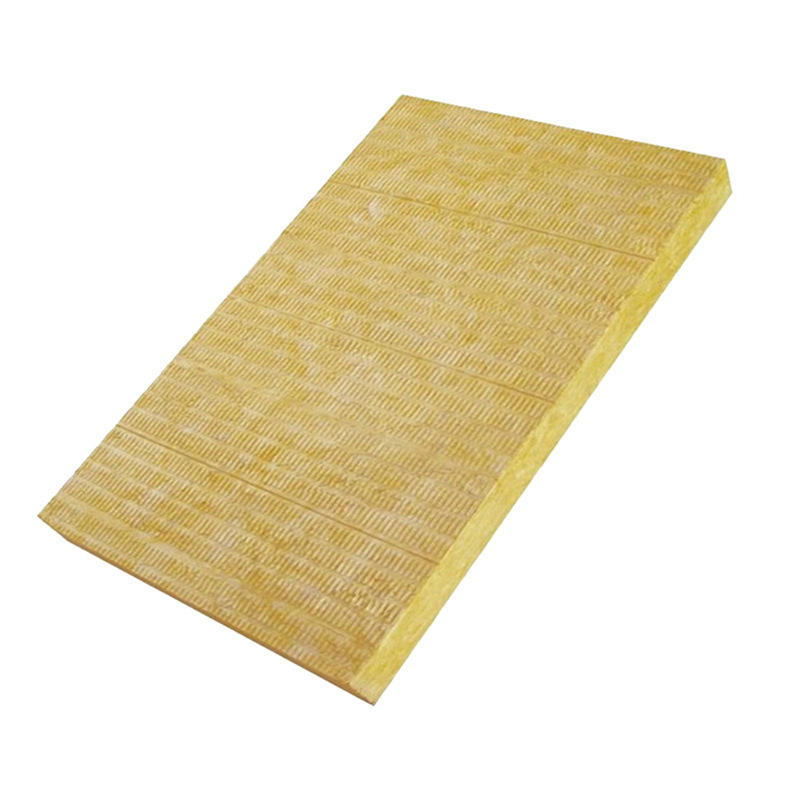
Davamlı lif sıxlığının əldə edilməsi, qaya yununun istehsalında ən mühüm çətinliklərdən biridir. Dünyanın müxtəlif ölkələrindəki istehsalçılar, hər bir partiya qaya yununun sərt sənaye standartlarına və müştərilərin gözləntilərinə uyğun gəlməsini təmin etmək üçün dəqiq nəzarət mexanizmlərindən istifadə edirlər. Qaya yununun lif sıxlığı onun istilik izolyasiya xüsusiyyətləri, mexaniki möhkəmliyi, yanğın dayanıqlılığı və uzunmüddətli davamlılığına birbaşa təsir göstərir. Qaya yunu zavodları davamlı lif sıxlığını saxlaya bilmədikdə, alınan materialın istilik performansı aşağı düşə bilər, yanğın qoruyuculuğu azala bilər və ya strukturu zəifləyə bilər. Bu məqalə, aparıcı qaya yunu istehsalçılarının istehsal prosesləri boyu davamlı lif sıxlığını əldə etmək və saxlamaq üçün necə sistemli yanaşmalardan istifadə etdiyini araşdırır.
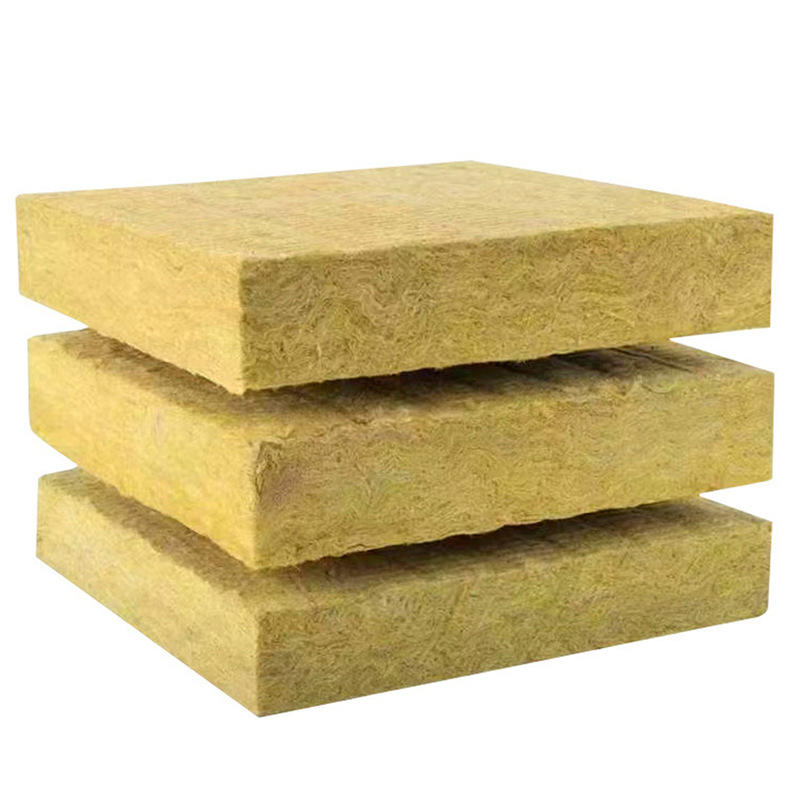
Daş yununun istehsalında sabit lif sıxlığının saxlanması prosesi bir neçə mərhələni əhatə edir: xammalın seçilməsi, ərimə və lifin formalaşdırılması, toplanma və sıxılma, həmçinin son keyfiyyət yoxlaması. Hər bir mərhələ son daş yununun sıxlıq profili üzərində təsir edə bilən dəyişənlər təqdim edir. Bu dəyişənləri anlamaq və etibarlı idarəetmə sistemləri tətbiq etmək fabriklərə müştərilərin izolyasiya və yanğın qorunması tətbiqləri üçün etibarlı şəkildə sayəsində proqnozlaşdırıla bilən performans xüsusiyyətlərinə malik daş yun məhsulları təqdim etməyə imkan verir.
Xammalın Sabitliyi və İlkin Emal
Daş Yununun Bazasını Təşkil Edən Materialların Seçilməsi və Hazırlanması
Davamlı lif sıxlığının əsası qatı materialların sərt idarə edilməsindən başlayır. Rockwool istehsalçıları bazalt, əhəngdaşı və koksu dəqiq ölçülmüş miqdarlarda təmin edirlər. Xammalın tərkibindəki dəyişikliklər qarışığın necə əriməsini və nəticədə liflərin necə formalaşdığını birbaşa təsir edir. Keyfiyyətli təchizatçılar kimyəvi tərkibi sənədləndirilmiş və eyni hissəcik ölçüsünə malik materiallar təqdim edirlər. Sobaya daxil olmazdan əvvəl bu materiallar süzülür, qurudulur və Rockwool-un hədəf sıxlığı spesifikasiyalarını əldə etmək üçün xüsusi olaraq hazırlanmış reseptlərə uyğun olaraq qarışdırılır. Bu hazırlıq mərhələsi çirkləri aradan qaldırır və istehsal partiyasında bərabər ərimə davranışını təmin edir.
Soba temperaturunun idarə edilməsi və əritmə keyfiyyəti
Pərvaz mühiti qaya yunlu liflərin formalaşmasına əhəmiyyətli təsir göstərir. 1500–1600 dərəcə Selsi dərəcəsi aralığında dəqiq pərvaz temperaturunu saxlamaq, xammalın tamamilə əriməsini və lif düzəltmək üçün doğru özlülüyə çatmasını təmin edir. Qaya yunlu zavodları pərvaz temperaturunu bir neçə nöqtədə davamlı izləyən irəli səviyyəli pirometriya sistemlərindən istifadə edirlər. Pərvaz temperaturu dalğalanarsa, qaya yunlu əritmə ya lif düzəltmək üçün çox qatı, ya da çox axıcı olur; hər iki hal da lif diametrinin bircinsliyini və son sıxlığıni pozur. İstilik geri əlaqəsi idarəetmə sistemi avtomatik olaraq yanğın çıxışı sürətini düzəldərək sabit temperaturu saxlayır və beləliklə, lif formalaşma mərhələsinə — qaya yunlu liflərin əslində yarandığı mərhələyə — sabit əritmə xüsusiyyətləri verilir.
Liflərin formalaşması və toplanma üsulları
Nəzarət olunan düzəltmə və hava püskürtmə sistemləri
Eritmə optimal özlülüyə çatdıqda, mərkəzdənqaçma qüvvəsi və hava jetləri vasitəsilə mayeni ayrı-ayrı daş yun liflərinə çevirən fırlanan stakanlara və ya çarxlarına axır. Bu liflərin diametri və uzunluğu birbaşa son daş yun sıxlıq profilini müəyyən edir. Müasir tesislər sabit partlayış qüvvəsi təmin edən kalibre edilmiş hava təzyiqi sistemlərindən istifadə edir və eritmiş axını bərabər lif seqmentlərinə ayırır. Daş yun zavodları hava təzyiqini eritmiş temperaturuna, axın sürətinə və hədəf lif diametrinə görə tənzimləyir. Daha yüksək hava təzyiqi daha incə liflər əmələ gətirir və daha yüksək daş yun sıxlığına kömək edir, aşağı təzyiq isə daha qalın liflər və aşağı sıxlıq yaradır. Avtomatlaşdırılmış təzyiq tənzimleyiciləri ilə bu balansın saxlanması hər bir daş yun lif partiyasının eyni xüsusiyyətlərə malik olmasını təmin edir.
Toplama effektivliyi və sıxlıq formalaşması
Tallı formalaşmadan sonra yaranan yeni daş yun lifləri toplama lentlərinə düşür və qalan istilik və kimyəvi bağlayıcılar sayəsində təbii olaraq bir-birinə birləşməyə başlayır. Toplama zonasının dizaynı daş yun liflərinin necə sıxışdığını və bir-birinə necə keçdiyini əhəmiyyətli dərəcədə təsir edir. Sənaye müəssisələri hədəf lif sıxlığını əldə etmək üçün toplama lentinin sürətini, havanın keçiriciliyini və temperatur profilini nəzarət edir. Əgər toplama prosesi çox tez baş tutarsa, daş yun lifləri bərabər şəkildə çökməyə bilər və bu, sıxlıqda dəyişikliklərə səbəb olar. Əgər toplama çox yavaş baş tutarsa, liflər artıq sıxışar və daş yunun matın qalınlığı üzrə sıxlığı qeyri-bərabər olar. Müasir istehsal müəssisələri defektli daş yun materialı xətt üzrə tamamlanmadan əvvəl sapma hallarını aşkar etmək və düzəldici tədbirlərə səbəb olmaq üçün toplama zamanı real vaxt rejimində sıxlıq sensorlarından istifadə edir.
Sıxılma, Bərkidilmə və Son Sıxlıq Yoxlaması
Nəzarət olunan Sıxılma və Termiki Bərkidilmə
İlkin toplanmadan sonra, daş yunun xətti sıxılma valılarından keçir ki, lif strukturu əvvəlcədən müəyyən edilmiş qalınlıq və sıxlıq göstəricilərinə çatdırılsın. Daş yun fabrikləri lif xüsusiyyətlərinə və arzu olunan son sıxlığa əsasən val təzyiqini tənzimləyirlər. Sıxılma mərhələsi diqqətlə idarə edilməlidir, çünki artıq qüvvə daş yunu qırıqlı və elastikliyi zəif etməklə yanaşı, kifayət qədər təzyiq olmaması materialı zəif edir və çökməyə meylli edir. Sıxılmadan sonra daş yun termosetləşdirmə sobalarına daxil olur, burada istilik orqanik bağlayıcıları aktivləşdirir və ayrı-ayrı lifləri davamlı şəkildə bir-birinə birləşdirir. Bu termosetləşdirmə kameralarında temperatur və qalma müddəti tamamilə nəzarət altındadır ki, daş yunun en kəsiyində bağlayıcının bərabər şəkildə termosetləşməsi təmin olunsun; bu, sabit mexaniki xüsusiyyətlər əldə etmək və məhsulun ömrü boyu sıxlıq sabitliyini saxlamaq üçün vacibdir.
Sıxlıq ölçməsi və keyfiyyət təminatı
Əsas rokvol istehsalçıları çoxmərhələli sıxlıq yoxlama protokollarını tətbiq edirlər. Sərtləşdikdən sonra rokvol avtomatlaşdırılmış ölçmə sistemlərindən keçir və materialın tam eni üzrə bir neçə nöqtədə qalınlığı ilə çəkisi qeyd olunur. Bu ölçümlər əsl sıxlığı hesablayır və nəticələri spesifikasiya aralığı ilə müqayisə edir. Əgər rokvol sıxlığı qəbul edilə bilən həddin xaricindədirsə, irəli səviyyəli tesislər materialı avtomatik olaraq təkrar emal və ya düzəliş üçün yönləndirir. Həmçinin müntəzəm aralıqlarla əl ilə nümunə götürmə də aparılır; texniklər soyudulmuş rokvolun hissələrini kəsir, həcmi ilə çəkisini müəyyən edir və ölçülmüş sıxlığın avtomatik oxunuşlarla uyğunluğunu yoxlayır. Bu təkrarlanan yoxlama yanaşması sıxlıqdan meydana gələn sapmaları aşkar edir ki, bu da əks halda müştərilərə çatdırıla bilərdi; beləliklə, brendin reputasiyası qorunur və təchiz olunan rokvolun izolyasiya və yanğın təhlükəsizliyi tətbiqlərində gözlənilən kimi işləməsi təmin olunur.
Tez-tez verilən suallar
Niyə rokvol məhsullarında sabit lif sıxlığı o qədər vacibdir?
Davamlı lif sıxlığı birbaşa qaya yununun istilik keçiriciliyini, yanğın dayanımlılığını, səs udma qabiliyyətini və sıxılma möhkəmliyini müəyyən edir. Qaya yunu sıxlığı dəyişdikdə bu performans xüsusiyyətləri proqnozlaşdırıla bilməz olur. Tikinti mütəxəssisləri və tikinti qaydaları qaya yununun müəyyən performans həddini ödəməsini tələb edirlər. Əgər qaya yununun bəzi sahələrində sıxlıq yüksək, digərlərində isə aşağıdırsa, ümumi sistem performansı zəifləyir. Bundan əlavə, planlaşdırılan sıxlıqdan aşağı qaya yunu sıxlığı yanğın qiymətləndirmə testlərindən keçə bilməyə bilər; yuxarı sıxlıq isə əlavə dəyər təmin etmədən xərclərin səmərəliliyini azaldır və faktiki performans vahidi üçün xərcləri artırır.
Qaya yunu fabrikləri istehsal zamanı lif sıxlığını nəzarət etmək üçün hansı alətlərdən istifadə edirlər?
Müasir rockwool istehsalat tesislərində istehsal xəttinin bütün sahəsində laser əsaslı qalınlıq sensorları, sahə vahidi başına çəki ölçüləri və infraqırmızı temperatur izləmə sistemlərindən istifadə olunur. Bu cihazlardan daimi olaraq toplanan məlumatlar hədəf sıxlıq spesifikasiyaları ilə müqayisə edən mərkəzi idarəetmə sistemlərinə daxil olur. Əgər aşkar edilən rockwool sıxlığı gözləniləndən kənara çıxarsa, idarəetmə sistemi fırlanma zamanı havanın təzyiqini, sıxma valı qüvvəsini və ya toplama konveyerinin sürətini tənzimləmək üçün siqnallar göndərir. Bir çox tesislərdə həmçinin sıxlıq meyllərini saatlar və növbələr üzrə izləyən statistik proses idarəetmə proqram təminatı da istifadə olunur; bu, rockwool keyfiyyəti qəbul edilməz səviyyəyə çatmazdan əvvəl operatorlara yavaş irəliləməni bildirir. Nümunələrin laboratoriya analizi avtomatlaşdırılmış oxunuşların müstəqil təsdiqini təmin edir.
Xammal materiallarının dəyişkənliyi rockwool sıxlığı uyğunluğuna necə təsir edir?
Bazalt və əhəngdaşı materiallarının müxtəlif mənbələri və partiyaları fərqli minerallar tərkibinə, nəmlik səviyyəsinə və zərrəcik ölçülərinin paylanmasına malikdirlər. Bu dəyişkənliklər materialların ərimə sürətini, ərimənin özlülüyünü və liflərin çıxarılması mərhələsinə axın xarakteristikalarını təsir edir. Daş yun fabrikləri daha iri zərrəcli və ya daha yüksək nəmli bazalt qəbul etdikdə, ərimə profili dəyişir; bu da növbəti olaraq lif diametrini və toplanma sıxlığını təsir edir. Buna görə də irəli gedən istehsalçılar təchizatçılar üçün sərt spesifikasiyalar tətbiq edir, çatdırılma qəbul edilməzdən əvvəl gələn xammalı test edir və xammalın ölçülmüş xüsusiyyətlərinə əsasən soba parametrlərini düzəldərək kiçik xammal dəyişkənliklərindən asılı olmayaraq sabit daş yun lif sıxlığını saxlamağa çalışır.