
 EN


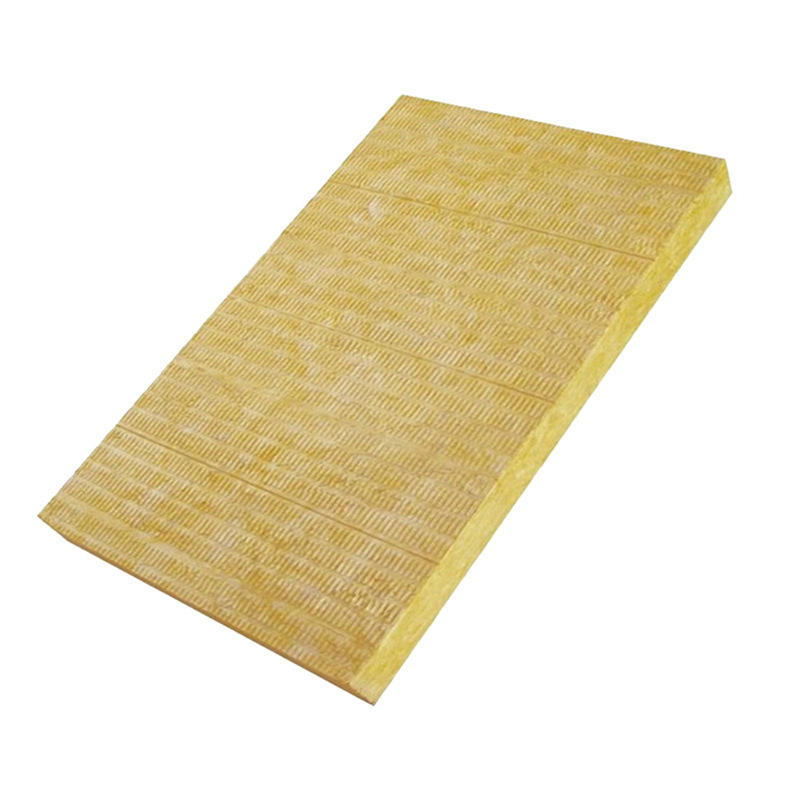
Η επίτευξη σταθερής πυκνότητας ινών αποτελεί μία από τις πιο κρίσιμες προκλήσεις στην παραγωγή rockwool. Οι κατασκευαστές σε όλον τον κόσμο βασίζονται σε ακριβείς μηχανισμούς ελέγχου για να διασφαλίσουν ότι κάθε παρτίδα rockwool πληροί τα αυστηρά βιομηχανικά πρότυπα και τις προσδοκίες των πελατών. Η πυκνότητα των ινών του rockwool επηρεάζει άμεσα τη θερμομονωτική του απόδοση, τη μηχανική του αντοχή, την αντίστασή του στη φωτιά και τη μακροχρόνια του ανθεκτικότητα. Όταν οι εργοστασιακές εγκαταστάσεις παραγωγής rockwool αποτύχουν να διατηρήσουν σταθερή πυκνότητα ινών, το προκύπτον υλικό μπορεί να παρουσιάζει κακή θερμική απόδοση, μειωμένη προστασία από τη φωτιά ή δομική αδυναμία. Αυτό το άρθρο εξερευνά πώς οι κορυφαίοι παραγωγοί rockwool εφαρμόζουν συστηματικές προσεγγίσεις για να επιτύχουν και να διατηρήσουν σταθερή πυκνότητα ινών σε όλες τις φάσεις των βιομηχανικών τους λειτουργιών.
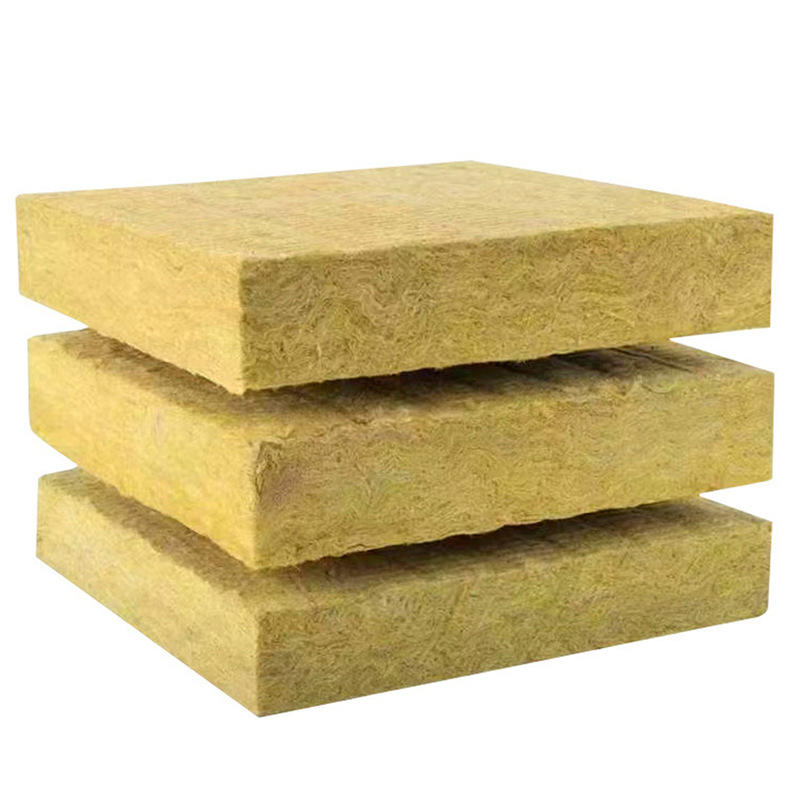
Η διαδικασία διατήρησης σταθερής πυκνότητας ινών στην παραγωγή ροκβούλ απαιτεί συντονισμό σε πολλαπλά στάδια: επιλογή πρώτων υλών, τήξη και δημιουργία ινών, συλλογή και συμπίεση, καθώς και τελική επαλήθευση ποιότητας. Κάθε στάδιο εισάγει μεταβλητές που μπορούν να επηρεάσουν το τελικό προφίλ πυκνότητας του ροκβούλ. Η κατανόηση αυτών των μεταβλητών και η εφαρμογή ανθεκτικών συστημάτων ελέγχου επιτρέπει στα εργοστάσια να παραδίδουν προϊόντα ροκβούλ με προβλέψιμα χαρακτηριστικά απόδοσης, στα οποία οι πελάτες μπορούν να βασίζονται με ασφάλεια για τις εφαρμογές μόνωσης και προστασίας από πυρκαγιά.
Συνέπεια Πρώτων Υλών και Αρχική Επεξεργασία
Επιλογή και Προετοιμασία Βασικών Υλών Ροκβούλ
Η βάση της σταθερής πυκνότητας ινών ξεκινά με αυστηρή διαχείριση των πρώτων υλών. Οι κατασκευαστές Rockwool προμηθεύονται βασάλτη, ασβεστόλιθο και κοκ για να επιτύχουν ακριβώς καθορισμένες ποσότητες. Οι διακυμάνσεις στη σύνθεση των πρώτων υλών επηρεάζουν άμεσα τον τρόπο με τον οποίο το μείγμα λιώνει και στη συνέχεια σχηματίζει ίνες. Οι προμηθευτές υψηλής ποιότητας παρέχουν υλικά με τεκμηριωμένη χημική σύνθεση και σταθερά μεγέθη σωματιδίων. Πριν εισέλθουν στην καμίνα, αυτά τα υλικά υφίστανται κοσκίνισμα, αποξήρανση και ανάμειξη σύμφωνα με διατυπωμένες συντάγες που έχουν αναπτυχθεί ειδικά για την επίτευξη των επιθυμητών προδιαγραφών πυκνότητας Rockwool. Αυτή η φάση προετοιμασίας εξαλείφει τους ρύπους και διασφαλίζει ομοιόμορφη συμπεριφορά λιώσιμου σε όλη την παρτίδα παραγωγής.
Έλεγχος θερμοκρασίας καμίνας και ποιότητα λιωμένου υλικού
Το περιβάλλον του κλιβάνου επηρεάζει σημαντικά τον σχηματισμό των ινών από πετροβάμβακα. Η διατήρηση ακριβών θερμοκρασιών κλιβάνου μεταξύ 1500 και 1600 βαθμών Κελσίου διασφαλίζει ότι τα πρώτα υλικά λιώνουν πλήρως και φτάνουν στην κατάλληλη ιξώδες για τον σχηματισμό ινών. Οι εγκαταστάσεις παραγωγής πετροβάμβακα χρησιμοποιούν προηγμένα συστήματα πυρομετρίας που παρακολουθούν συνεχώς τη θερμοκρασία του κλιβάνου σε πολλά σημεία. Όταν η θερμοκρασία του κλιβάνου μεταβάλλεται, το λιωμένο μείγμα πετροβάμβακα γίνεται είτε υπερβολικά σκληρό για να σχηματιστούν ίνες είτε υπερβολικά ρευστό, με αποτέλεσμα και τις δύο καταστάσεις να επηρεάζουν αρνητικά την ομοιομορφία της διαμέτρου των ινών και την τελική πυκνότητα. Τα συστήματα θερμικής ανάδρασης ρυθμίζουν αυτόματα την έξοδο των καυστήρων για να διατηρούν σταθερές θερμοκρασίες, επιτρέποντας στις συνεκτικές ιδιότητες του λιωμένου μείγματος να μεταφέρονται στο στάδιο σχηματισμού ινών, όπου δημιουργούνται πραγματικά οι ίνες πετροβάμβακα.
Μέθοδοι σχηματισμού και συλλογής ινών
Ελεγχόμενος σχηματισμός ινών και συστήματα αεροπνοής
Μόλις το τήγμα φτάσει στη βέλτιστη ιξώδες, ρέει προς τους κυλινδρικούς δίσκους ή τροχούς περιστροφής, όπου η κεντροφύγος δύναμη και οι ροές αέρα μετατρέπουν το υγρό σε μεμονωμένες ίνες από πετροβάμβακα. Η διάμετρος και το μήκος αυτών των ινών καθορίζουν απευθείας το τελικό προφίλ πυκνότητας του πετροβάμβακα. Οι σύγχρονες εγκαταστάσεις χρησιμοποιούν βαθμονομημένα συστήματα πίεσης αέρα που παρέχουν σταθερή δύναμη πρόσκρουσης, διασπώντας τη ροή του τήγματος σε ομοιόμορφα τμήματα ινών. Οι εργοστασιακές μονάδες παραγωγής πετροβάμβακα ρυθμίζουν την πίεση του αέρα με βάση τη θερμοκρασία του τήγματος, τον ρυθμό ροής και την επιθυμητή διάμετρο της ίνας. Υψηλότερη πίεση αέρα παράγει λεπτότερες ίνες και συμβάλλει σε υψηλότερη πυκνότητα πετροβάμβακα, ενώ χαμηλότερη πίεση δημιουργεί παχύτερες ίνες και χαμηλότερη πυκνότητα. Η διατήρηση αυτής της ισορροπίας μέσω αυτόματων ρυθμιστών πίεσης διασφαλίζει ότι κάθε παρτίδα ινών πετροβάμβακα παρουσιάζει συνεκτικά χαρακτηριστικά.
Αποδοτικότητα Συλλογής και Διαμόρφωση Πυκνότητας
Μετά τον σχηματισμό των ινών, οι νεοδημιουργηθείσες ίνες από πετροβάμβακα πέφτουν σε ταινίες συλλογής, όπου αρχίζουν να συνδέονται φυσικά μεταξύ τους μέσω της κατάλοιπης θερμότητας και χημικών συγκολλητικών. Η σχεδίαση της ζώνης συλλογής επηρεάζει καθοριστικά τον τρόπο με τον οποίο οι ίνες από πετροβάμβακα συμπακώνονται και διαπλέκονται. Οι βιομηχανικές εγκαταστάσεις ρυθμίζουν την ταχύτητα των ταινιών συλλογής, τη διαπερατότητα του αέρα και το προφίλ θερμοκρασίας για να επιτύχουν την επιθυμητή πυκνότητα ινών. Εάν η διαδικασία συλλογής πραγματοποιηθεί υπερβολικά γρήγορα, οι ίνες από πετροβάμβακα ενδέχεται να μην καταθέτονται ομοιόμορφα, προκαλώντας μεταβολές στην πυκνότητα. Εάν η συλλογή πραγματοποιηθεί υπερβολικά αργά, οι ίνες υπερσυμπιέζονται και η πυκνότητα του πετροβάμβακα γίνεται ανομοιόμορφη κατά μήκος του πάχους του ματ. Οι σύγχρονες βιομηχανικές εγκαταστάσεις χρησιμοποιούν αισθητήρες πραγματικού χρόνου για την πυκνότητα κατά τη διάρκεια της συλλογής, προκειμένου να εντοπίζουν αποκλίσεις και να ενεργοποιούν διορθωτικά μέτρα πριν ο ελαττωματικός πετροβάμβακας ολοκληρώσει τη διαδικασία στη γραμμή.
Συμπίεση, Θερμική Σκλήρυνση και Τελική Επαλήθευση Πυκνότητας
Ελεγχόμενη Συμπίεση και Θερμική Σκλήρυνση
Μετά την αρχική συλλογή, το μαξιλάρι από πετροβάμβακα διέρχεται από κυλίνδρους συμπίεσης που συμπαγοποιούν τη δομή των ινών σε προκαθορισμένο πάχος και πυκνότητα. Οι εργοστασιακές μονάδες παραγωγής πετροβάμβακα ρυθμίζουν την πίεση των κυλίνδρων βάσει των χαρακτηριστικών των ινών και της επιθυμητής τελικής πυκνότητας. Το στάδιο της συμπίεσης πρέπει να ελέγχεται προσεκτικά, καθώς υπερβολική δύναμη δημιουργεί εύθραυστο πετροβάμβακα με κακή ελαστικότητα, ενώ ανεπαρκής πίεση αφήνει το υλικό αδύναμο και ευαίσθητο σε συνθλίψεις. Μετά τη συμπίεση, ο πετροβάμβακας εισέρχεται σε φούρνους θέρμανσης, όπου η θερμότητα ενεργοποιεί τους οργανικούς δεσμούς που συνδέουν μόνιμα τις μεμονωμένες ίνες μεταξύ τους. Η θερμοκρασία και ο χρόνος παραμονής σε αυτές τις θαλάμους θέρμανσης ελέγχονται αυστηρά για να διασφαλιστεί ομοιόμορφη ενεργοποίηση των δεσμών σε όλη τη διατομή του πετροβάμβακα, κάτι που είναι απαραίτητο για την επίτευξη σταθερών μηχανικών ιδιοτήτων και τη διατήρηση σταθερότητας της πυκνότητας καθ’ όλη τη διάρκεια ζωής του προϊόντος.
Μέτρηση Πυκνότητας και Διασφάλιση Ποιότητας
Οι κορυφαίοι κατασκευαστές ροκουόλ εφαρμόζουν πρωτόκολλα επαλήθευσης πυκνότητας σε πολλαπλά στάδια. Μετά την επεξεργασία, το ροκουόλ διέρχεται από αυτοματοποιημένα συστήματα μέτρησης που καταγράφουν το πάχος και το βάρος σε πολλαπλά σημεία καθ’ όλο το πλάτος του υλικού. Αυτές οι μετρήσεις υπολογίζουν την πραγματική πυκνότητα και συγκρίνουν τα αποτελέσματα με τα καθορισμένα εύρη προδιαγραφών. Εάν η πυκνότητα του ροκουόλ βρεθεί εκτός των αποδεκτών ορίων, τα προηγμένα εγκαταστηματικά συστήματα αποκλίνουν αυτόματα το υλικό για επανεπεξεργασία ή ρύθμιση. Πραγματοποιούνται επίσης χειροκίνητα δειγματοληψίες σε τακτά χρονικά διαστήματα· οι τεχνικοί τέμνουν τμήματα ψυγμένου ροκουόλ, προσδιορίζουν τον όγκο και το βάρος τους και επαληθεύουν ότι η μετρούμενη πυκνότητα συμφωνεί με τις αυτοματοποιημένες ενδείξεις. Αυτή η επαναλαμβανόμενη μέθοδος επαλήθευσης εντοπίζει αποκλίσεις στην πυκνότητα που διαφορετικά θα μπορούσαν να παραδοθούν στους πελάτες, προστατεύοντας τη φήμη της μάρκας και διασφαλίζοντας ότι το παραδιδόμενο ροκουόλ λειτουργεί όπως προβλέπεται σε εφαρμογές μόνωσης και πυρασφάλειας.
Συχνές Ερωτήσεις
Γιατί είναι τόσο σημαντική η σταθερή πυκνότητα των ινών στα προϊόντα ροκουόλ;
Η σταθερή πυκνότητα ινών καθορίζει απευθείας τη θερμική αγωγιμότητα, την αντίσταση στη φωτιά, την ακουστική απορρόφηση και τη θλιπτική αντοχή της μόνωσης από πετροβάμβακα. Όταν η πυκνότητα του πετροβάμβακα παρουσιάζει διακυμάνσεις, αυτά τα χαρακτηριστικά απόδοσης γίνονται απρόβλεπτα. Οι επαγγελματίες της κατασκευής και οι κανονισμοί δόμησης απαιτούν ο πετροβάμβακας να πληροί συγκεκριμένα κατώφλια απόδοσης. Εάν ορισμένα τμήματα του πετροβάμβακα έχουν υψηλότερη πυκνότητα και άλλα χαμηλότερη, η συνολική απόδοση του συστήματος επιδεινώνεται. Επιπλέον, μια πυκνότητα πετροβάμβακα χαμηλότερη από την προβλεπόμενη μπορεί να οδηγήσει σε αποτυχία στις δοκιμές αντίστασης στη φωτιά, ενώ μια υψηλότερη πυκνότητα μειώνει την οικονομική απόδοση χωρίς να προσφέρει επιπλέον αξία, αυξάνοντας το κόστος ανά μονάδα πραγματικής απόδοσης.
Ποια εργαλεία χρησιμοποιούν οι εργοστασιακές εγκαταστάσεις πετροβάμβακα για την παρακολούθηση της πυκνότητας των ινών κατά τη διάρκεια της παραγωγής;
Οι σύγχρονες εγκαταστάσεις παραγωγής ροκβουλ θέτουν σε λειτουργία αισθητήρες πάχους με βάση το λέιζερ, ζυγαριές βάρους ανά μονάδα επιφάνειας και συστήματα παρακολούθησης της θερμοκρασίας με υπέρυθρη ακτινοβολία σε όλη τη γραμμή παραγωγής. Δεδομένα σε πραγματικό χρόνο από αυτά τα όργανα διοχετεύονται σε κεντρικά συστήματα ελέγχου που συγκρίνουν τις πραγματικές μετρήσεις με τις προκαθορισμένες προδιαγραφές πυκνότητας. Εάν η ανιχνευόμενη πυκνότητα του ροκβουλ αποκλίνει, το σύστημα ελέγχου στέλνει σήματα για ρύθμιση της πίεσης του αέρα κατά τη διαδικασία του σπιναρίσματος, της δύναμης των ρολών συμπίεσης ή της ταχύτητας της ταινίας συλλογής. Πολλές εγκαταστάσεις χρησιμοποιούν επίσης λογισμικό στατιστικού ελέγχου διαδικασίας που παρακολουθεί τις τάσεις της πυκνότητας σε ώρες και βάρδιες, ειδοποιώντας τους χειριστές για σταδιακή απόκλιση πριν η ποιότητα του ροκβουλ γίνει απαράδεκτη. Η εργαστηριακή ανάλυση δειγμάτων παρέχει ανεξάρτητη επαλήθευση των αυτόματων μετρήσεων.
Πώς επηρεάζουν οι διακυμάνσεις των πρώτων υλών τη συνέπεια της πυκνότητας του ροκβουλ;
Διαφορετικές πηγές και παρτίδες βασάλτη και ασβεστόλιθου έχουν διαφορετική ορυκτή σύνθεση, περιεκτικότητα σε υγρασία και κατανομή μεγέθους σωματιδίων. Αυτές οι διαφορές επηρεάζουν το ρυθμό με τον οποίο τα υλικά τήκονται, την ιξώδες του τήγματος που προκύπτει και τα χαρακτηριστικά ροής προς το στάδιο σπιναρίσματος των ινών. Όταν οι εργοστασιακές εγκαταστάσεις παραγωγής rockwool λαμβάνουν βασάλτη με χονδρότερα σωματίδια ή υψηλότερη υγρασία, το προφίλ τήξης αλλάζει, γεγονός που επηρεάζει επακόλουθα τη διάμετρο των ινών και την πυκνότητα συλλογής τους. Γι’ αυτόν τον λόγο, οι προηγμένοι κατασκευαστές διατηρούν αυστηρές προδιαγραφές για τους προμηθευτές τους, ελέγχουν τα πρώτα υλικά που λαμβάνουν πριν από την αποδοχή της παράδοσης και προσαρμόζουν τις παραμέτρους του κλιβάνου βάσει των μετρηθέντων χαρακτηριστικών των πρώτων υλικών, προκειμένου να αντισταθμίσουν τις διακυμάνσεις και να διατηρήσουν σταθερή πυκνότητα ινών rockwool, ανεξάρτητα από μικρές διακυμάνσεις στα πρώτα υλικά.
Περιεχόμενα
- Συνέπεια Πρώτων Υλών και Αρχική Επεξεργασία
- Μέθοδοι σχηματισμού και συλλογής ινών
- Συμπίεση, Θερμική Σκλήρυνση και Τελική Επαλήθευση Πυκνότητας
-
Συχνές Ερωτήσεις
- Γιατί είναι τόσο σημαντική η σταθερή πυκνότητα των ινών στα προϊόντα ροκουόλ;
- Ποια εργαλεία χρησιμοποιούν οι εργοστασιακές εγκαταστάσεις πετροβάμβακα για την παρακολούθηση της πυκνότητας των ινών κατά τη διάρκεια της παραγωγής;
- Πώς επηρεάζουν οι διακυμάνσεις των πρώτων υλών τη συνέπεια της πυκνότητας του ροκβουλ;