
 EN


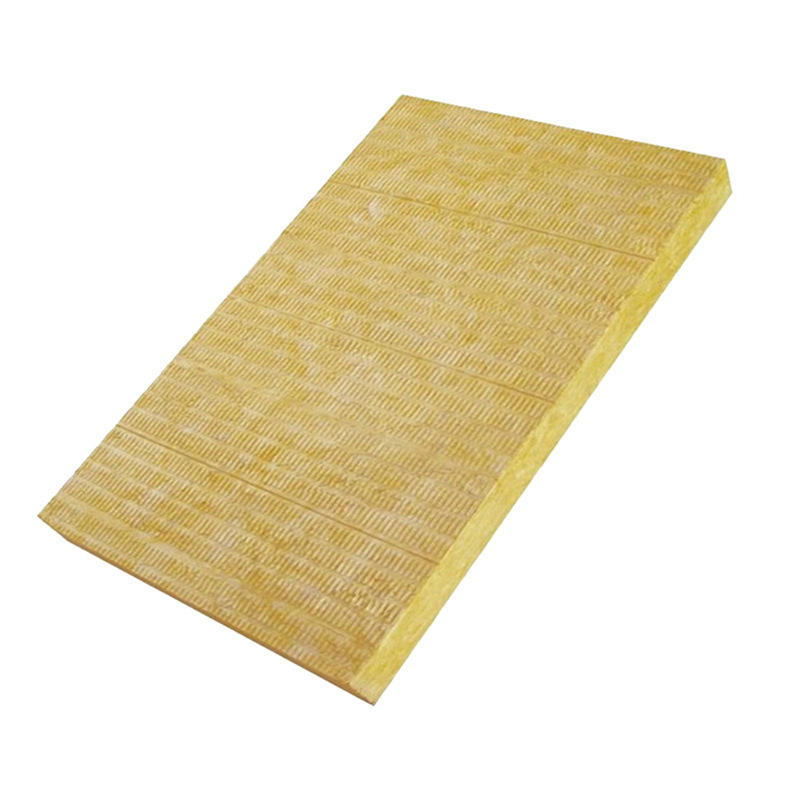
岩棉の繊維密度を一定に保つことは、岩棉製造において最も重要な課題の一つです。世界中のメーカーは、すべてのロットが厳格な業界基準および顧客の期待に応えるよう、精密な制御機構に依存しています。岩棉の繊維密度は、その断熱性能、機械的強度、耐火性、長期的な耐久性に直接影響します。岩棉工場が繊維密度の均一性を維持できなくなると、得られる製品は断熱性能の低下、耐火保護機能の減退、あるいは構造的な弱さを示す可能性があります。本稿では、業界をリードする岩棉メーカーが、製造工程全体で繊維密度の均一性を達成・維持するために採用している体系的な取り組みについて解説します。
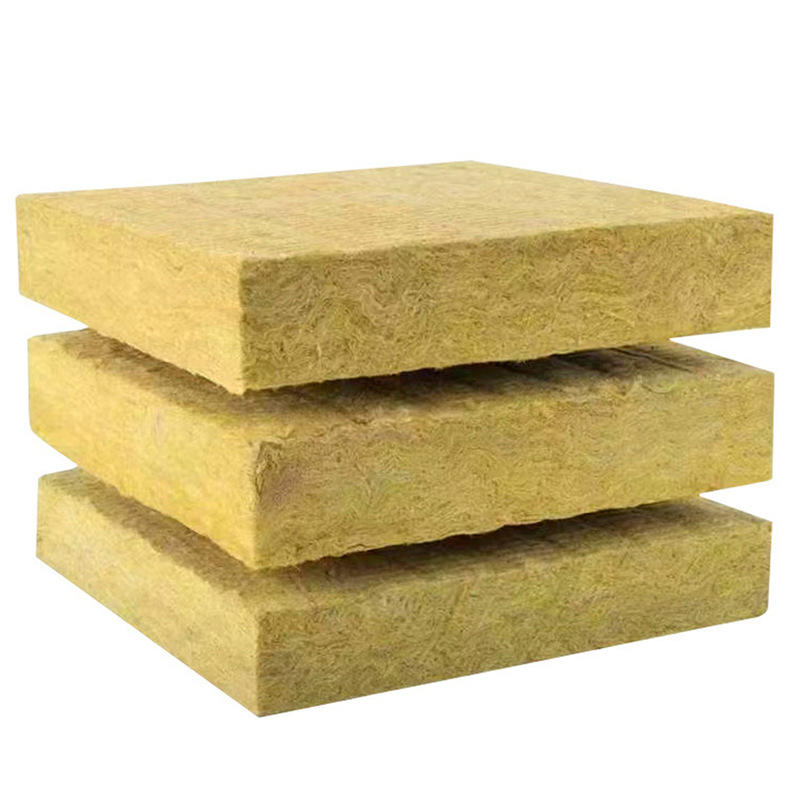
ロックウールの製造において、繊維密度を一定に保つプロセスには、原料選定、溶融および繊維成形、集積・圧縮、最終品質検証という複数の工程間での連携が不可欠です。各工程では、最終的なロックウールの密度分布に影響を及ぼす要因が存在します。こうした要因を的確に把握し、堅牢な制御システムを導入することで、工場は顧客が断熱・防火用途において信頼して使用できる、性能特性が予測可能なロックウール製品を安定供給できます。
原料の一貫性と初期処理
ロックウール基材の選定と準備
一貫した繊維密度の基盤は、厳格な原材料管理から始まります。ロックウール製造メーカーは、玄武岩、石灰石、コークスを正確に計量された量で調達します。原材料の組成のばらつきは、混合物の溶融挙動およびその後の繊維形成に直接影響を与えます。品質の高いサプライヤーは、化学組成が明記され、粒子径が均一な原材料を提供します。炉へ投入される前に、これらの原材料は篩分け・乾燥・配合が行われ、目標とするロックウール密度仕様を達成するために特別に開発された処方に基づいてブレンドされます。この前処理工程により、異物が除去され、生産ロット全体における溶融挙動の均一性が確保されます。
炉内温度制御と溶融状態の品質
炉内の環境は、ロックウール繊維の形成に大きな影響を与えます。炉温を1500~1600℃の範囲で正確に制御することで、原料が完全に溶融し、繊維紡糸に適した粘度に達します。ロックウール工場では、複数の測定点で炉温を継続的に監視する高度なピロメトリー(非接触温度計測)システムを採用しています。炉温が変動すると、ロックウールの溶融物が紡糸に適さないほど固くなったり、逆に流れすぎたりしてしまい、いずれの場合も繊維の直径均一性や最終密度が損なわれます。熱的フィードバック制御によりバーナー出力が自動調整され、炉温の安定が保たれ、一定の溶融特性を有する溶融物が繊維形成工程へと確実に供給されます。この工程こそが、実際にロックウール繊維が生成される段階です。
繊維の形成と集塵方法
制御された紡糸と空気吹き込みシステム
溶融物が最適な粘度に達すると、遠心力と空気ジェットによって液体が個別のロックウール繊維に変換されるスピンカップまたはスピンホイールへと流れ込みます。これらの繊維の直径および長さが、最終的なロックウールの密度分布を直接決定します。最新式の工場では、一定の吹き付け力を確実に供給するため、キャリブレーション済みの空気圧制御システムが採用されています。これにより、溶融流は均一な繊維セグメントに分割されます。ロックウール工場では、溶融温度、流量、および目標となる繊維直径に応じて空気圧を調整します。高い空気圧はより細い繊維を生成し、結果としてロックウールの密度を高めますが、低い空気圧では太い繊維が得られ、密度は低くなります。自動圧力調節装置を用いてこのバランスを維持することで、すべてのロットのロックウール繊維が一貫した特性を示すことが保証されます。
集塵効率と密度形成
ファイバー形成後、新しく生成されたロックウール繊維は集積ベルト上に落下し、残留熱と化学結合剤の作用により自然に相互に結合し始めます。集積ゾーンの設計は、ロックウール繊維の充填状態および絡み合い方に大きく影響します。工場では、集積ベルトの速度、空気透過性、温度分布を制御して、所定の繊維密度を実現します。集積工程が速すぎると、繊維が均一に沈降せず、密度ムラが生じる可能性があります。逆に遅すぎると、繊維が過度に圧縮され、マットの厚さ方向で密度が不均一になります。最新の製造設備では、集積工程中にリアルタイム密度センサーを用いて偏差を検出し、不良品が製造ラインを完了する前に是正措置を自動的に開始しています。
圧縮・熱処理・最終密度確認
制御された圧縮と熱処理
初期の集積後、ロックウールマットは圧縮ローラーを通過し、繊維構造が所定の厚さおよび密度に密実化されます。ロックウール工場では、繊維の特性や最終的な目標密度に応じて、ローラーの圧力を校正します。この圧縮工程は厳密に制御する必要があります。圧力が強すぎると、弾性に乏しいもろいロックウールが生じ、弱すぎると材料が十分に密実化されず、沈降しやすくなります。圧縮後、ロックウールは硬化炉へと送られ、熱によって有機系バインダーが活性化され、個々の繊維が永久的に結合します。これらの硬化炉内の温度および滞留時間は厳密に管理されており、ロックウールの断面全体でバインダーが均一に硬化することを確保しています。これは、一貫した機械的特性を実現し、製品の寿命を通じて密度の安定性を維持するために不可欠です。
密度測定および品質保証
業界をリードするロックウールメーカーでは、多段階の密度検証プロトコルが導入されています。硬化工程の後、ロックウールは自動計測システムを通過し、材料の全幅にわたって複数のポイントで厚さと重量が記録されます。これらの測定値から実際の密度が算出され、仕様範囲内かどうかが判定されます。ロックウールの密度が許容範囲外の場合、高度な設備では自動的に該当材料が再処理または調整用のラインへと振り分けられます。また、一定間隔で手動によるサンプリングも実施され、技術者が冷却後のロックウールから試料を切り出し、体積と重量を測定して、自動計測結果との整合性を確認します。この二重の検証手法により、顧客へ出荷される前に密度のずれを確実に検出し、ブランドの信頼性を守るとともに、断熱・防火用途においてロックウールが設計通りの性能を発揮することを保証しています。
よくある質問
なぜロックウール製品において繊維密度の均一性がこれほど重要なのでしょうか?
繊維密度の均一性は、ロックウール断熱材の熱伝導率、耐火性能、吸音性能、圧縮強度を直接的に左右します。ロックウールの密度にばらつきがあると、これらの性能も予測不能になります。建設関係者や建築基準では、ロックウールが定められた性能基準を満たすことが求められます。しかし、製品の一部が高密度で、他が低密度である場合、全体としての性能は低下します。さらに、設計意図よりも低い密度では耐火等級試験に不合格となる可能性があり、逆に高すぎる密度では、性能向上効果がほとんど見られずコスト効率が悪化し、実際の性能単位あたりのコストが上昇してしまいます。
ロックウール工場では、生産中に繊維密度を監視するためにどのような計測機器や手法を用いているのでしょうか?
最新式のロックウール製造設備では、レーザー式厚さセンサー、単位面積当たりの重量計、赤外線温度監視システムが生産ライン全体に導入されています。これらの計測器から得られるリアルタイムデータは、中央制御システムに送信され、実測値と目標密度仕様との比較が行われます。ロックウールの密度にずれが検出された場合、制御システムはスピニング工程における空気圧、圧縮ローラーの荷重、または集積ベルトの速度を自動的に調整する信号を出力します。また、多くの工場では、統計的プロセス管理(SPC)ソフトウェアを活用し、数時間や交代勤務単位で密度の傾向を追跡・分析することで、品質が許容範囲を超える前に徐々に生じるばらつきを事前に検知・警告しています。さらに、サンプルの実験室分析によって、自動計測結果の独立した検証が行われています。
原料のばらつきは、ロックウールの密度の一貫性にどのような影響を与えますか?
玄武岩および石灰岩の産地やロットによって、鉱物組成、水分含有量、粒子サイズ分布が異なります。これらのばらつきは、材料の溶融速度、溶融後の粘度、およびファイバースピニング工程への流動特性に影響を与えます。ロックウール工場が粒子径が粗い、あるいは水分含有量が高い玄武岩を受入した場合、溶融プロファイルが変化し、その結果としてファイバー直径や集積密度にも影響が出ます。このため、先進的なメーカーでは、サプライヤーに対して厳格な仕様を設定し、原材料の納入前に検査を行い、測定された原材料の特性に応じて炉の運転条件を調整することで、原材料のわずかなばらつきを補正し、ロックウールファイバーの密度を一貫して維持しています。