
 EN


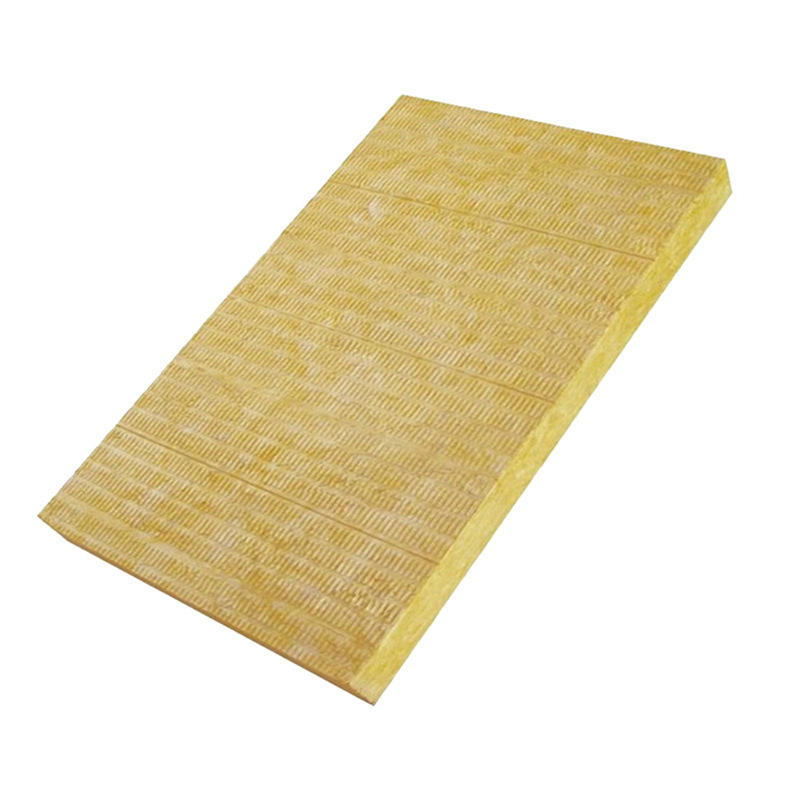
Het bereiken van een consistente vezeldichtheid is een van de meest kritieke uitdagingen in de productie van steenwol. Fabrikanten wereldwijd vertrouwen op nauwkeurige regelmechanismen om te garanderen dat elke partij steenwol voldoet aan strenge industrienormen en klantverwachtingen. De vezeldichtheid van steenwol heeft directe invloed op de thermische isolatieprestaties, mechanische sterkte, vuurbestendigheid en langetermijn-duurzaamheid. Wanneer steenwolfabrieken de consistente vezeldichtheid niet kunnen handhaven, kan het resulterende materiaal slechte thermische prestaties, verminderde brandbeveiliging of structurele zwakheid vertonen. Dit artikel onderzoekt hoe toonaangevende steenwolproducenten systematische aanpakken implementeren om een consistente vezeldichtheid te bereiken en te behouden gedurende hun productieprocessen.
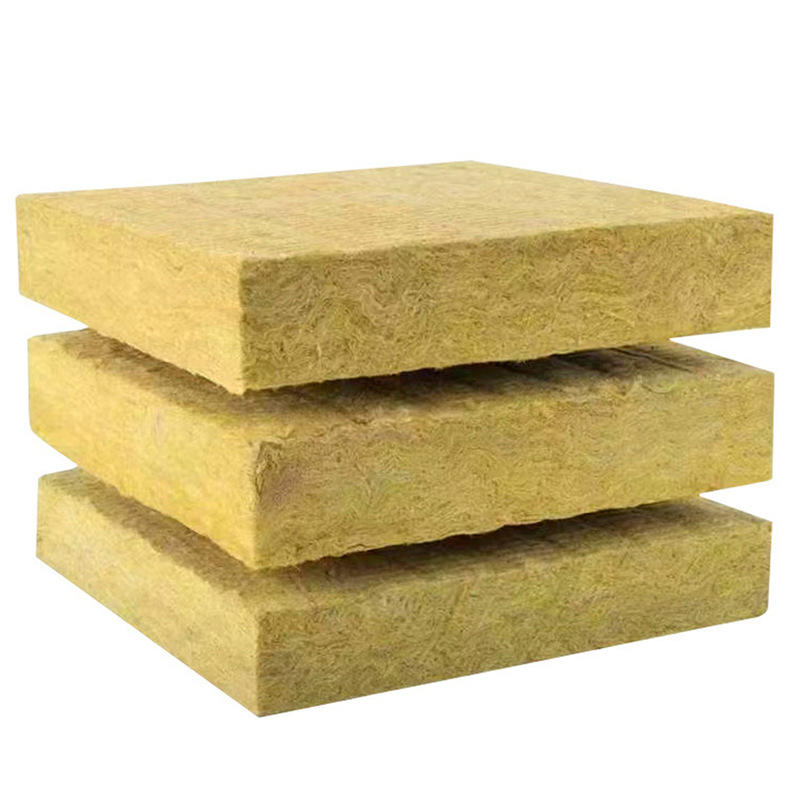
Het proces van het handhaven van een consistente vezeldichtheid bij de productie van steenwol vereist coördinatie over meerdere fasen: selectie van grondstoffen, smelten en vezelvorming, verzamelen en comprimeren, en definitieve kwaliteitsverificatie. Elke fase introduceert variabelen die het uiteindelijke dichtheidsprofiel van de steenwol kunnen beïnvloeden. Het begrijpen van deze variabelen en het implementeren van robuuste regelsystemen stelt fabrieken in staat om steenwolproducten te leveren met voorspelbare prestatiekenmerken, waar klanten op kunnen vertrouwen voor hun isolatie- en brandbeveiligingsapplicaties.
Consistentie van grondstoffen en initiële verwerking
Selectie en voorbereiding van steenwolgrondstoffen
De basis voor een consistente vezeldichtheid begint met strenge beheersing van grondstoffen. Rockwoolfabrikanten halen basalt, kalksteen en cokes in nauwkeurig afgemeten hoeveelheden. Variaties in de samenstelling van grondstoffen beïnvloeden direct hoe het mengsel smelt en vervolgens vezels vormt. Kwaliteitsleveranciers verstrekken materialen met gedocumenteerde chemische samenstellingen en consistente korrelgrootten. Voordat deze materialen de oven binnengaan, worden ze gezeefd, gedroogd en gemengd volgens geformuleerde recepten die specifiek zijn ontwikkeld om de gewenste Rockwool-dichtheidsspecificaties te bereiken. Deze voorbereidingsfase elimineert verontreinigingen en waarborgt een uniform smelgedrag tijdens de gehele productiebatch.
Temperatuurregeling van de oven en kwaliteit van het gesmolten materiaal
De ovenomgeving beïnvloedt diepgaand de vorming van steenwolvezels. Het handhaven van nauwkeurige oventemperaturen tussen 1500 en 1600 graden Celsius zorgt ervoor dat de grondstoffen volledig smelten en de juiste viscositeit bereiken voor vezelspinnen. Steenwolfabrieken maken gebruik van geavanceerde pyrometrische systemen die continu de oventemperatuur op meerdere punten bewaken. Wanneer de oventemperatuur schommelt, wordt de steenwolsmelt of te stijf om te spinnen of te vloeibaar, waarbij beide toestanden de uniformiteit van de vezeldiameter en de uiteindelijke dichtheid nadelig beïnvloeden. Thermische feedbackregelingen passen automatisch de branderoutput aan om stabiele temperaturen te behouden, waardoor constante smelteigenschappen naar de vezelvormingsfase stromen, waar steenwolvezels daadwerkelijk worden gevormd.
Vezelvorming en verzamelmethoden
Gecontroleerd spinnen en luchtstroomsystemen
Zodra de smeltmassa de optimale viscositeit bereikt, stroomt deze naar spinnende koppen of wielen, waarbij centrifugale kracht en luchtstralen de vloeistof omzetten in afzonderlijke steenwolvezels. De diameter en lengte van deze vezels bepalen direct het uiteindelijke dichtheidsprofiel van de steenwol. Moderne installaties maken gebruik van gekalibreerde luchtdruksystemen die een constante blaaskracht leveren, waardoor de smeltstroom wordt opgebroken in uniforme vezelsegmenten. Steenwolfabrieken passen de luchtdruk aan op basis van de smelttemperatuur, de stroomsnelheid en de gewenste vezeldiameter. Een hogere luchtdruk levert fijnere vezels op en draagt bij aan een hogere steenwoldichtheid, terwijl een lagere druk grovere vezels en een lagere dichtheid oplevert. Het handhaven van dit evenwicht via geautomatiseerde druksregelaars zorgt ervoor dat elke partij steenwolvezels consistente eigenschappen vertoont.
Verzamelingsrendement en dichtheidsvorming
Na de vezelvorming vallen de nieuw gevormde steenwolvezels op verzamelbanden, waar ze door restwarmte en chemische bindmiddelen van nature beginnen samen te binden. Het ontwerp van de verzamelzone beïnvloedt cruciaal hoe steenwolvezels zich verpakken en in elkaar grijpen. Fabrieken regelen de snelheid van de verzamelband, de luchtdoorlatendheid en het temperatuurprofiel om de gewenste vezeldichtheid te bereiken. Als het verzamelproces te snel verloopt, kunnen steenwolvezels ongelijkmatig neerdalen, wat dichtheidsvariaties veroorzaakt. Als het verzamelproces te traag verloopt, worden de vezels overmatig samengeperst en wordt de steenwoldichtheid ongelijk over de dikte van de mat. Moderne productiefaciliteiten gebruiken tijdens het verzamelen real-time dichtheidsensors om afwijkingen te detecteren en correctieve maatregelen te activeren voordat defecte steenwolmaterialen de productielijn voltooien.
Samenpersing, uitharden en definitieve dichtheidsverificatie
Gecontroleerde samenpersing en thermisch uitharden
Na de eerste verzameling gaat de steenwolmat door compressierollen die de vezelstructuur consolideren tot een vooraf bepaalde dikte en dichtheid. Steenwolfabrieken kalibreren de rolafdruk op basis van de vezelkenmerken en de gewenste einddichtheid. De compressiefase moet zorgvuldig worden gecontroleerd, omdat te veel kracht brosse steenwol oplevert met een lage veerkracht, terwijl onvoldoende druk het materiaal zwak maakt en gevoelig voor bezinking. Na de compressie komt de steenwol in uithardingsovens, waar warmte de organische bindmiddelen activeert die de individuele vezels permanent aan elkaar binden. Temperatuur en verblijftijd in deze uithardingskamers worden nauwkeurig geregeld om een uniforme uitharding van het bindmiddel over de volledige steenwoldoorsnede te garanderen, wat essentieel is voor het bereiken van consistente mechanische eigenschappen en het behoud van dichtheidsstabiliteit gedurende de levenscyclus van het product.
Dichtheidsmeting en kwaliteitsborging
Toonaamse rockwoolfabrikanten passeren meervoudige dichtheidsverificatieprotocollen toe. Na het uitharden gaat de rockwool door geautomatiseerde meetsystemen die dikte en gewicht op meerdere punten over de volledige breedte van het materiaal registreren. Deze metingen berekenen de werkelijke dichtheid en vergelijken de resultaten met de specificatiebereiken. Als de rockwooldichtheid buiten de toegestane grenzen valt, wordt het materiaal in geavanceerde installaties automatisch omgeleid voor herverwerking of aanpassing. Handmatige bemonstering vindt ook regelmatig plaats: technici snijden secties van afgekoelde rockwool, bepalen het volume en het gewicht, en controleren of de gemeten dichtheid overeenkomt met de automatisch verkregen lezingen. Deze dubbele verificatieaanpak detecteert dichtheidsafwijkingen die anders mogelijk bij klanten zouden worden geleverd, wat het merkimago beschermt en waarborgt dat de geleverde rockwool optimaal functioneert in isolatie- en brandveiligheidstoepassingen.
Veelgestelde vragen
Waarom is een consistente vezeldichtheid zo belangrijk in rockwoolproducten?
Een consistente vezeldichtheid bepaalt direct de warmtegeleidingscoëfficiënt, het brandgedrag, de geluidsabsorptie en de druksterkte van steenwolisolatie. Wanneer de dichtheid van steenwol varieert, worden deze prestatiekenmerken onvoorspelbaar. Bouwprofessionals en bouwvoorschriften eisen dat steenwol aan specifieke prestatiedrempels voldoet. Als sommige delen van de steenwol een hogere dichtheid hebben en andere delen een lagere, verslechtert de algehele systeemprestatie. Bovendien kan een lager dan bedoelde steenwoldichtheid leiden tot mislukte brandclassificatietests, terwijl een hogere dichtheid de kosten-efficiëntie vermindert zonder extra waarde te bieden, waardoor de kosten per eenheid daadwerkelijke prestatie stijgen.
Welke instrumenten gebruiken steenwolfabrieken om de vezeldichtheid tijdens de productie te bewaken?
Moderne steenwolproductiefaciliteiten maken gebruik van lasersensoren voor diktemeting, weegschalen voor gewicht per oppervlakte-eenheid en infraroodtemperatuurmonitoringssystemen op de gehele productielijn. Echtijdgegevens van deze instrumenten worden doorgestuurd naar centrale regelsystemen die de werkelijke metingen vergelijken met de doelwaarden voor dichtheid. Als de gedetecteerde steenwoldichtheid afwijkt, stuurt het regelsysteem signalen om de luchtdruk tijdens het spinnen, de kracht van de persrollen of de snelheid van de afvoerband aan te passen. Veel faciliteiten gebruiken ook statistische procescontrolesoftware die dichtheidsveranderingen bijhoudt over uren en ploegen heen, en operators waarschuwt voor geleidelijke afwijkingen voordat de steenwolkwaliteit onaanvaardbaar wordt. Laboratoriumanalyse van monsters levert een onafhankelijke verificatie van de automatische meetwaarden.
Hoe beïnvloeden variaties in grondstoffen de consistentie van de steenwoldichtheid?
Verschillende bronnen en partijen basalt en kalksteen hebben verschillende minerale samenstellingen, vochtgehalten en korrelgrootteverdelingen. Deze variaties beïnvloeden hoe snel de materialen smelten, de viscositeit van de gesmolten massa en de stromingseigenschappen tijdens de vezelspinningsfase. Wanneer steenwolproductiefaciliteiten basalt met grovere korrels of een hoger vochtgehalte ontvangen, verandert het smeltprofiel, wat vervolgens van invloed is op de vezeldiameter en de verzamelingsdichtheid. Daarom hanteren geavanceerde fabrikanten strikte leverancierspecificaties, testen ze aankomende grondstoffen vóór aanvaarding van de levering en passen ze de ovenparameters aan op basis van gemeten kenmerken van de grondstoffen, om variaties te compenseren en een consistente steenwoldichtheid te behouden, ongeacht geringe schommelingen in de grondstoffen.