
 EN


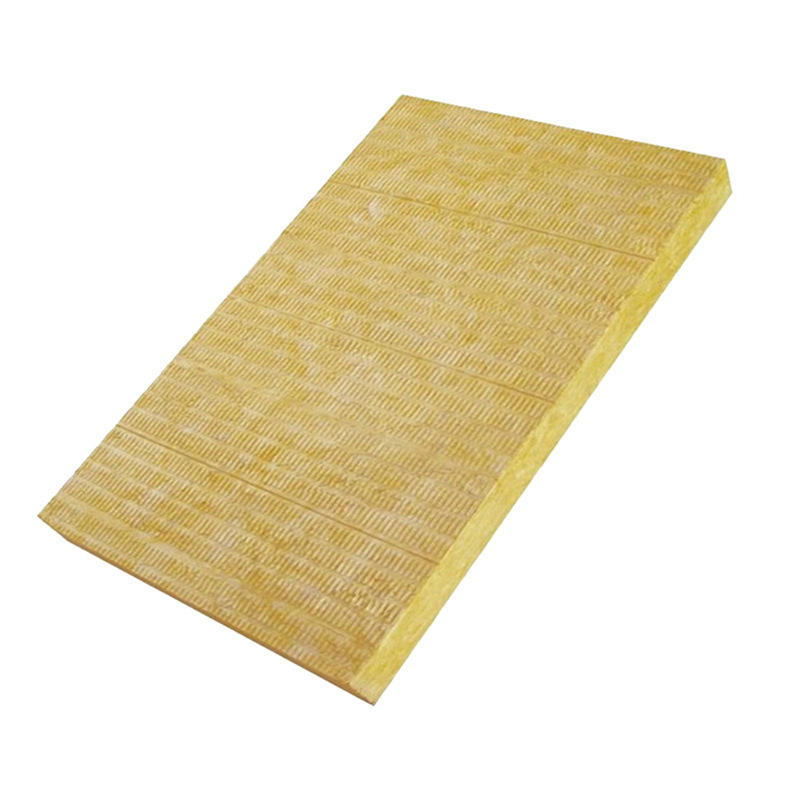
At opnå en konstant fiberdensitet er en af de mest kritiske udfordringer i fremstillingen af stenuld. Producenter verden over er afhængige af præcise kontrolmekanismer for at sikre, at hver parti stenuld opfylder strenge branchestandarder og kundens forventninger. Fiberdensiteten i stenuld påvirker direkte dens termiske isoleringsydelse, mekaniske styrke, brandmodstand og langtidsholdbarhed. Når stenuldfabrikker ikke formår at opretholde en konstant fiberdensitet, kan det resulterende materiale vise dårlig termisk ydelse, reduceret brandsikring eller strukturel svaghed. I denne artikel undersøges, hvordan ledende stenuldproducenter implementerer systematiske tilgange til at opnå og opretholde en konstant fiberdensitet gennem hele deres produktionsprocesser.
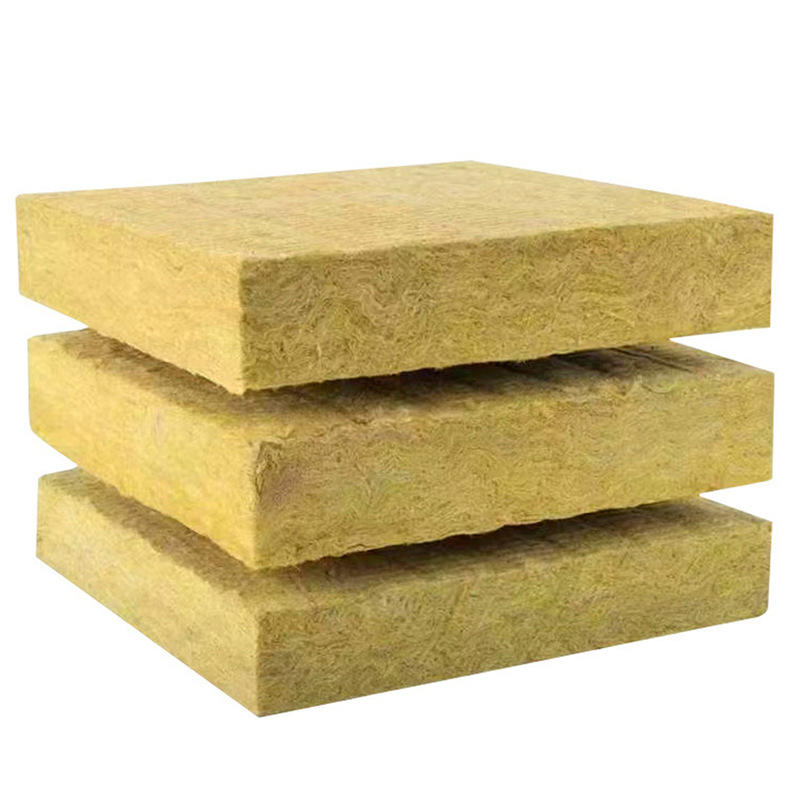
Processen med at opretholde en konstant fibertæthed i produktionen af stenuld kræver samordning på tværs af flere faser: råmaterialevalg, smeltning og fiberdannelse, opsamling og komprimering samt endelig kvalitetsverificering. Hver fase introducerer variable faktorer, der kan påvirke den endelige tæthedsprofil for stenulden. At forstå disse variable faktorer og implementere robuste kontrolsystemer gør det muligt for fabrikker at levere stenuldprodukter med forudsigelige ydeevnegenskaber, som kunderne kan stole på til deres isolerings- og brandbeskyttelsesapplikationer.
Konsistens af råmaterialer og indledende behandling
Valg og forberedelse af stenuldgrundmaterialer
Grundlaget for konsekvent fiberdensitet starter med streng råmaterialestyring. Rockwool-producenter indkøber basalt, kalksten og koks i præcist målte mængder. Variationer i råmaterialers sammensætning påvirker direkte, hvordan blandingen smelter og efterfølgende danner fibre. Kvalitetssuppliører leverer materialer med dokumenterede kemiske sammensætninger og konsekvente partikelstørrelser. Før de kommer ind i ovnen, sorteres, tørres og blandes disse materialer i henhold til formulerede opskrifter, der er udviklet specifikt for at opnå målsætningsmæssige rockwool-densitetsspecifikationer. Denne forberedelsesfase eliminerer forureninger og sikrer ensartet smelteadfærd gennem hele produktionspartiet.
Ovn-temperaturkontrol og smeltens kvalitet
Ovnens miljø påvirker kraftigt dannelsen af stenuld. Ved at opretholde præcise ovntemperaturer mellem 1500 og 1600 grader Celsius sikres det, at råmaterialerne smelter fuldstændigt og opnår den korrekte viskositet til fibertrækning. Stenuldfabrikker anvender avancerede pyrometriske systemer, der kontinuerligt overvåger ovntemperaturen på flere punkter. Når ovntemperaturen svinger, bliver stenuldschmelten enten for stiv til at trækkes eller for flydende, hvilket begge dele kompromitterer ensartetheden af fiberdiameteren og den endelige densitet. Termiske feedbackkontroller justerer automatisk brænderens ydelse for at opretholde stabile temperaturer, således at konsekvente smelteegenskaber kan ledes videre til fiberdannelsesstadiet, hvor stenuldfibrene faktisk dannes.
Fiberdannelse og indsamlingsmetoder
Kontrolleret trækning og luftstrålesystemer
Når smeltet når optimal viskositet, strømmer det til spindelkopper eller -hjul, hvor centrifugalkraft og luftstråler omdanner væsken til individuelle stenuld-fibre. Diameteren og længden af disse fibre bestemmer direkte den endelige stenuld-tæthedsprofil. Moderne produktionsanlæg bruger kalibrerede lufttryksystemer, der leverer en konstant blæstekraft, som opdeler smeltestrømmen i ensartede fibersegmenter. Stenuld-fabrikker justerer lufttrykket ud fra smeltetemperatur, strømningshastighed og målfiberdiameter. Højere lufttryk frembringer finere fibre og bidrager til højere stenuld-tæthed, mens lavere tryk skaber grovere fibre og lavere tæthed. Ved at opretholde denne balance via automatiserede trykregulatorer sikres det, at hver parti stenuld-fibre har konsekvente egenskaber.
Indsamlingseffektivitet og tæthedsdannelse
Efter fiberdannelse falder de nydannede stenuld-fibre ned på samlebånd, hvor de begynder at binde sig sammen naturligt gennem den tilbageholdte varme og kemiske bindemidler. Designet af samlezonen har afgørende indflydelse på, hvordan stenuld-fibrene pakkes og griber ind i hinanden. Fabrikkerne justerer samlebåndets hastighed, luftgennemtrængeligheden og temperaturprofilen for at opnå den ønskede fibertæthed. Hvis samleprocessen sker for hurtigt, kan stenuld-fibrene muligvis ikke sætte sig jævnt, hvilket skaber variationer i tætheden. Hvis samlingen sker for langsomt, bliver fibrene overkomprimeret, og stenuld-tætheden bliver uensartet tværs gennem materialelagets tykkelse. Moderne produktionsfaciliteter anvender realtids-tæthedsfølere under samlingen for at registrere afvigelser og udløse korrigerende handlinger, inden defekt stenuld-materiale fuldfører produktionslinjen.
Komprimering, hærdning og endelig tæthedsverificering
Styret komprimering og termisk hærdning
Efter den første samling passerer steenuldsmatten gennem kompressionsruller, der sammenpresser fiberstrukturen til forudbestemte tykkelse- og densitetsmål. Steenuldsværker justerer rulletrykket ud fra fiberkarakteristika og den ønskede endelige densitet. Kompressionsfasen skal kontrolleres omhyggeligt, da for stor kraft skaber brødig stenuld med dårlig elasticitet, mens utilstrækkeligt tryk efterlader materialet svagt og udstillet for sammenbrydning. Efter kompressionen træder stenulden ind i herdetårne, hvor varme aktiverer de organiske bindemidler, der permanent binder enkelte fibre sammen. Temperatur og opholdstid i disse herdekamre er nøje reguleret for at sikre ensartet herding af binde midlerne gennem hele stenuldens tværsnit – hvilket er afgørende for at opnå konsekvente mekaniske egenskaber og opretholde densitetsstabilitet gennem produktets levetid.
Densitetsmåling og kvalitetssikring
Ledende rockwool-producenter implementerer flertrinsverifikationsprotokoller for densitet. Efter udrugning passerer rockwoolen gennem automatiserede målesystemer, der registrerer tykkelse og vægt på flere punkter tværs over materialets fulde bredde. Disse målinger bruges til at beregne den faktiske densitet og sammenligne resultaterne med specifikationsområderne. Hvis rockwoolens densitet ligger uden for de acceptable grænser, dirigerer avancerede faciliteter automatisk materialet til genbehandling eller justering. Der udføres også manuel prøvetagning med jævne mellemrum; teknikere skærer afsnit af afkølet rockwool, bestemmer volumen og vægten og verificerer, at den målte densitet stemmer overens med de automatiserede læsninger. Denne redundante verifikationsmetode opdager densitetsafvigelser, som ellers kunne være blevet leveret til kunder, hvilket beskytter mærkeværdien og sikrer, at den leverede rockwool fungerer som tiltænkt i isolerings- og brandsikkerhedsapplikationer.
Ofte stillede spørgsmål
Hvorfor er konsekvent fiberdensitet så afgørende for rockwool-produkter?
En konstant fiberdensitet bestemmer direkte varmeledningsevnen, brandegenskaberne, lydabsorptionen og trykstyrken af rockwool-isolering. Når rockwooldensiteten varierer, bliver disse ydeevneparametre uforudsigelige. Byggeprofessionelle og bygningsregler kræver, at rockwool opfylder specifikke ydeevnetærskler. Hvis nogle dele af rockwoolen har en højere densitet og andre en lavere densitet, forringes den samlede systemydelse. Desuden kan en lavere end beregnet rockwooldensitet medføre, at brandklassificeringstests mislykkes, mens en højere densitet reducerer omkostningseffektiviteten uden at tilføre ekstra værdi, hvilket øger omkostningen pr. enhed af faktisk ydeevne.
Hvilke værktøjer bruger rockwoolfabrikker til at overvåge fiberdensiteten under produktionen?
Moderne rockwool-produktionsfaciliteter bruger laserbaserede tykkelsessensorer, vægt pr. arealenhed-vægte og infrarøde temperaturövervågningsystemer gennem hele produktionslinjen. Echtid-data fra disse instrumenter fødes ind i centrale styresystemer, der sammenligner de faktiske målinger med måldensitets-specifikationerne. Hvis den registrerede rockwool-densitet afviger, sender styresystemet signaler til justering af lufttrykket under spinning, kompressionsrullekraften eller samlebåndets hastighed. Mange faciliteter bruger også statistisk proceskontrolsoftware, der sporer densitetstendenser over timer og skift og advarer operatører om gradvis afvigelse, inden rockwool-kvaliteten bliver uacceptabel. Laboratorieanalyse af prøver giver uafhængig verificering af de automatiserede aflæsninger.
Hvordan påvirker variationer i råmaterialer konsistensen af rockwool-densiteten?
Forskellige kilder og partier af basalt og kalksten har forskellige mineral-sammensætninger, fugtindhold og partikelstørrelsesfordelinger. Disse variationer påvirker, hvor hurtigt materialerne smelter, den resulterende smelteviskositet samt strømningskarakteristikken ind i fibertrækkefasen. Når stenuldsværker modtager basalt med grovere partikler eller højere fugtindhold, ændres smelteprofilen, hvilket efterfølgende påvirker fiberdiameteren og samle-densiteten. Derfor fastlægger avancerede producenter strenge leverandør-specifikationer, tester råmaterialer før godkendelse af leveringen og justerer ovn-parametrene ud fra målte råmateriale-karakteristika for at kompensere for variationer og opretholde en konstant stenuld-fiberdensitet uanset mindre svingninger i råmaterialerne.