
 EN


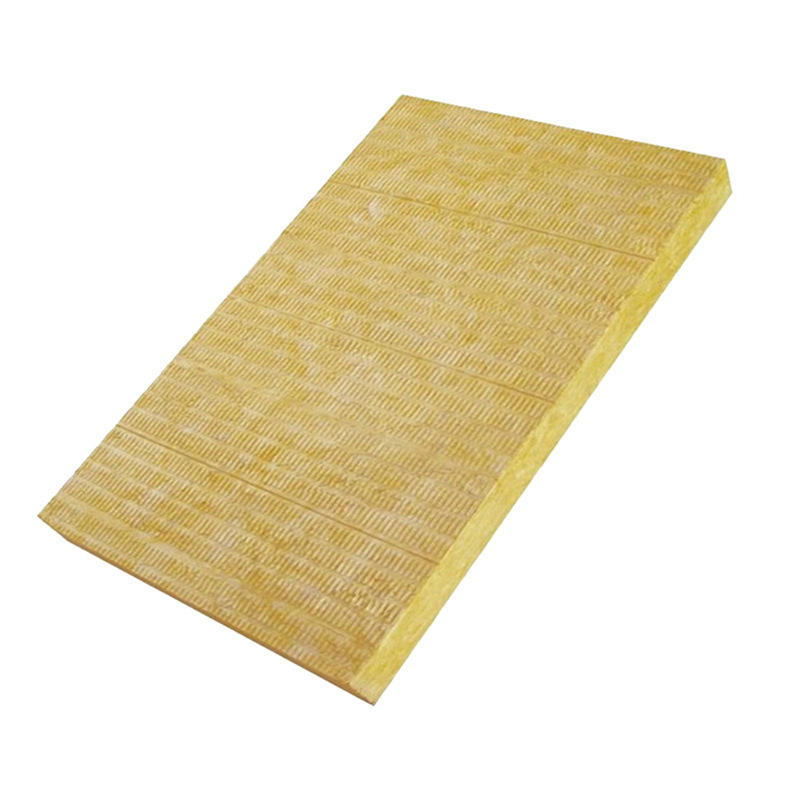
रॉकवूल उत्पादन में सुसंगत फाइबर घनत्व प्राप्त करना सबसे महत्वपूर्ण चुनौतियों में से एक है। दुनिया भर के निर्माता यह सुनिश्चित करने के लिए सटीक नियंत्रण तंत्र पर निर्भर करते हैं कि रॉकवूल का प्रत्येक बैच कड़े उद्योग मानकों और ग्राहक की अपेक्षाओं को पूरा करे। रॉकवूल का फाइबर घनत्व इसके ऊष्मीय विलगन प्रदर्शन, यांत्रिक शक्ति, अग्नि प्रतिरोध और दीर्घकालिक स्थायित्व को सीधे प्रभावित करता है। जब रॉकवूल के कारखाने सुसंगत फाइबर घनत्व बनाए रखने में विफल रहते हैं, तो परिणामी सामग्री में खराब ऊष्मीय प्रदर्शन, कम अग्नि सुरक्षा या संरचनात्मक कमजोरी देखी जा सकती है। यह लेख बताता है कि अग्रणी रॉकवूल निर्माता अपने विनिर्माण संचालन के दौरान सुसंगत फाइबर घनत्व प्राप्त करने और बनाए रखने के लिए कैसे व्यवस्थित दृष्टिकोण लागू करते हैं।
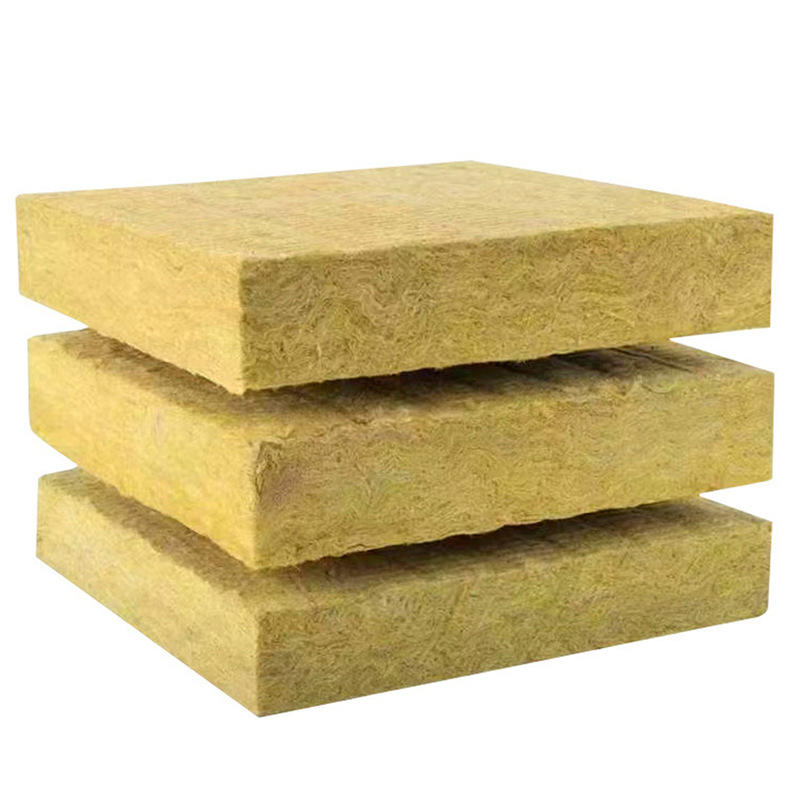
रॉकवूल उत्पादन में स्थिर फाइबर घनत्व को बनाए रखने की प्रक्रिया के लिए कई चरणों—कच्चे माल के चयन, पिघलाना और फाइबर निर्माण, संग्रह और संपीड़न, तथा अंतिम गुणवत्ता सत्यापन—के बीच समन्वय आवश्यक होता है। प्रत्येक चरण में ऐसे चर शामिल होते हैं जो रॉकवूल के अंतिम घनत्व प्रोफ़ाइल को प्रभावित कर सकते हैं। इन चरों को समझना और मज़बूत नियंत्रण प्रणालियाँ लागू करना कारखानों को भरोसेमंद प्रदर्शन विशेषताओं वाले रॉकवूल उत्पाद प्रदान करने में सक्षम बनाता है, जिन पर ग्राहक अपने ऊष्मा रोधन और अग्नि सुरक्षा अनुप्रयोगों के लिए विश्वसनीय रूप से निर्भर कर सकते हैं।
कच्चे माल की स्थिरता और प्रारंभिक प्रसंस्करण
रॉकवूल आधार सामग्री का चयन और तैयारी
सुसंगत फाइबर घनत्व की नींव दृढ़ कच्चे माल प्रबंधन से शुरू होती है। रॉकवूल निर्माता बैसाल्ट, चूना पत्थर और कोक को सटीक माप में प्राप्त करते हैं। कच्चे माल की संरचना में भिन्नताएँ सीधे मिश्रण के पिघलने और बाद में फाइबर के गठन को प्रभावित करती हैं। गुणवत्तापूर्ण आपूर्तिकर्ता दस्तावेज़ित रासायनिक संरचना और सुसंगत कण आकार के साथ सामग्री प्रदान करते हैं। भट्टी में प्रवेश करने से पहले, इन सामग्रियों को निर्धारित नुस्खों के अनुसार छाना जाता है, सुखाया जाता है और मिलाया जाता है, जो लक्ष्य रॉकवूल घनत्व विनिर्देशों को प्राप्त करने के लिए विशेष रूप से विकसित किए गए हैं। यह तैयारी चरण दूषकों को दूर करता है और उत्पादन बैच के दौरान समान पिघलने के व्यवहार को सुनिश्चित करता है।
भट्टी तापमान नियंत्रण और पिघली हुई सामग्री की गुणवत्ता
भट्टी का वातावरण रॉकवूल फाइबर के गठन को गहराई से प्रभावित करता है। १५०० से १६०० डिग्री सेल्सियस के बीच भट्टी के तापमान को सटीक रूप से बनाए रखने से सुनिश्चित होता है कि कच्चे माल पूरी तरह से पिघल जाएँ और फाइबर स्पिनिंग के लिए सही श्यानता प्राप्त कर लें। रॉकवूल कारखानों में उन्नत पाइरोमेट्री प्रणालियों का उपयोग किया जाता है, जो भट्टी के तापमान की निरंतर रूप से कई बिंदुओं पर निगरानी करती हैं। जब भट्टी का तापमान अस्थिर होता है, तो रॉकवूल का पिघला हुआ मिश्रण या तो स्पिन करने के लिए बहुत कठोर हो जाता है या बहुत तरल हो जाता है—दोनों ही स्थितियाँ फाइबर के व्यास की एकरूपता और अंतिम घनत्व को कमजोर कर देती हैं। तापीय प्रतिक्रिया नियंत्रण स्वचालित रूप से बर्नर के आउटपुट को समायोजित करके स्थिर तापमान बनाए रखते हैं, जिससे फाइबर गठन के चरण में सुसंगत पिघले हुए गुणों का प्रवाह सुनिश्चित होता है, जहाँ वास्तव में रॉकवूल फाइबर का निर्माण किया जाता है।
फाइबर गठन और संग्रह विधियाँ
नियंत्रित स्पिनिंग और वायु प्रवाह प्रणालियाँ
जब गलित पदार्थ आदर्श श्यानता तक पहुँच जाता है, तो वह स्पिनिंग कप या पहियों की ओर प्रवाहित होता है, जहाँ अपकेंद्रीय बल और वायु जेट द्रव को अलग-अलग रॉकवूल तंतुओं में परिवर्तित कर देते हैं। इन तंतुओं का व्यास और लंबाई सीधे अंतिम रॉकवूल घनत्व प्रोफ़ाइल को निर्धारित करती है। आधुनिक सुविधाएँ कैलिब्रेटेड वायु दाब प्रणालियों का उपयोग करती हैं, जो स्थिर विस्फोट बल प्रदान करती हैं और गलित धारा को एकसमान तंतु खंडों में तोड़ देती हैं। रॉकवूल कारखाने गलित तापमान, प्रवाह दर और लक्ष्य तंतु व्यास के आधार पर वायु दाब को समायोजित करते हैं। उच्च वायु दाब सूक्ष्म तंतुओं का उत्पादन करता है और उच्च रॉकवूल घनत्व में योगदान देता है, जबकि कम दाब मोटे तंतुओं और कम घनत्व का निर्माण करता है। स्वचालित दाब नियामकों के माध्यम से इस संतुलन को बनाए रखने से प्रत्येक रॉकवूल तंतु के बैच में सुसंगत विशेषताएँ प्राप्त होती हैं।
संग्रहण दक्षता और घनत्व निर्माण
फाइबर निर्माण के बाद, नवनिर्मित रॉकवूल फाइबर संग्रह बेल्ट पर गिरते हैं, जहाँ वे अपनी शेष ऊष्मा और रासायनिक बाइंडर्स के माध्यम से प्राकृतिक रूप से एक-दूसरे से जुड़ना शुरू कर देते हैं। संग्रह क्षेत्र की डिज़ाइन रॉकवूल फाइबर के पैकिंग और एक-दूसरे में फंसने की प्रक्रिया को महत्वपूर्ण रूप से प्रभावित करती है। कारखाने संग्रह बेल्ट की गति, वायु पारगम्यता और तापमान प्रोफ़ाइल को नियंत्रित करके लक्ष्य फाइबर घनत्व प्राप्त करते हैं। यदि संग्रह प्रक्रिया बहुत तेज़ी से होती है, तो रॉकवूल फाइबर समान रूप से नहीं बैठ सकते, जिससे घनत्व में भिन्नता उत्पन्न हो सकती है। यदि संग्रह बहुत धीमी गति से होता है, तो फाइबर अत्यधिक संपीड़ित हो जाते हैं और रॉकवूल का घनत्व मैट की मोटाई के भीतर असंगत हो जाता है। आधुनिक उत्पादन सुविधाएँ संग्रह के दौरान वास्तविक समय घनत्व सेंसर का उपयोग करती हैं ताकि विचलनों का पता लगाया जा सके और दोषपूर्ण रॉकवूल सामग्री के लाइन के अंत तक पहुँचने से पहले सुधारात्मक कार्रवाइयाँ शुरू की जा सकें।
संपीड़न, परिपक्वन और अंतिम घनत्व सत्यापन
नियंत्रित संपीड़न और तापीय परिपक्वन
प्रारंभिक संग्रह के बाद, रॉकवूल मैट संपीड़न रोलर्स से गुज़रता है, जो फाइबर संरचना को पूर्वनिर्धारित मोटाई और घनत्व के लक्ष्यों तक संकुचित करते हैं। रॉकवूल कारखाने फाइबर की विशेषताओं और अंतिम घनत्व के आधार पर रोलर दबाव को समायोजित करते हैं। संपीड़न चरण को सावधानी से नियंत्रित किया जाना आवश्यक है, क्योंकि अत्यधिक बल से भंगुर रॉकवूल बनता है जिसकी प्रत्यास्थता कम होती है, जबकि अपर्याप्त दबाव से सामग्री कमज़ोर बन जाती है और बैठने की प्रवृत्ति रखती है। संपीड़न के बाद, रॉकवूल उत्तप्त ओवन में प्रवेश करता है, जहाँ ऊष्मा कार्बनिक बाइंडर्स को सक्रिय करती है जो व्यक्तिगत फाइबर्स को स्थायी रूप से एक साथ बांधते हैं। इन उत्तप्त कक्षों में तापमान और रहने का समय कड़ाई से नियंत्रित किया जाता है ताकि रॉकवूल के पूरे क्रॉस-सेक्शन में बाइंडर के समान उत्तप्त होने की गारंटी हो सके, जो सुसंगत यांत्रिक गुणों को प्राप्त करने और उत्पाद के पूरे जीवनचक्र में घनत्व स्थिरता बनाए रखने के लिए आवश्यक है।
घनत्व मापन और गुणवत्ता आश्वासन
शीर्ष रॉकवूल निर्माता बहु-चरणीय घनत्व सत्यापन प्रोटोकॉल लागू करते हैं। पकने के बाद, रॉकवूल स्वचालित माप प्रणालियों से गुज़रता है, जो सामग्री की पूरी चौड़ाई के अनेक बिंदुओं पर मोटाई और भार को रिकॉर्ड करती हैं। इन मापों के आधार पर वास्तविक घनत्व की गणना की जाती है और परिणामों की विनिर्दिष्ट सीमा के साथ तुलना की जाती है। यदि रॉकवूल का घनत्व स्वीकार्य सीमा से बाहर होता है, तो उन्नत सुविधाएँ स्वचालित रूप से सामग्री को पुनः प्रसंस्करण या समायोजन के लिए अलग कर देती हैं। नियमित अंतरालों पर हस्तचालित नमूनाकरण भी किया जाता है; तकनीशियन ठंडे रॉकवूल के खंड काटते हैं, उनके आयतन और भार का निर्धारण करते हैं, और सत्यापित करते हैं कि मापित घनत्व स्वचालित पाठ्यांकों के साथ संरेखित है। यह अतिरेक सत्यापन दृष्टिकोण उन घनत्व विचलनों को पकड़ता है जो अन्यथा ग्राहकों को भेजे जा सकते थे, जिससे ब्रांड की प्रतिष्ठा की रक्षा होती है और यह सुनिश्चित होता है कि डिलीवर किया गया रॉकवूल ऊष्मा रोधन और अग्नि सुरक्षा अनुप्रयोगों में अपने उद्देश्य के अनुसार कार्य करे।
अक्सर पूछे जाने वाले प्रश्न
रॉकवूल उत्पादों में सुसंगत फाइबर घनत्व का महत्व क्यों इतना अधिक है?
स्थिर फाइबर घनत्व सीधे रॉकवूल इंसुलेशन की तापीय चालकता, अग्नि प्रदर्शन, ध्वनि अवशोषण और संपीड़न सामर्थ्य को निर्धारित करता है। जब रॉकवूल का घनत्व भिन्न होता है, तो ये प्रदर्शन विशेषताएँ अप्रत्याशित हो जाती हैं। निर्माण विशेषज्ञ और भवन नियम रॉकवूल से विशिष्ट प्रदर्शन दहलीज़ों को पूरा करने की आवश्यकता रखते हैं। यदि रॉकवूल के कुछ भागों में घनत्व अधिक है और कुछ में कम, तो समग्र प्रणाली प्रदर्शन घट जाता है। इसके अतिरिक्त, निर्धारित घनत्व से कम रॉकवूल घनत्व अग्नि रेटिंग परीक्षणों में विफल हो सकता है, जबकि उच्च घनत्व बिना कोई अतिरिक्त मूल्य प्रदान किए लागत दक्षता को कम कर देता है, जिससे प्रति इकाई वास्तविक प्रदर्शन की लागत बढ़ जाती है।
रॉकवूल कारखाने उत्पादन के दौरान फाइबर घनत्व की निगरानी के लिए कौन-से उपकरणों का उपयोग करते हैं?
आधुनिक रॉकवूल निर्माण सुविधाएँ उत्पादन लाइन में पूरे दौरान लेज़र-आधारित मोटाई सेंसर, प्रति इकाई क्षेत्रफल भार के मापक यंत्र और अवरक्त तापमान निगरानी प्रणालियों का उपयोग करती हैं। इन उपकरणों से प्राप्त वास्तविक समय के आँकड़े केंद्रीय नियंत्रण प्रणालियों में प्रवेश करते हैं, जो वास्तविक मापन की तुलना लक्ष्य घनत्व विनिर्देशों से करती हैं। यदि कोई विचलन रॉकवूल के घनत्व में पाया जाता है, तो नियंत्रण प्रणाली स्पिनिंग के दौरान वायु दबाव, संपीड़न रोलर बल या संग्रह बेल्ट की गति को समायोजित करने के लिए संकेत भेजती है। कई सुविधाएँ सांख्यिकीय प्रक्रिया नियंत्रण सॉफ़्टवेयर का भी उपयोग करती हैं, जो घनत्व के प्रवृत्तियों को घंटों और शिफ्टों के दौरान ट्रैक करता है और ऑपरेटरों को रॉकवूल की गुणवत्ता अस्वीकार्य होने से पहले धीमे विचलन के बारे में सूचित करता है। नमूनों का प्रयोगशाला विश्लेषण स्वचालित पठनों की स्वतंत्र पुष्टि प्रदान करता है।
कच्चे माल के भिन्नताएँ रॉकवूल के घनत्व की स्थिरता को कैसे प्रभावित करती हैं?
विभिन्न स्रोतों और बैचों के बेसाल्ट तथा चूना पत्थर में खनिज संरचना, आर्द्रता सामग्री और कण आकार वितरण में भिन्नता होती है। ये भिन्नताएँ इन सामग्रियों के पिघलने की गति, पिघले हुए पदार्थ की श्यानता और फाइबर स्पिनिंग चरण में प्रवाह विशेषताओं को प्रभावित करती हैं। जब रॉकवूल कारखाने में मोटे कणों या अधिक आर्द्रता वाला बेसाल्ट प्राप्त होता है, तो पिघलने की प्रोफ़ाइल बदल जाती है, जिससे फाइबर का व्यास और संग्रह घनत्व प्रभावित होता है। इसी कारण उन्नत निर्माता कठोर आपूर्तिकर्ता विनिर्देशों का पालन करते हैं, डिलीवरी स्वीकार करने से पहले आने वाली कच्ची सामग्री का परीक्षण करते हैं और मापी गई कच्ची सामग्री की विशेषताओं के आधार पर भट्टी के पैरामीटरों को समायोजित करते हैं, ताकि भिन्नताओं की भरपाई की जा सके और कच्ची सामग्री में छोटे-मोटे उतार-चढ़ाव के बावजूद रॉकवूल फाइबर के घनत्व में स्थिरता बनी रहे।