
 EN


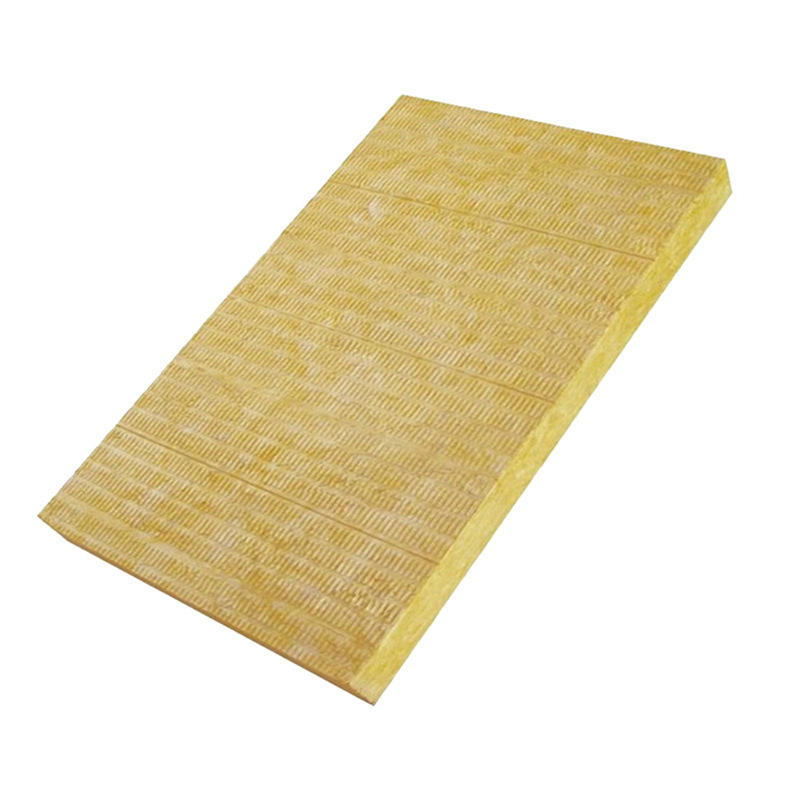
Att uppnå en konstant fiberdensitet är en av de mest kritiska utmaningarna inom tillverkningen av stenull. Tillverkare över hela världen förlitar sig på exakta regleringsmekanismer för att säkerställa att varje batch stenull uppfyller strikta branschstandarder och kundkrav. Fiberdensiteten hos stenull påverkar direkt dess termiska isoleringsförmåga, mekaniska hållfasthet, brandmotstånd och långsiktiga hållbarhet. När stenullfabriker inte lyckas bibehålla en konstant fiberdensitet kan det resulterande materialet uppvisa dålig termisk prestanda, minskad brandskyddsförmåga eller strukturell svaghet. I den här artikeln undersöks hur ledande stenulltillverkare implementerar systematiska metoder för att uppnå och bibehålla en konstant fiberdensitet under hela sina tillverkningsprocesser.
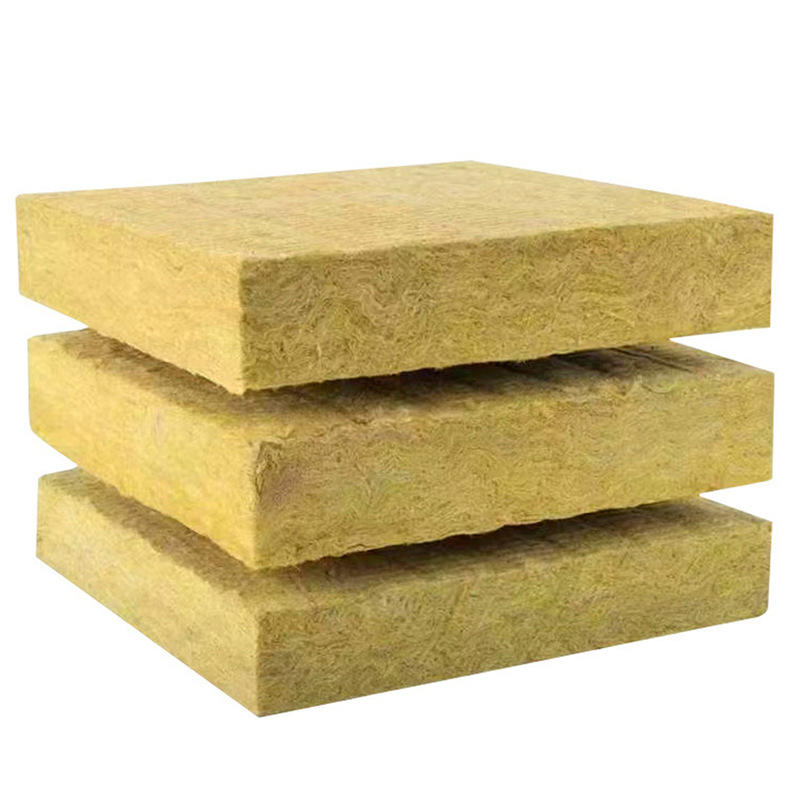
Processen för att upprätthålla en konstant fiberdensitet i tillverkningen av stenull kräver samordning mellan flera steg: råmaterialets urval, smältning och fiberbildning, insamling och komprimering samt slutlig kvalitetskontroll. Varje steg introducerar variabler som kan påverka den slutliga densitetsprofilen för stenullen. Att förstå dessa variabler och införa robusta reglersystem gör det möjligt för fabriker att leverera stenullprodukter med förutsägbara prestandaegenskaper som kunderna kan lita på i sina isolerings- och brandskyddsapplikationer.
Konsistens i råmaterial och initial behandling
Urval och förberedelse av stenullgrundmaterial
Grunden för konsekvent fiberdensitet börjar med strikt hantering av råmaterial. Tillverkare av Rockwool hämtar basalt, kalksten och koks i exakt mätta kvantiteter. Variationer i sammansättningen av råmaterial påverkar direkt hur blandningen smälter och därefter bildar fibrer. Kvalificerade leverantörer tillhandahåller material med dokumenterad kemisk sammansättning och konsekventa partikelstorlekar. Innan materialet går in i ugnen siktas, torkas och blandas enligt formulerade recept som utvecklats specifikt för att uppnå måldensiteten för Rockwool. Denna förberedelsefas eliminerar föroreningar och säkerställer enhetlig smältbeteende under hela produktionsomgången.
Ugnstemperaturkontroll och smältkvalitet
Ugnsmiljön påverkar kraftigt bildningen av stenullsfibrer. Att hålla exakta ugnstemperaturer mellan 1500 och 1600 grader Celsius säkerställer att råmaterialen smälter fullständigt och når den korrekta viskositeten för fibrspinning. Stenullsfabriker använder avancerade pyrometriska system som kontinuerligt övervakar ugnstemperaturen på flera punkter. När ugnstemperaturen svänger blir stenullssmältan antingen för styv för att spinnas eller för flytande, vilket båda tillstånden försämrar enhetligheten i fibrernas diameter och den slutliga densiteten. Termiska återkopplingssystem justerar automatiskt brännarutmatningen för att bibehålla stabila temperaturer, vilket möjliggör konsekventa smältegenskaper som flödar in i stadiet för fibrbildning, där stenullsfibrer faktiskt skapas.
Fibrbildning och insamlingsmetoder
Reglerad spinning och luftstrålsystem
När smältan når optimal viskositet flödar den till spinnkärl eller hjul där centrifugalkraft och luftstrålar omvandlar vätskan till enskilda stenullsfibrer. Diametern och längden på dessa fibrer bestämmer direkt den slutliga stenullstäthetsprofilen. Moderna anläggningar använder kalibrerade lufttryckssystem som levererar konstant blåskraft, vilket bryter upp smältströmmen i enhetliga fibersegment. Stenullsfabriker justerar lufttrycket baserat på smälttemperaturen, flödeshastigheten och måldiametern för fibrerna. Högre lufttryck ger finare fibrer och bidrar till högre stenullstäthet, medan lägre tryck skapar grovare fibrer och lägre täthet. Genom att bibehålla denna balans med hjälp av automatiserade tryckregulatorer säkerställs att varje batch stenullsfibrer uppvisar konsekventa egenskaper.
Insamlingsverkningsgrad och täthetsbildning
Efter fiberbildningen faller de nybildade stenullsfibrerna på insamlingsbänder där de börjar binda samman sig naturligt genom kvarvarande värme och kemiska bindemedel. Utformningen av insamlingszonen påverkar kritiskt hur stenullsfibrerna packas och interlockar. Fabriker styr hastigheten för insamlingsbandet, luftgenomsläppligheten och temperaturprofilen för att uppnå måldensiteten för stenullen. Om insamlingsprocessen sker för snabbt kan stenullsfibrerna inte lägga sig jämnt, vilket leder till densitetsvariationer. Om insamlingen sker för långsamt överkomprimeras fibrerna och stenullsdensiteten blir inkonsekvent över mattans tjocklek. Moderna tillverkningsanläggningar använder realtidsdensitetssensorer under insamlingen för att upptäcka avvikelser och utlösa korrigerande åtgärder innan defekt stenullsmaterial slutför linjen.
Komprimering, härdning och slutlig densitetsverifiering
Reglerad komprimering och termisk härdning
Efter den initiala samlingen passerar rockwoolmattan genom kompressionsrullar som sammanfogar fiberstrukturen till förbestämda tjockleks- och densitetsmål. Rockwoolfabriker kalibrerar rulltrycket baserat på fiberegenskaperna och den önskade slutliga densiteten. Kompressionssteget måste kontrolleras noggrant, eftersom för stor kraft skapar spröd rockwool med dålig återbördning, medan otillräckligt tryck lämnar materialet svagt och benäget att sjunka. Efter kompressionen går rockwoolen in i härdugnar där värme aktiverar de organiska bindemedlen som permanent förbinder enskilda fibrer med varandra. Temperatur och verkningsgrad i dessa härdkammare kontrolleras noggrant för att säkerställa enhetlig härdning av bindemedlen genom hela rockwoolens tvärsnitt, vilket är avgörande för att uppnå konsekventa mekaniska egenskaper och bibehålla densitetsstabilitet under produktens livscykel.
Densitetsmätning och kvalitetssäkring
Ledande tillverkare av stenull implementerar flerstegsprotokoll för densitetsverifiering. Efter härdning passerar stenullen genom automatiserade mätsystem som registrerar tjocklek och vikt på flera punkter över hela materialets bredd. Dessa mätningar används för att beräkna den faktiska densiteten och jämföra resultaten med angivna specifikationsområden. Om stenullens densitet ligger utanför godkända gränser omleder avancerade anläggningar automatiskt materialet för omprocessning eller justering. Manuella provtagningar utförs också med regelbundna mellanrum; tekniker skär av sektioner av svalnad stenull, bestämmer volym och vikt och verifierar att den uppmätta densiteten stämmer överens med de automatiserade läsningarna. Denna redundanta verifieringsansats upptäcker densitetsavvikelser som annars kunde ha levererats till kunder, vilket skyddar varumärkesreputationen och säkerställer att den levererade stenullen fungerar som avsett i isolerings- och brandsäkerhetsapplikationer.
Vanliga frågor
Varför är konsekvent fiberdensitet så viktig i stenullprodukter?
Konstant fiberdensitet avgör direkt värmeledningsförmågan, brandprestandan, akustiska absorptionen och tryckhållfastheten hos stenullsisolering. När stenulldensiteten varierar blir dessa prestandaegenskaper oförutsägbara. Byggnadsprofessionella och byggregler kräver att stenull uppfyller specifika prestandatrösklar. Om vissa delar av stenullen har högre densitet och andra delar lägre densitet försämras den totala systemprestandan. Dessutom kan en lägre än avsedd stenulldensitet leda till misslyckade brandklassningstester, medan en högre densitet minskar kostnadseffektiviteten utan att ge något extra värde, vilket ökar kostnaden per enhet faktisk prestanda.
Vilka verktyg använder stenullsfabriker för att övervaka fiberdensiteten under produktionen?
Modern rockwooltillverkningsanläggningar använder lasersbaserade tjockleksensorer, vikt per ytenhetsskalor och infraröda temperaturövervakningssystem genom hela produktionslinjen. Echtiddata från dessa instrument matas in i centrala styrsystem som jämför faktiska mätvärden med måldensitetsspecifikationer. Om avvikande rockwooldensitet upptäcks skickar styrsystemet signaler för att justera lufttrycket under spinnprocessen, trycket från kompressionsrullarna eller hastigheten på insamlingsbandet. Många anläggningar använder också statistisk processkontrollprogramvara som spårar densitetstrender under timmar och skift, och varnar operatörer om gradvis avdrift innan rockwoolkvaliteten blir oacceptabel. Laboratorieanalys av prov ger en oberoende verifiering av de automatiserade avläsningarna.
Hur påverkar variationer i råmaterial konsistensen i rockwooldensitet?
Olika källor och partier av basalt och kalksten har varierande mineral-sammansättning, fukthalt och partikelstorleksfördelning. Dessa variationer påverkar hur snabbt materialen smälter, den resulterande smältans viskositet samt flödesegenskaperna till fiberdragningssteget. När stenullsfabriker tar emot basalt med grovare partiklar eller högre fuktinnehåll ändras smältningsprofilen, vilket i sin tur påverkar fiberdiametern och insamlingsdensiteten. Därför upprätthåller avancerade tillverkare strikta leverantörs-specifikationer, testar inkommande råmaterial innan leverans godkänns och justerar ugnens parametrar baserat på de uppmätta egenskaperna hos råmaterialet för att kompensera för variationer och säkerställa en konsekvent stenullsfiberdensitet oavsett mindre svängningar i råmaterialet.