
 EN


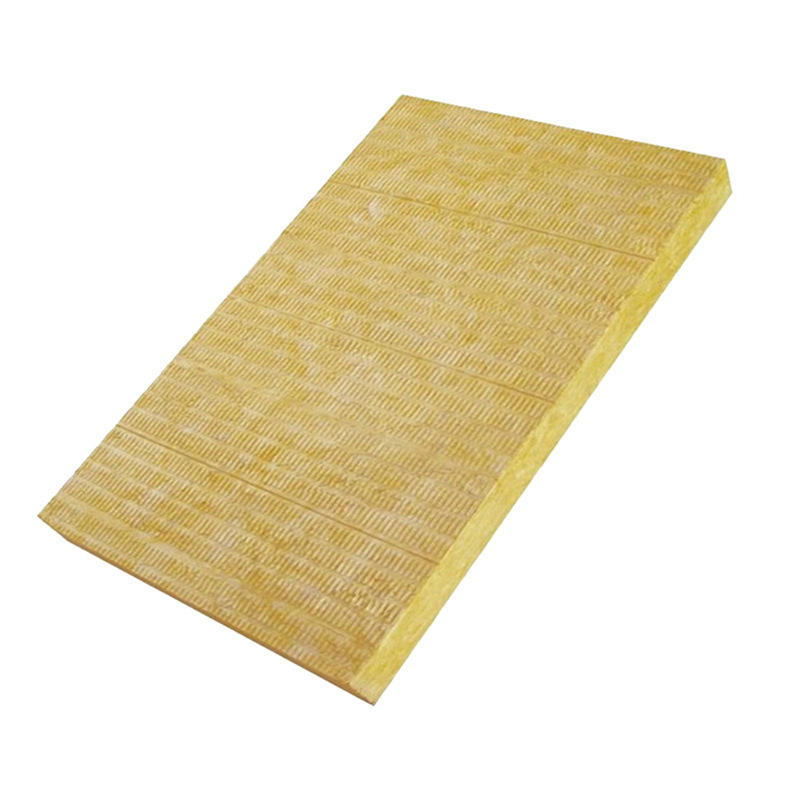
Ang pagkamit ng pare-parehong density ng hibla ay isa sa pinakamahalagang hamon sa produksyon ng rockwool. Ang mga tagagawa sa buong mundo ay umaasa sa mga mekanismong eksaktong kontrol upang matiyak na ang bawat batch ng rockwool ay sumusunod sa mahigpit na pamantayan ng industriya at sa mga inaasahan ng mga customer. Ang density ng hibla ng rockwool ay direktang nakaaapekto sa kanyang pagganap sa thermal insulation, lakas na mekanikal, resistance sa apoy, at pangmatagalang durability. Kapag nabigo ang mga pabrika ng rockwool na panatilihin ang pare-parehong density ng hibla, ang resultang materyal ay maaaring magpakita ng mahinang thermal performance, nababawasan ang proteksyon laban sa apoy, o kahinaan sa istruktura. Ang artikulong ito ay tatalakay kung paano isinasagawa ng mga nangungunang tagagawa ng rockwool ang sistematikong paraan upang makamit at panatilihin ang pare-parehong density ng hibla sa buong operasyon ng kanilang pagmamanupaktura.
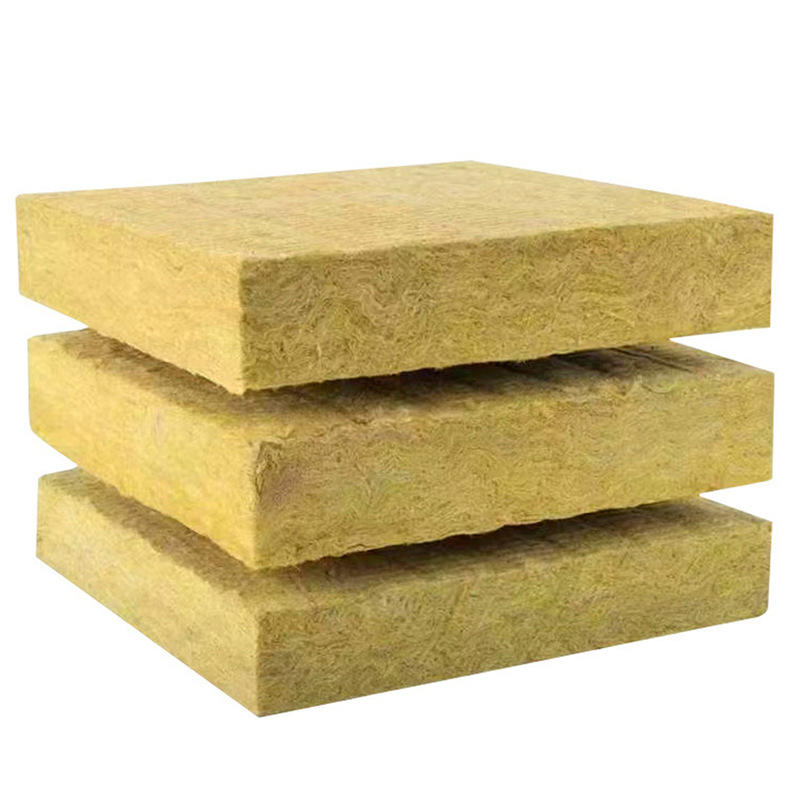
Ang proseso ng pagpapanatili ng pare-parehong density ng hibla sa produksyon ng rockwool ay nangangailangan ng koordinasyon sa maraming yugto: pagpili ng hilaw na materyales, pagtunaw at pagbuo ng hibla, pagkolekta at pag-compress, at panghuling pagpapatunay ng kalidad. Ang bawat yugto ay nagdudulot ng mga variable na maaaring makaapekto sa panghuling density profile ng rockwool. Ang pag-unawa sa mga variable na ito at ang pagpapatupad ng malakas na sistema ng kontrol ay nagpapahintulot sa mga pabrika na maghatid ng mga produkto ng rockwool na may mga katangian ng pagganap na maikokontrol, kung saan maaasahan ng mga customer ang kanilang paggamit para sa insulation at fire protection.
Kasaganaan ng Hilaw na Materyales at Unang Paghahanda
Pagpili at Paghahanda ng Mga Base Material ng Rockwool
Ang pundasyon ng pare-parehong density ng hibla ay nagsisimula sa mahigpit na pamamahala ng hilaw na materyales. Ang mga tagagawa ng Rockwool ay kumuha ng basalt, limestone, at coke sa eksaktong sukat. Ang mga pagkakaiba sa komposisyon ng hilaw na materyales ay direktang nakaaapekto sa paraan ng pagtunaw ng halo at sa susunod na pagbuo ng mga hibla. Ang mga supplier ng kalidad ay nagbibigay ng mga materyales na may dokumentadong komposisyong kimiko at pare-parehong laki ng mga butil. Bago pumasok sa furnace, ang mga materyales na ito ay sinusuri, iniihi, at hinahalo ayon sa mga pormulang recipe na nilikha partikular upang makamit ang mga tiyak na specification ng density ng Rockwool. Ang yugtong ito ng paghahanda ay nag-aalis ng mga kontaminante at tinitiyak ang pare-parehong pagtunaw sa buong batch ng produksyon.
Pangangasiwa sa Temperatura ng Furnace at Kalidad ng Tunaw
Ang kapaligiran ng hurno ay malalim na nakaaapekto sa pagbuo ng mga hibla ng rockwool. Ang pagpapanatili ng eksaktong temperatura ng hurno sa pagitan ng 1500 at 1600 degrees Celsius ay nagpapatiyak na ang mga hilaw na materyales ay lubos na natutunaw at umaabot sa tamang likido para sa paggawa ng hibla. Ginagamit ng mga pabrika ng rockwool ang mga advanced na sistema ng pyrometry na patuloy na sinusubaybayan ang temperatura ng hurno sa maraming punto. Kapag nagbabago ang temperatura ng hurno, ang natunaw na rockwool ay maaaring maging sobrang matigas para sa paggawa ng hibla o sobrang likido, na parehong kondisyon ay sumisira sa pagkakapareho ng diameter ng hibla at sa panghuling densidad nito. Ang mga kontrol na batay sa thermal feedback ay awtomatikong ina-adjust ang output ng burner upang mapanatili ang istable na temperatura, na nagpapahintulot sa pare-parehong katangian ng natunaw na materyales na pumasok sa yugto ng pagbuo ng hibla kung saan ang mga hibla ng rockwool ay talagang nililikha.
Mga Paraan ng Pagbuo at Pagnanakaw ng Hibla
Nakontrol na Pag-ikot at mga Sistema ng Hangin na Pinalalakas
Kapag ang tinunaw na materyal ay umabot na sa optimal na kahalum-haluman, ito ay dumadaloy papunta sa mga spinning cup o gulong kung saan ang sentripugal na puwersa at mga pwersang hangin ay nagpapabago sa likido upang maging mga hiwalay na hibla ng rockwool. Ang diameter at haba ng mga hiblang ito ang direktang tumutukoy sa panghuling density profile ng rockwool. Ginagamit ng mga modernong pasilidad ang nakakalibrang sistema ng presyon ng hangin na nagbibigay ng pare-parehong pwersa ng hangin, na pumipira sa daloy ng tinunaw na materyal upang mabuo ang mga pantay na segment ng hibla. Ang mga pabrika ng rockwool ay binabago ang presyon ng hangin batay sa temperatura ng tinunaw, bilis ng daloy, at target na diameter ng hibla. Ang mas mataas na presyon ng hangin ay nagbubunga ng mas manipis na mga hibla at nag-aambag sa mas mataas na density ng rockwool, samantalang ang mas mababang presyon ay nagdudulot ng mas makapal na mga hibla at mas mababang density. Ang pagpapanatili ng balanseng ito gamit ang awtomatikong regulator ng presyon ay nagsisiguro na ang bawat batch ng mga hibla ng rockwool ay may pare-parehong katangian.
Kahusayan sa Pagkolekta at Pagbuo ng Density
Pagkatapos ng pagbuo ng hibla, ang mga bagong nabuong hibla ng rockwool ay bumababa sa mga kumbinasyon ng belting kung saan nagsisimulang magkakasama nang natural sa pamamagitan ng natitirang init at mga kemikal na pandikit. Ang disenyo ng lugar ng pagkolekta ay lubos na nakaaapekto sa paraan kung paano nakapipiling at nakakakonekta ang mga hibla ng rockwool. Ang mga pabrika ay kumokontrol sa bilis ng belting ng pagkolekta, sa pagpapasok ng hangin, at sa profile ng temperatura upang makamit ang target na density ng hibla. Kung masyadong mabilis ang proseso ng pagkolekta, maaaring hindi pantay ang pag-upo ng mga hibla ng rockwool, na nagdudulot ng mga pagkakaiba sa density. Kung masyadong mabagal ang pagkolekta, maaaring sobrang kompresyon ang mangyari sa mga hibla at maging hindi pare-pareho ang density ng rockwool sa buong kapal ng mat. Ang mga modernong pasilidad sa pagmamanupaktura ay gumagamit ng mga sensor ng density sa real-time habang nangyayari ang pagkolekta upang matukoy ang anumang pagkakaiba at i-trigger ang mga kaukulang aksyon bago matapos ang depektibong materyales na rockwool sa linya.
Pagsasampit, Pagpapatuyo, at Pinal na Pagpapatunay ng Density
Nakontrol na Pagsasampit at Termal na Pagpapatuyo
Pagkatapos ng unang pagkolekta, dumaan ang rockwool mat sa mga roller na pumipiga upang pakikipag-ugnayan ang istruktura ng hibla sa nakatakda nang kapal at densidad. Ang mga pabrika ng rockwool ay ina-adjust ang presyon ng mga roller batay sa mga katangian ng hibla at sa ninanais na panghuling densidad. Dapat maingat na kontrolin ang yugtong piga dahil ang labis na puwersa ay lumilikha ng madaling nababasag na rockwool na may mahinang kakayahang bumalik sa orihinal na anyo, samantalang ang kulang na presyon ay nag-iwan ng mahinang materyal na madaling umubos o lumubog. Pagkatapos ng piga, pumasok ang rockwool sa mga oven na pampaginhawa kung saan ang init ay nagpapagana sa mga organikong pandikit na magpapakas permanenteng ugnay sa bawat hiwa-hiwang hibla. Ang temperatura at panahon ng paglalagay sa loob ng mga silid na ito ay mahigpit na kinokontrol upang matiyak ang pantay na pagkahumaling ng pandikit sa buong cross-section ng rockwool, na mahalaga para sa pagkamit ng pare-parehong mekanikal na katangian at pagpapanatili ng katatagan ng densidad sa buong buhay ng produkto.
Pagsukat ng Densidad at Garantiya ng Kalidad
Ang mga nangungunang tagagawa ng rockwool ay gumagamit ng maramihang yugto ng pagpapatunay sa density. Pagkatapos ng proseso ng pagkakatigas, dumaan ang rockwool sa awtomatikong sistema ng pagsukat na nagre-record ng kapal at timbang sa maraming puntos sa buong lapad ng materyal. Ang mga sukat na ito ay ginagamit upang kalkulahin ang aktwal na density at ihambing ang mga resulta sa mga itinakdang saklaw. Kung ang density ng rockwool ay lumabas sa loob ng katanggap-tanggap na hangganan, ang mga advanced na pasilidad ay awtomatikong i-dirive ang materyal para sa muling proseso o pag-aadjust. Nagaganap din ang manu-manong sampling sa regular na mga panahon; ang mga teknisyan ay pinuputol ang mga seksyon ng cool na rockwool, tinutukoy ang volume at timbang nito, at sinusuri kung ang nasukat na density ay sumasang-ayon sa mga awtomatikong pagbabasa. Ang redundante nitong pamamaraan ng pagpapatunay ay nakakakuha ng mga pagkakaiba sa density na maaaring maipadala pa rin sa mga customer kung hindi ito napansin, na nangangalaga sa reputasyon ng brand at tinitiyak na ang ipinapadala na rockwool ay gumagana nang wasto sa mga aplikasyon ng thermal insulation at fire safety.
Mga Madalas Itanong
Bakit sobrang kahalaga ang pare-parehong density ng fiber sa mga produkto ng rockwool?
Ang pare-parehong kahoy ng hibra ay direktang nagtatakda sa thermal conductivity, pagganap sa apoy, pagsipsip ng tunog, at compressive strength ng rockwool insulation. Kapag nagbabago ang density ng rockwool, ang mga katangiang ito ng pagganap ay naging di-makatwiran. Ang mga propesyonal sa konstruksyon at mga code sa gusali ay nangangailangan na ang rockwool ay tumutugon sa tiyak na antas ng pagganap. Kung ang ilang bahagi ng rockwool ay may mataas na density at ang iba naman ay mababa, ang kabuuang pagganap ng sistema ay bumababa. Bukod dito, ang mababang density ng rockwool kumpara sa inaasahan ay maaaring mabigo sa mga pagsusulit ng fire rating, samantalang ang mataas na density ay binabawasan ang kahusayan sa gastos nang hindi nagdadagdag ng halaga, kaya tumataas ang gastos bawat yunit ng aktwal na pagganap.
Anong mga kagamitan ang ginagamit ng mga pabrika ng rockwool para subaybayan ang density ng hibra habang gumagawa?
Ang mga modernong pasilidad sa paggawa ng rockwool ay gumagamit ng mga sensor na batay sa laser para sa kapal, mga timbangan para sa bigat bawat yunit na lugar, at mga sistema ng pagsubaybay sa temperatura gamit ang infrared sa buong linya ng produksyon. Ang mga real-time na datos mula sa mga instrumentong ito ay pumapasok sa sentral na mga sistema ng kontrol na kinukumpara ang aktuwal na mga sukat sa mga target na espesipikasyon ng density. Kung ang nakadetekta na density ng rockwool ay naiiba, ang sistema ng kontrol ay nagpapadala ng mga signal upang i-adjust ang presyon ng hangin habang sinuspin, ang puwersa ng compression roller, o ang bilis ng collection belt. Maraming pasilidad ang gumagamit din ng software sa statistical process control na sinusubaybayan ang mga trend ng density sa loob ng mga oras at shift, na nagpapaalala sa mga operator tungkol sa unti-unting pagkakaiba bago maging hindi na katanggap-tanggap ang kalidad ng rockwool. Ang pagsusuri sa laboratorio ng mga sample ay nagbibigay ng independiyenteng pagpapatunay sa mga awtomatikong pagbabasa.
Paano nakaaapekto ang mga pagkakaiba sa hilaw na materyales sa pagkakapareho ng density ng rockwool?
Ang iba't ibang pinagkukunan at batch ng basalto at limestone ay may magkakaibang komposisyon ng mineral, nilalaman ng kahalumigan, at distribusyon ng laki ng particle. Ang mga pagkakaiba na ito ay nakaaapekto sa bilis ng pagkatunaw ng mga materyales, sa viskosidad ng naitunaw na produkto, at sa mga katangian ng daloy papasok sa yugto ng pagsisilid ng hibla. Kapag tinatanggap ng mga pabrika ng rockwool ang basalto na may mas malalaking particle o mas mataas na nilalaman ng kahalumigan, nagbabago ang profile ng pagkatunaw, na kung saan ay nakaaapekto naman sa diameter ng hibla at sa density ng koleksyon. Dahil dito, ang mga advanced na tagagawa ay nananatiling mahigpit sa mga teknikal na kailangan sa kanilang mga supplier, sinusubukan ang mga raw material bago tanggapin ang delivery, at ina-adjust ang mga parameter ng furnace batay sa mga sukat na katangian ng raw material upang kompensahin ang mga pagkakaiba at mapanatili ang pare-parehong density ng rockwool na hibla anuman ang maliit na pagbabago sa mga raw material.
Talaan ng mga Nilalaman
- Kasaganaan ng Hilaw na Materyales at Unang Paghahanda
- Mga Paraan ng Pagbuo at Pagnanakaw ng Hibla
- Pagsasampit, Pagpapatuyo, at Pinal na Pagpapatunay ng Density
-
Mga Madalas Itanong
- Bakit sobrang kahalaga ang pare-parehong density ng fiber sa mga produkto ng rockwool?
- Anong mga kagamitan ang ginagamit ng mga pabrika ng rockwool para subaybayan ang density ng hibra habang gumagawa?
- Paano nakaaapekto ang mga pagkakaiba sa hilaw na materyales sa pagkakapareho ng density ng rockwool?