
 EN


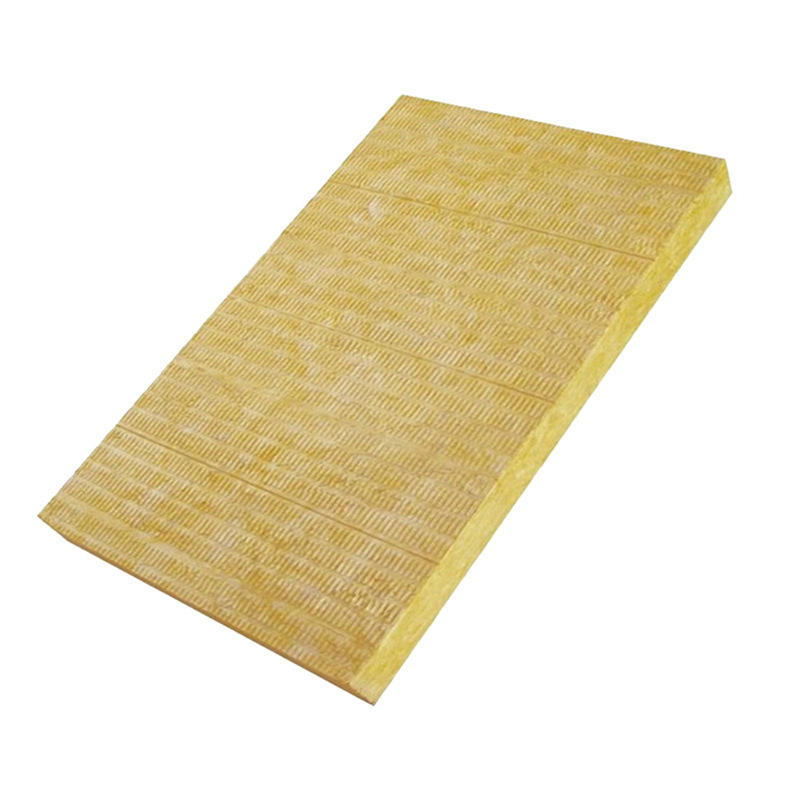
Die Erzielung einer konstanten Faserdichte stellt eine der kritischsten Herausforderungen bei der Herstellung von Steinwolle dar. Hersteller weltweit setzen präzise Steuerungsmechanismen ein, um sicherzustellen, dass jede Charge Steinwolle strenge branchenübliche Standards sowie die Erwartungen der Kunden erfüllt. Die Faserdichte von Steinwolle beeinflusst unmittelbar deren Wärmedämmleistung, mechanische Festigkeit, Feuerbeständigkeit und Langzeitbeständigkeit. Wenn Steinwollwerke die konstante Faserdichte nicht aufrechterhalten können, weist das resultierende Material möglicherweise eine schlechte Wärmedämmleistung, eine reduzierte Brandschutzwirkung oder strukturelle Schwäche auf. Dieser Artikel untersucht, wie führende Steinwollehersteller systematische Ansätze implementieren, um während ihrer gesamten Fertigungsprozesse eine konstante Faserdichte zu erreichen und aufrechtzuerhalten.
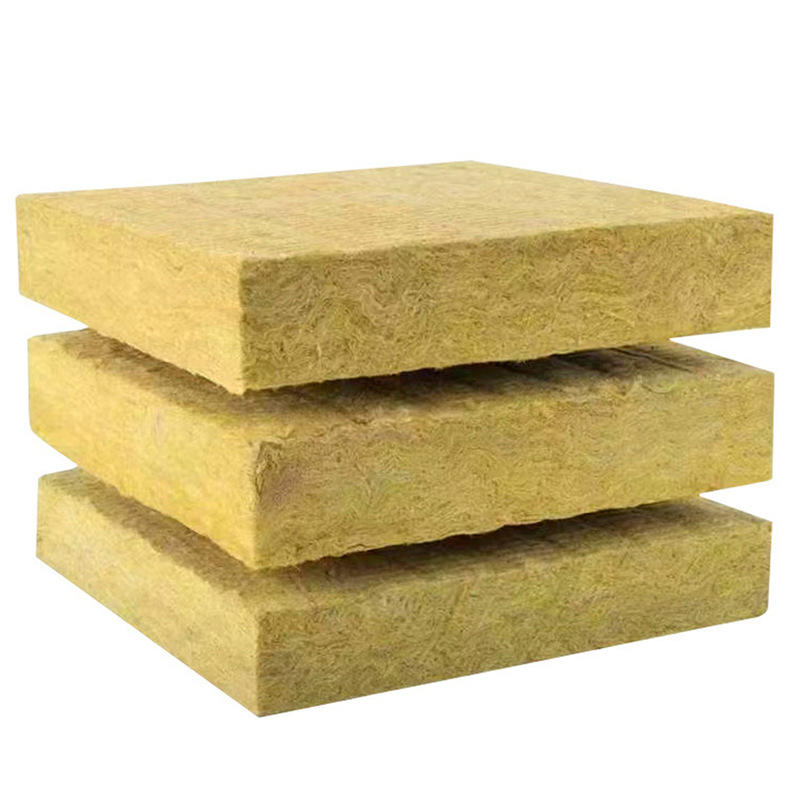
Der Prozess der Aufrechterhaltung einer konstanten Faserdichte bei der Steinwolle-Produktion erfordert die Abstimmung mehrerer Stufen: Auswahl der Rohstoffe, Schmelzen und Faserbildung, Sammeln und Verdichten sowie abschließende Qualitätsprüfung. Jede Stufe führt Variablen ein, die das endgültige Dichteprofil der Steinwolle beeinflussen können. Das Verständnis dieser Variablen sowie die Implementierung robuster Regelungssysteme ermöglichen es Fabriken, Steinwolle-Produkte mit vorhersagbaren Leistungsmerkmalen bereitzustellen, auf die Kunden sich bei ihren Dämm- und Brandschutzanwendungen verlassen können.
Konsistenz der Rohstoffe und erste Verarbeitung
Auswahl und Aufbereitung der Grundstoffe für Steinwolle
Die Grundlage einer konstanten Faserdichte beginnt mit einer strengen Rohstoffverwaltung. Rockwool-Hersteller beziehen Basalt, Kalkstein und Koks in genau abgemessenen Mengen. Schwankungen in der Zusammensetzung der Rohstoffe beeinflussen unmittelbar, wie die Mischung schmilzt und anschließend Fasern bildet. Hochwertige Lieferanten stellen Materialien mit dokumentierter chemischer Zusammensetzung und konsistenten Korngrößen bereit. Vor dem Eintritt in den Ofen werden diese Materialien gesiebt, getrocknet und gemäß speziell entwickelten Rezepturen vermischt, die gezielt auf die gewünschten Rockwool-Dichtespezifikationen ausgerichtet sind. Diese Vorbereitungsphase beseitigt Verunreinigungen und gewährleistet ein gleichmäßiges Schmelzverhalten während der gesamten Produktionscharge.
Ofentemperaturregelung und Schmelzqualität
Die Ofenatmosphäre beeinflusst die Bildung von Steinwollfasern entscheidend. Die Aufrechterhaltung präziser Ofentemperaturen zwischen 1500 und 1600 Grad Celsius stellt sicher, dass die Ausgangsmaterialien vollständig schmelzen und die richtige Viskosität für das Faserspinnen erreichen. Steinwollfabriken setzen fortschrittliche Pyrometriesysteme ein, die die Ofentemperatur an mehreren Stellen kontinuierlich überwachen. Bei Schwankungen der Ofentemperatur wird die Steinwollschmelze entweder zu steif zum Spinnen oder zu flüssig – beide Zustände beeinträchtigen die Gleichmäßigkeit des Faserdurchmessers und die endgültige Dichte. Thermische Rückkopplungssteuerungen passen die Brennerleistung automatisch an, um stabile Temperaturen aufrechtzuerhalten; dadurch fließen konsistente Schmelzeeigenschaften in die Faserbildungsstufe, in der die Steinwollfasern tatsächlich erzeugt werden.
Faserbildung und Sammelverfahren
Geregelte Spinn- und Luftstrahl-Systeme
Sobald die Schmelze die optimale Viskosität erreicht hat, fließt sie zu Spinnbechern oder -rädern, wo Zentrifugalkraft und Luftstrahlen die Flüssigkeit in einzelne Steinwollfasern umwandeln. Durchmesser und Länge dieser Fasern bestimmen direkt das endgültige Dichteprofil der Steinwolle. Moderne Anlagen verwenden kalibrierte Luftdrucksysteme, die eine konstante Strahlkraft liefern und den Schmelzestrom in gleichmäßige Fasersegmente zerlegen. Steinwollfabriken passen den Luftdruck anhand der Schmelzetemperatur, der Durchflussrate und des gewünschten Faserdurchmessers an. Ein höherer Luftdruck erzeugt feinere Fasern und trägt zu einer höheren Steinwolldichte bei, während ein niedrigerer Druck gröbere Fasern und eine geringere Dichte erzeugt. Die Aufrechterhaltung dieses Gleichgewichts mithilfe automatisierter Druckregler stellt sicher, dass jede Charge Steinwollfasern konsistente Eigenschaften aufweist.
Erfassungseffizienz und Dichtebildung
Nach der Faserbildung fallen die neu erzeugten Steinwollfasern auf Sammelbänder, wo sie sich durch die verbleibende Wärme und chemische Bindemittel natürlicherweise miteinander verbinden. Die Konstruktion der Sammelzone beeinflusst entscheidend, wie sich die Steinwollfasern anlagern und verzahnen. Die Fabriken steuern die Geschwindigkeit der Sammelbänder, die Luftdurchlässigkeit sowie das Temperaturprofil, um die gewünschte Faserdichte zu erreichen. Wenn der Sammelprozess zu schnell erfolgt, lagern sich die Steinwollfasern möglicherweise nicht gleichmäßig ab und es entstehen Dichteschwankungen. Erfolgt die Sammlung zu langsam, werden die Fasern überkomprimiert und die Steinwolldichte wird innerhalb der Mattenstärke inkonsistent. Moderne Produktionsanlagen nutzen während der Sammlung Echtzeit-Dichtesensoren, um Abweichungen zu erkennen und korrigierende Maßnahmen auszulösen, bevor fehlerhaftes Steinwollmaterial die Fertigungslinie verlässt.
Kompression, Aushärtung und endgültige Dichteprüfung
Geregelte Kompression und thermische Aushärtung
Nach der ersten Sammlung durchläuft die Steinwollmatte Kompressionswalzen, die die Faserstruktur auf vorbestimmte Dicke und Dichte verdichten. Steinwollfabriken kalibrieren den Walzendruck anhand der Fasereigenschaften und der gewünschten Enddichte. Die Kompressionsstufe muss sorgfältig gesteuert werden, da übermäßige Kraft eine spröde Steinwolle mit geringer Elastizität erzeugt, während unzureichender Druck das Material schwach macht und es zur Setzung neigt. Nach der Kompression gelangt die Steinwolle in Aushärtungsöfen, in denen Wärme die organischen Bindemittel aktiviert, die die einzelnen Fasern dauerhaft miteinander verbinden. Temperatur und Verweilzeit in diesen Aushärtungskammern werden streng kontrolliert, um eine gleichmäßige Aushärtung des Bindemittels über den gesamten Querschnitt der Steinwolle sicherzustellen – dies ist entscheidend für konsistente mechanische Eigenschaften und langfristige Dichtestabilität über die gesamte Produktlebensdauer.
Dichtemessung und Qualitätssicherung
Führende Hersteller von Steinwolle setzen mehrstufige Dichte-Verifizierungsprotokolle ein. Nach dem Aushärten durchläuft die Steinwolle automatisierte Messsysteme, die Dicke und Gewicht an mehreren Stellen über die gesamte Materialbreite erfassen. Aus diesen Messwerten wird die tatsächliche Dichte berechnet und mit den vorgegebenen Spezifikationsbereichen verglichen. Falls die Steinwolledichte außerhalb der zulässigen Toleranzen liegt, leiten moderne Anlagen das Material automatisch zur Nachbearbeitung oder Justierung um. Zudem erfolgt in regelmäßigen Abständen manuelles Probennehmen: Techniker schneiden Abschnitte der abgekühlten Steinwolle zu, bestimmen deren Volumen und Gewicht und prüfen, ob die ermittelte Dichte mit den automatischen Messwerten übereinstimmt. Dieser redundante Verifizierungsansatz erfasst Dichteabweichungen, die andernfalls möglicherweise an Kunden ausgeliefert würden – wodurch sowohl der Markenruf geschützt als auch sichergestellt wird, dass die gelieferte Steinwolle ihre vorgesehene Funktion in Dämm- und Brandschutzanwendungen zuverlässig erfüllt.
FAQ
Warum ist eine konstante Faserdichte bei Steinwolle-Produkten so entscheidend?
Eine gleichmäßige Faserdichte bestimmt unmittelbar die Wärmeleitfähigkeit, das Brandverhalten, die Schallabsorption und die Druckfestigkeit von Steinwoll-Dämmstoffen. Wenn sich die Dichte der Steinwolle verändert, werden diese Leistungsmerkmale unvorhersehbar. Fachleute aus dem Bauwesen sowie geltende Bauvorschriften verlangen, dass Steinwolle bestimmte Leistungsschwellen erfüllt. Weisen einige Abschnitte der Steinwolle eine höhere Dichte und andere eine niedrigere Dichte auf, verschlechtert sich die Gesamtleistung des Systems. Zudem kann eine geringere als vorgesehene Steinwolldichte zu einem Durchfall bei Brandzertifizierungsprüfungen führen, während eine höhere Dichte die Kostenwirksamkeit mindert, ohne zusätzlichen Nutzen zu bringen, wodurch die Kosten pro Einheit tatsächlicher Leistung steigen.
Welche Werkzeuge verwenden Steinwoll-Fabriken zur Überwachung der Faserdichte während der Produktion?
Moderne Steinwolle-Herstellungsanlagen verwenden laserbasierte Dicke-Sensoren, Flächengewichts-Waagen und Infrarot-Temperaturüberwachungssysteme entlang der gesamten Produktionslinie. Echtzeitdaten dieser Messgeräte fließen in zentrale Steuerungssysteme ein, die die tatsächlichen Messwerte mit den vorgegebenen Dichte-Spezifikationen vergleichen. Falls eine Abweichung der gemessenen Steinwolle-Dichte festgestellt wird, sendet das Steuerungssystem Signale zur Anpassung des Luftdrucks während des Spinnvorgangs, der Anpresskraft der Kompressionsrollen oder der Geschwindigkeit des Sammelbandes. Viele Anlagen nutzen zudem Software für statistische Prozesskontrolle, die Dichte-Trends über Stunden und Schichten hinweg verfolgt und die Bediener vor einer schleichenden Abweichung warnt, noch bevor die Steinwolle-Qualität unzulässig wird. Laboranalysen von Proben liefern eine unabhängige Überprüfung der automatisierten Messwerte.
Wie beeinflussen Schwankungen der Rohstoffe die Konsistenz der Steinwolle-Dichte?
Verschiedene Quellen und Chargen von Basalt und Kalkstein weisen unterschiedliche mineralogische Zusammensetzungen, Feuchtigkeitsgehalte und Korngrößenverteilungen auf. Diese Unterschiede beeinflussen die Schmelzgeschwindigkeit der Materialien, die resultierende Schmelzviskosität sowie das Fließverhalten in die Faser-Spinnstufe. Wenn Steinwolle-Fabriken Basalt mit gröberen Partikeln oder höherem Feuchtigkeitsgehalt erhalten, verändert sich das Schmelzprofil – was wiederum Durchmesser und Sammeldichte der Fasern beeinflusst. Daher legen fortschrittliche Hersteller strenge Lieferantenspezifikationen fest, prüfen eingehende Rohstoffe vor Annahme der Lieferung und passen Ofenparameter anhand gemessener Rohstoffeigenschaften an, um Schwankungen auszugleichen und eine konstante Steinwolle-Faserdichte unabhängig von geringfügigen Rohstoffschwankungen sicherzustellen.