
 EN


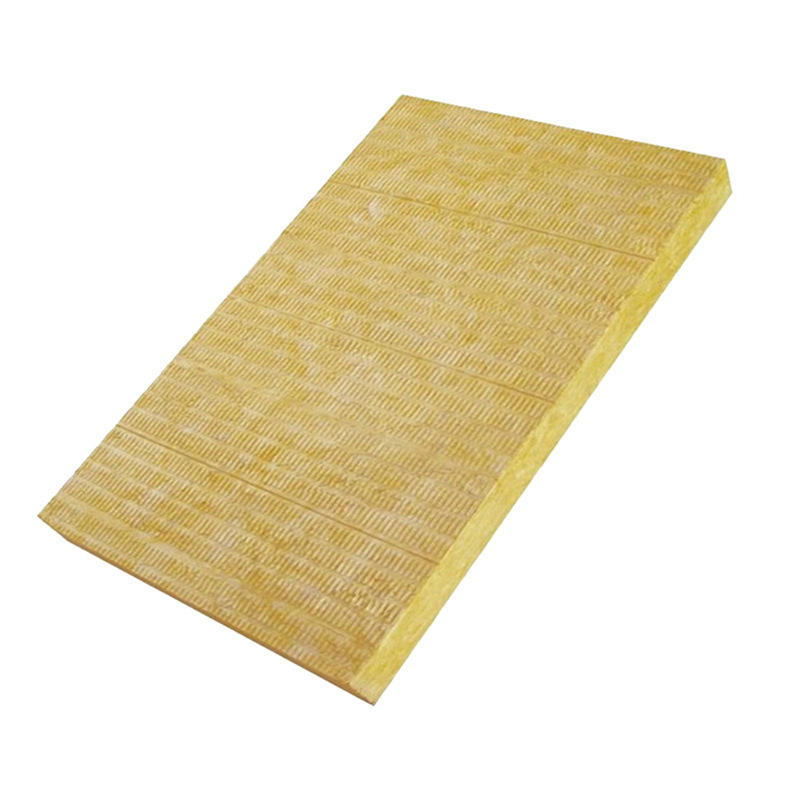
Mencapai kepadatan serat yang konsisten merupakan salah satu tantangan paling kritis dalam produksi rockwool. Produsen di seluruh dunia mengandalkan mekanisme pengendalian presisi untuk memastikan setiap batch rockwool memenuhi standar industri yang ketat serta harapan pelanggan. Kepadatan serat rockwool secara langsung memengaruhi kinerja insulasi termalnya, kekuatan mekanis, ketahanan api, dan daya tahan jangka panjang. Apabila pabrik rockwool gagal mempertahankan kepadatan serat yang konsisten, bahan yang dihasilkan dapat menunjukkan kinerja termal yang buruk, perlindungan api yang berkurang, atau kelemahan struktural. Artikel ini membahas bagaimana produsen rockwool terkemuka menerapkan pendekatan sistematis untuk mencapai dan mempertahankan kepadatan serat yang konsisten di seluruh operasi manufaktur mereka.
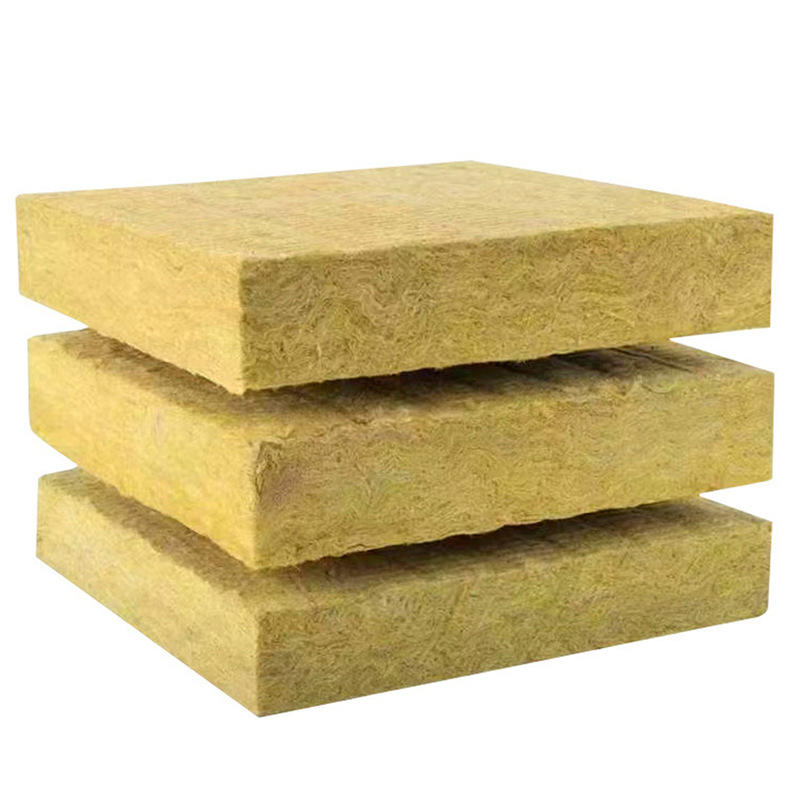
Proses mempertahankan kepadatan serat yang konsisten dalam produksi rockwool memerlukan koordinasi di berbagai tahap: pemilihan bahan baku, peleburan dan pembentukan serat, pengumpulan dan kompresi, serta verifikasi kualitas akhir. Setiap tahap memperkenalkan variabel yang dapat memengaruhi profil kepadatan akhir rockwool. Memahami variabel-variabel ini serta menerapkan sistem kontrol yang andal memungkinkan pabrik menghasilkan produk rockwool dengan karakteristik kinerja yang dapat diprediksi—sehingga pelanggan dapat mengandalkannya secara konsisten untuk aplikasi insulasi dan perlindungan kebakaran.
Konsistensi Bahan Baku dan Pemrosesan Awal
Pemilihan dan Persiapan Bahan Dasar Rockwool
Dasar kepadatan serat yang konsisten dimulai dari pengelolaan bahan baku yang ketat. Produsen Rockwool memperoleh basalt, batu kapur, dan kokas dalam jumlah yang diukur secara presisi. Variasi dalam komposisi bahan baku secara langsung memengaruhi cara campuran tersebut meleleh dan kemudian membentuk serat. Pemasok berkualitas menyediakan bahan dengan komposisi kimia yang terdokumentasi serta ukuran partikel yang konsisten. Sebelum masuk ke tungku, bahan-bahan ini disaring, dikeringkan, dan dicampur sesuai resep yang dirancang khusus untuk mencapai spesifikasi kepadatan rockwool yang ditargetkan. Tahap persiapan ini menghilangkan kontaminan dan menjamin perilaku peleburan yang seragam sepanjang proses produksi.
Pengendalian Suhu Tungku dan Kualitas Lelehan
Lingkungan tungku sangat memengaruhi pembentukan serat rockwool. Menjaga suhu tungku secara presisi antara 1500 hingga 1600 derajat Celsius memastikan bahan baku meleleh sepenuhnya dan mencapai viskositas yang tepat untuk proses pemintalan serat. Pabrik rockwool menggunakan sistem pirometri canggih yang terus-menerus memantau suhu tungku di berbagai titik. Ketika suhu tungku berfluktuasi, lelehan rockwool menjadi terlalu kaku untuk dipintal atau terlalu cair, keduanya mengurangi keseragaman diameter serat dan kepadatan akhir. Sistem kendali umpan balik termal secara otomatis menyesuaikan output pembakar guna mempertahankan stabilitas suhu, sehingga sifat lelehan yang konsisten dapat mengalir ke tahap pembentukan serat—yakni tahap di mana serat rockwool benar-benar dibuat.
Metode Pembentukan dan Pengumpulan Serat
Sistem Pemintalan Terkendali dan Semprotan Udara
Setelah lelehan mencapai viskositas optimal, lelehan tersebut mengalir ke mangkuk atau roda pemintal di mana gaya sentrifugal dan semburan udara mengubah cairan menjadi serat-serat rockwool individual. Diameter dan panjang serat-serat ini secara langsung menentukan profil kepadatan rockwool akhir. Fasilitas modern menggunakan sistem tekanan udara terkalibrasi yang memberikan gaya semburan konsisten, sehingga memecah aliran lelehan menjadi segmen-serat seragam. Pabrik rockwool menyesuaikan tekanan udara berdasarkan suhu lelehan, laju aliran, dan diameter serat target. Tekanan udara lebih tinggi menghasilkan serat lebih halus dan berkontribusi pada kepadatan rockwool yang lebih tinggi, sedangkan tekanan lebih rendah menghasilkan serat lebih kasar dan kepadatan lebih rendah. Mempertahankan keseimbangan ini melalui regulator tekanan otomatis memastikan setiap batch serat rockwool menunjukkan karakteristik yang konsisten.
Efisiensi Pengumpulan dan Pembentukan Kepadatan
Setelah pembentukan serat, serat rockwool yang baru terbentuk jatuh ke atas sabuk pengumpul, di mana serat-serat tersebut mulai saling melekat secara alami melalui panas sisa dan perekat kimia. Desain zona pengumpulan sangat memengaruhi cara serat rockwool tersusun rapat dan saling mengunci. Pabrik mengatur kecepatan sabuk pengumpul, permeabilitas udara, serta profil suhu guna mencapai kerapatan serat yang ditargetkan. Jika proses pengumpulan berlangsung terlalu cepat, serat rockwool mungkin tidak mengendap secara merata, sehingga menimbulkan variasi kerapatan. Jika pengumpulan berlangsung terlalu lambat, serat akan mengalami kompresi berlebih dan kerapatan rockwool menjadi tidak konsisten sepanjang ketebalan lembarannya. Fasilitas manufaktur modern menggunakan sensor kerapatan waktu-nyata selama tahap pengumpulan untuk mendeteksi penyimpangan serta memicu tindakan korektif sebelum material rockwool cacat menyelesaikan seluruh proses produksi.
Kompresi, Pematangan, dan Verifikasi Akhir Kerapatan
Kompresi Terkendali dan Pematangan Termal
Setelah pengumpulan awal, alas rockwool melewati rol kompresi yang memadatkan struktur serat hingga mencapai ketebalan dan kepadatan yang telah ditentukan sebelumnya. Pabrik rockwool mengkalibrasi tekanan rol berdasarkan karakteristik serat dan kepadatan akhir yang diinginkan. Tahap kompresi harus dikendalikan secara cermat karena gaya berlebih menghasilkan rockwool yang rapuh dan memiliki daya lenting buruk, sedangkan tekanan yang tidak cukup membuat bahan menjadi lemah dan rentan mengendap. Setelah kompresi, rockwool memasuki oven pengeringan di mana panas mengaktifkan perekat organik yang menyatukan serat-serat individual secara permanen. Suhu dan waktu tinggal di dalam ruang pengeringan ini dikontrol secara ketat untuk memastikan pengeringan perekat yang seragam di seluruh penampang rockwool, yang penting guna mencapai sifat mekanis yang konsisten serta menjaga stabilitas kepadatan sepanjang siklus hidup produk.
Pengukuran Kepadatan dan Jaminan Mutu
Produsen batu wol terkemuka menerapkan protokol verifikasi kepadatan bertahap. Setelah proses pematangan, batu wol melewati sistem pengukuran otomatis yang mencatat ketebalan dan berat pada beberapa titik di seluruh lebar material. Pengukuran ini digunakan untuk menghitung kepadatan aktual serta membandingkan hasilnya terhadap rentang spesifikasi. Jika kepadatan batu wol berada di luar batas yang dapat diterima, fasilitas canggih secara otomatis mengalihkan material tersebut guna diproses ulang atau disesuaikan. Pengambilan sampel manual juga dilakukan secara berkala; teknisi memotong bagian-bagian batu wol yang telah didinginkan, menentukan volume dan beratnya, serta memverifikasi bahwa kepadatan yang diukur selaras dengan pembacaan otomatis. Pendekatan verifikasi ganda ini mampu mendeteksi penyimpangan kepadatan yang jika tidak terdeteksi bisa saja dikirim ke pelanggan, sehingga melindungi reputasi merek dan memastikan bahwa batu wol yang dikirim berfungsi sebagaimana mestinya dalam aplikasi insulasi dan keselamatan kebakaran.
Tanya Jawab
Mengapa konsistensi kepadatan serat begitu penting dalam produk batu wol?
Kepadatan serat yang konsisten secara langsung menentukan konduktivitas termal, kinerja tahan api, penyerapan akustik, dan kekuatan tekan insulasi rockwool. Ketika kepadatan rockwool bervariasi, karakteristik kinerja ini menjadi tidak dapat diprediksi. Para profesional konstruksi dan peraturan bangunan mengharuskan rockwool memenuhi ambang batas kinerja tertentu. Jika beberapa bagian rockwool memiliki kepadatan lebih tinggi dan bagian lainnya lebih rendah, kinerja keseluruhan sistem menurun. Selain itu, kepadatan rockwool yang lebih rendah dari yang direncanakan berisiko gagal dalam uji peringkat tahan api, sedangkan kepadatan yang lebih tinggi mengurangi efisiensi biaya tanpa memberikan nilai tambah, sehingga meningkatkan biaya per satuan kinerja aktual.
Alat apa yang digunakan pabrik rockwool untuk memantau kepadatan serat selama proses produksi?
Fasilitas manufaktur rockwool modern menggunakan sensor ketebalan berbasis laser, timbangan berat per satuan luas, serta sistem pemantauan suhu inframerah di sepanjang jalur produksi. Data waktu-nyata dari instrumen-instrumen ini dikirim ke sistem kontrol pusat yang membandingkan pengukuran aktual dengan spesifikasi kerapatan target. Jika terdeteksi penyimpangan kerapatan rockwool, sistem kontrol mengirim sinyal untuk menyesuaikan tekanan udara selama proses spinning, gaya tekan rol kompresi, atau kecepatan sabuk pengumpul. Banyak fasilitas juga menggunakan perangkat lunak pengendalian proses statistik yang melacak tren kerapatan selama berjam-jam dan berganti shift, memberi peringatan kepada operator mengenai pergeseran bertahap sebelum kualitas rockwool menjadi tidak dapat diterima. Analisis laboratorium terhadap sampel memberikan verifikasi independen terhadap pembacaan otomatis.
Bagaimana variasi bahan baku memengaruhi konsistensi kerapatan rockwool?
Sumber dan lot basal dan batu kapur yang berbeda memiliki komposisi mineral, kandungan kelembapan, serta distribusi ukuran partikel yang bervariasi. Variasi-variasi ini memengaruhi kecepatan peleburan bahan, viskositas lelehan yang dihasilkan, serta karakteristik aliran menuju tahap pemintalan serat. Ketika pabrik rockwool menerima basal dengan partikel lebih kasar atau kelembapan lebih tinggi, profil peleburannya berubah, yang selanjutnya memengaruhi diameter serat dan kerapatan pengumpulan. Oleh karena itu, produsen canggih menerapkan spesifikasi pemasok yang ketat, menguji bahan baku yang masuk sebelum menerima pengiriman, serta menyesuaikan parameter tungku berdasarkan karakteristik terukur bahan baku guna mengkompensasi variasi dan menjaga konsistensi kerapatan serat rockwool—meskipun terjadi fluktuasi kecil pada bahan baku.