
 EN


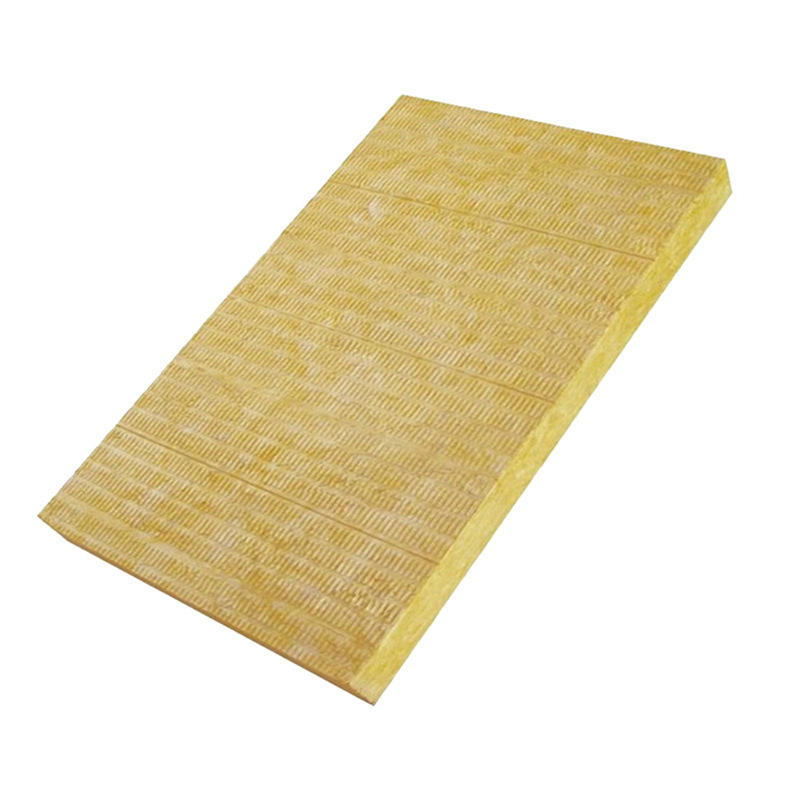
Az egyenletes szállaltság elérése a kőzetgyapot gyártásának egyik legkritikusabb kihívása. A világ gyártói pontos szabályozó mechanizmusokra támaszkodnak, hogy minden kőzetgyapot-tétel megfeleljen a szigorú ipari szabványoknak és az ügyfelek elvárásainak. A kőzetgyapot szállaltsága közvetlenül befolyásolja hőszigetelési teljesítményét, mechanikai szilárdságát, tűzállóságát és hosszú távú tartósságát. Amikor a kőzetgyapot-gyárak nem tudják fenntartani az egyenletes szállaltságot, az eredményül kapott anyag rossz hőteljesítményt, csökkent tűzvédelmet vagy szerkezeti gyengeséget mutathat. Ebben a cikkben azt vizsgáljuk, hogyan alkalmaznak vezető kőzetgyapot-termelők rendszeres megközelítéseket az egyenletes szállaltság elérésére és fenntartására gyártási műveleteik során.
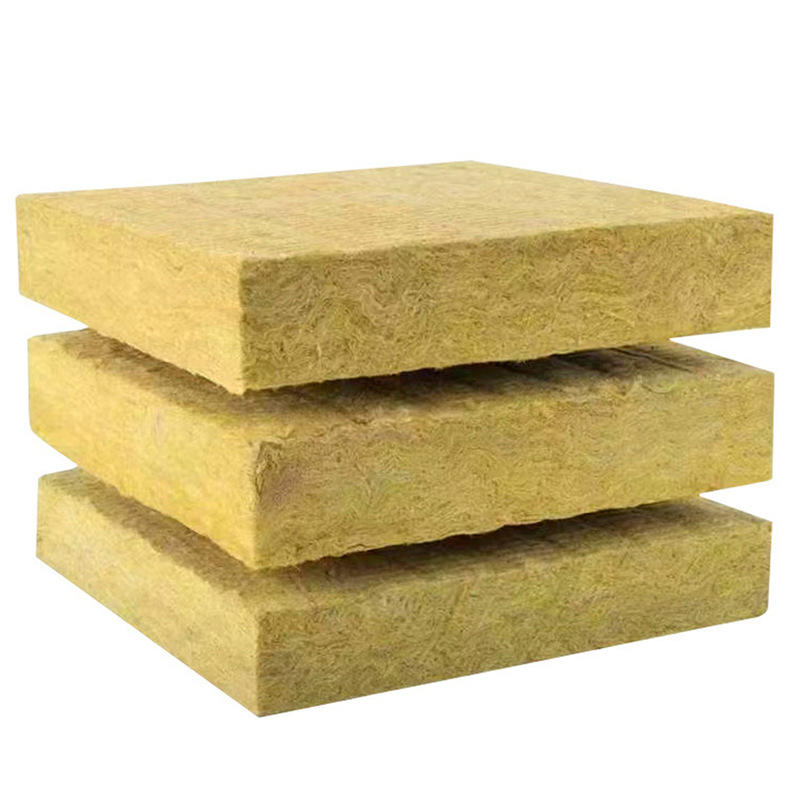
A kőzetgyapot gyártása során a szálak egyenletes sűrűségének fenntartása több folyamat összehangolását igényli: nyersanyag-kiválasztás, olvadás és szálképzés, gyűjtés és összenyomás, valamint végleges minőségellenőrzés. Mindegyik folyamat változókat vezet be, amelyek befolyásolhatják a kőzetgyapot végső sűrűségprofilját. Ezeknek a változóknak a megértése és megbízható irányítási rendszerek bevezetése lehetővé teszi a gyárak számára, hogy olyan kőzetgyapot-termékeket szállítsanak, amelyek előrejelezhető teljesítményjellemzőkkel rendelkeznek, és amelyekre az ügyfelek megbízhatóan támaszkodhatnak hőszigetelési és tűzvédelmi alkalmazásaikhoz.
A nyersanyagok egyenletessége és kezdeti feldolgozásuk
A kőzetgyapot alapanyagainak kiválasztása és előkészítése
A kötött szálsűrűség alapja a szigorú nyersanyag-kezelés. A kőzetgyapot-gyártók bazaltot, mészkövet és kokszot szereznek be pontosan meghatározott mennyiségben. A nyersanyag-összetétel változásai közvetlenül befolyásolják az elegy olvadását, majd a szálak képződését. A minőségi szállítók dokumentált kémiai összetételű és egyenletes szemcseméretű anyagokat szállítanak. A kemencébe jutás előtt ezeket az anyagokat szűrőn vezetik át, szárítják és a célként megadott kőzetgyapot-sűrűségi specifikációk elérésére kidolgozott receptek szerint keverik össze. Ez az előkészítési fázis eltávolítja a szennyező anyagokat, és biztosítja az egyenletes olvadási viselkedést az egész gyártási tétel során.
Kemence-hőmérséklet-szabályozás és olvadékminőség
A kemence környezete mélyen befolyásolja a kőzetgyapot szálak képződését. A kemence hőmérsékletének pontos fenntartása 1500 és 1600 °C között biztosítja, hogy az alapanyagok teljesen megolvadjanak, és elérjék a szálhúzás szempontjából megfelelő viszkozitást. A kőzetgyapot gyárak fejlett pirometria rendszereket alkalmaznak, amelyek folyamatosan figyelik a kemence hőmérsékletét több ponton is. Ha a kemence hőmérséklete ingadozik, a kőzetgyapot olvadék vagy túlságosan merev lesz a szálhúzáshoz, vagy túlságosan folyékony, mindkét esetben romlik a szálátmérő egyenletessége és a végső sűrűség. A hőmérséklet-visszacsatolási vezérlők automatikusan szabályozzák a égők teljesítményét a hőmérséklet stabilizálásához, így a megfelelő olvadék tulajdonságok folyamatosan átjutnak a szálképződési szakaszba, ahol a kőzetgyapot szálak ténylegesen létrejönnek.
Szálképződés és gyűjtési módszerek
Szabályozott szálhúzás és levegőfúvásos rendszerek
Amikor az olvadék eléri az optimális viszkozitást, a forgó edényekbe vagy korongokba folyik, ahol a centrifugális erő és a levegőfúvókák az olvadékot egyes kőgyapot szálakká alakítják. Ezeknek a szálaknak az átmérője és hossza közvetlenül meghatározza a végső kőgyapot sűrűségprofilját. A modern gyártóberendezések kalibrált levegőnyomás-rendszereket használnak, amelyek konzisztens fúvóerőt biztosítanak, és az olvadékáramot egyenletes szálszegmensekre bontják. A kőgyapot-gyárak a levegőnyomást az olvadék hőmérsékletének, áramlási sebességének és a célzott szálátmérőnek megfelelően állítják be. A magasabb levegőnyomás finomabb szálakat eredményez, és hozzájárul a magasabb kőgyapot-sűrűséghez, míg az alacsonyabb nyomás durvább szálakat és alacsonyabb sűrűséget eredményez. Az automatizált nyomásszabályozók segítségével ezen egyensúly fenntartása biztosítja, hogy minden kőgyapot-szálköteg konzisztens jellemzőkkel rendelkezzen.
Gyűjtési hatékonyság és sűrűségképződés
A szálas anyag képződését követően az újonnan létrejött kőzetgyapot-szálak gyűjtőszalagokra hullanak, ahol a megmaradt hő és a kémiai kötőanyagok hatására természetes módon összekapcsolódnak. A gyűjtőzóna kialakítása döntően befolyásolja, hogyan pakolódnak és kapcsolódnak össze a kőzetgyapot-szálak. A gyárak a gyűjtőszalag sebességét, a levegőáteresztő képességet és a hőmérsékletprofilot szabályozzák a célzott szálsűrűség eléréséhez. Ha a gyűjtési folyamat túl gyorsan zajlik, a kőzetgyapot-szálak nem ülnek le egyenletesen, ami sűrűségváltozásokhoz vezethet. Ha a gyűjtés túl lassan történik, a szálak túlzottan összenyomódnak, és a kőzetgyapot sűrűsége egyenetlenné válik a mat vastagsága mentén. A modern gyártóüzemek valós idejű sűrűségérzékelőket alkalmaznak a gyűjtés során, hogy észleljék az eltéréseket, és korrekciós intézkedéseket indítsanak, mielőtt a hibás kőzetgyapot-anyag véglegesen kikerülne a gyártósorból.
Összenyomás, keményítés és végső sűrűség-ellenőrzés
Szabályozott összenyomás és hőkezeléses keményítés
Az első gyűjtés után a kőzetgyapot-matricát összenyomó hengerekre vezetik, amelyek a szálstruktúrát az előre meghatározott vastagságra és sűrűségre tömörítik. A kőzetgyapot-gyárak a henger nyomását a szálak jellemzői és a kívánt végső sűrűség alapján kalibrálják. Az összenyomási fázist gondosan kell szabályozni, mert túlzott erőt kifejtve törékennyé válik a kőzetgyapot, és rossz rugalmassága lesz, míg elégtelen nyomás esetén a anyag gyenge marad, és hajlamos lesz leülni. Az összenyomás után a kőzetgyapot a kemencékbe kerül, ahol a hő aktiválja az organikus kötőanyagokat, amelyek véglegesen összekötik az egyes szálakat. A hőmérsékletet és a tartózkodási időt ezekben a kemencékben szigorúan szabályozzák, hogy biztosítsák a kötőanyag egyenletes megkeményedését a kőzetgyapot teljes keresztmetszetében – ez elengedhetetlen a mechanikai tulajdonságok egységesítéséhez és a sűrűség stabilitásának fenntartásához a termék élettartama során.
Sűrűségmérés és minőségbiztosítás
A vezető kőzetgyapot-gyártók többfokozatú sűrűség-ellenőrzési protokollokat alkalmaznak. A keményedés után a kőzetgyapot automatizált mérőrendszereken halad át, amelyek a anyag teljes szélességén több ponton is rögzítik a vastagságot és a tömeget. Ezek a mérések alapján kiszámítják a tényleges sűrűséget, és összehasonlítják az előírt értéktartománnyal. Ha a kőzetgyapot sűrűsége a megengedett határokon kívül esik, a fejlett gyártóberendezések automatikusan átirányítják az anyagot újrafeldolgozásra vagy korrekcióra. Rendszeres időközönként manuális mintavétel is történik: a műszaki szakemberek hűtött kőzetgyapotból mintadarabokat vágnak le, meghatározzák a térfogatot és a tömeget, majd ellenőrzik, hogy a mért sűrűség egyezik-e az automatikus mérések eredményeivel. Ez a redundáns ellenőrzési módszer olyan sűrűségeltéréseket is felfedez, amelyek egyébként ügyfelekhez kerülhetnének, így védi a márkanevet és biztosítja, hogy a szállított kőzetgyapot az elvárt módon működjön hőszigetelési és tűzbiztonsági alkalmazásokban.
GYIK
Miért olyan fontos a rostok sűrűségének egyenletessége a kőzetgyapot-termékekben?
A követtartalmú szigetelőanyagok egységes rost-sűrűsége közvetlenül meghatározza hővezetőképességüket, tűzállóságukat, hangelnyelésüket és nyomószilárdságukat. Ha a követtartalmú szigetelőanyag sűrűsége ingadozik, ezek a teljesítményjellemzők kiszámíthatatlanok lesznek. A építőipari szakemberek és az építési szabályzatok előírják, hogy a követtartalmú szigetelőanyagoknak meg kell felelniük meghatározott teljesítményküszöböknek. Ha egyes követtartalmú szigetelőanyag-szakaszok sűrűsége magasabb, másoké pedig alacsonyabb, akkor az egész rendszer teljesítménye romlik. Ezen felül az előírtnál alacsonyabb követtartalmú szigetelőanyag-sűrűség esetleg nem felel meg a tűzállósági vizsgálatok követelményeinek, míg a magasabb sűrűség csökkenti a költséghatékonyságot anélkül, hogy további értéket nyújtana, így növeli a tényleges teljesítmény egységének költségét.
Milyen eszközöket használnak a követtartalmú szigetelőanyag-gyárak a rost-sűrűség ellenőrzésére a gyártás során?
A modern kőzetgyapot-gyártó létesítmények lézeres vastagságérzékelőket, fajtegységenkénti tömegmérő műszereket és infravörös hőmérséklet-ellenőrző rendszereket alkalmaznak a teljes gyártósoron. Ezekről az eszközökről érkező valós idejű adatok központi irányítórendszerekbe jutnak, amelyek összehasonlítják a tényleges méréseket a célzott sűrűség-specifikációkkal. Ha a detektált kőzetgyapot-sűrűség eltér a megadott értéktől, az irányítórendszer jeleket küld a szálképzés során alkalmazott levegőnyomás, a préselőhenger erőhatása vagy a gyűjtőszalag sebességének korrekciójára. Számos létesítmény statisztikai folyamatszabályozási szoftvert is használ, amely óránként és műszakonként nyomon követi a sűrűség változásait, és figyelmezteti az üzemeltetőket a fokozatos eltérésről, mielőtt a kőzetgyapot minősége elfogadhatatlanná válna. A minták laboratóriumi elemzése független ellenőrzést biztosít az automatizált mérésekhez.
Hogyan befolyásolják az alapanyag-változások a kőzetgyapot sűrűségének egyenletességét?
A bazalt és a mészkő különböző forrásai és tételéből származó minták eltérő ásványösszetétellel, nedvességtartalommal és szemcseméret-eloszlással rendelkeznek. Ezek az eltérések befolyásolják az anyagok olvadásának sebességét, az olvadék viszkozitását és az áramlási jellemzőket a szálképző fázisban. Amikor a kőzetgyapot-gyárak durvább szemcséjű vagy magasabb nedvességtartalmú bazaltot kapnak, az olvadási profil megváltozik, ami ezután hatással van a szálátmérőre és a gyűjtési sűrűségre. Ezért a fejlett gyártók szigorú beszállítói specifikációkat alkalmaznak, az érkező nyersanyagokat tesztelik a szállítás elfogadása előtt, és a kemence paramétereit a mért nyersanyag-jellemzők alapján állítják be, hogy ellensúlyozzák az ingadozásokat és függetlenül a kisebb nyersanyag-változásoktól is konzisztens kőzetgyapot-szál-sűrűséget biztosítsanak.