
 EN


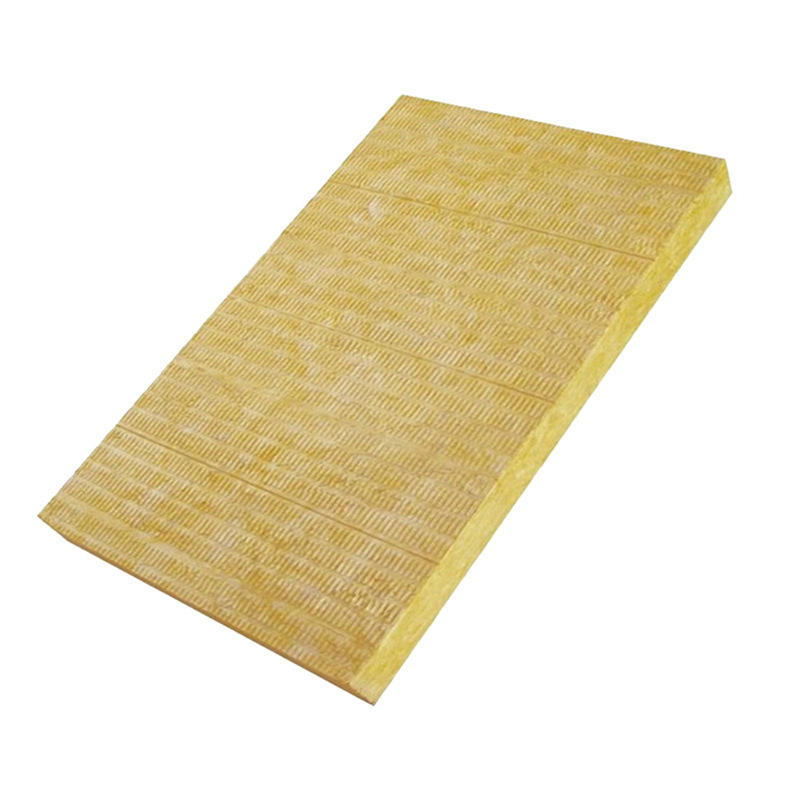
Vienmērīgas šķiedru blīvuma sasniegšana ir viena no būtiskākajām izšķēlšanām akmens vates ražošanā. Ražotāji visā pasaulē balstās uz precīziem regulēšanas mehānismiem, lai nodrošinātu, ka katrs akmens vates partijas daudzums atbilst stingriem nozares standartiem un patērētāju sagaidām. Akmens vates šķiedru blīvums tieši ietekmē tās termisko izolācijas veiktspēju, mehānisko izturību, ugunsizturību un ilgstošo izturību. Kad akmens vates rūpnīcas nevar uzturēt vienmērīgu šķiedru blīvumu, iegūtais materiāls var parādīt zemu termisko veiktspēju, samazinātu ugunsaizsardzību vai strukturālu vājumu. Šajā rakstā aplūkojam, kā vadošie akmens vates ražotāji ievieš sistēmiskus pieejas veidus, lai sasniegtu un uzturētu vienmērīgu šķiedru blīvumu visā ražošanas procesā.
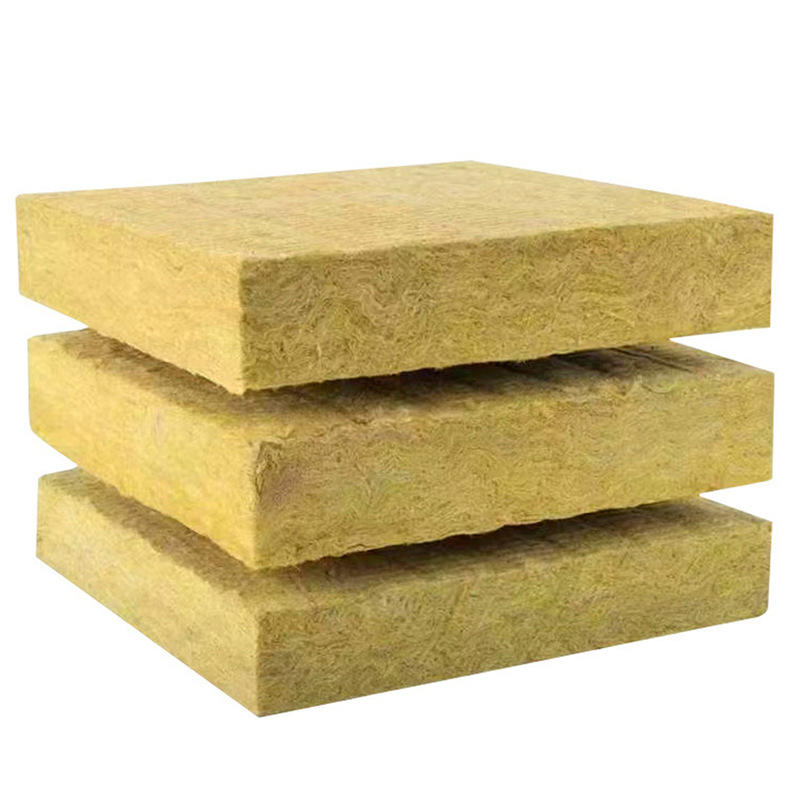
Procesa, kura mērķis ir nodrošināt vienmērīgu šķiedru blīvumu akmenzīda ražošanā, prasa koordināciju vairākos posmos: izejvielu izvēle, kausēšana un šķiedru veidošana, savākšana un kompresija, kā arī gala kvalitātes pārbaude. Katrs posms ievieš mainīgos lielumus, kas var ietekmēt galīgo akmenzīda blīvuma profilu. Šo mainīgo lielumu izpratne un izturīgu kontroles sistēmu ieviešana ļauj rūpnīcām ražot akmenzīda izstrādājumus ar paredzamiem ekspluatācijas raksturlielumiem, uz kuriem klienti var paļauties savām izolācijas un ugunsdrošības lietojumprogrammām.
Izejvielu vienveidīgums un sākotnējā apstrāde
Akmenzīda pamatmateriālu izvēle un sagatavošana
Vienmērīgas šķiedru blīvuma pamats ir stingra izejvielu pārvaldība. Akmenvates ražotāji iegūst bazaltu, kaļķakmeni un kokogli precīzi noteiktos daudzumos. Izejvielu sastāva svārstības tieši ietekmē maisījuma kausēšanos un turpmāko šķiedru veidošanos. Augstas kvalitātes piegādātāji nodrošina materiālus ar dokumentētu ķīmisko sastāvu un vienmērīgu daļiņu izmēru. Pirms iekļūšanas krāsnī šie materiāli tiek izsijāti, žāvēti un sajaukti saskaņā ar formulētām receptēm, kas izstrādātas speciāli, lai sasniegtu vēlamo akmenvates blīvumu. Šis sagatavošanas posms novērš piesārņojumus un nodrošina vienmērīgu kausēšanās uzvedību visā ražošanas partijā.
Krāsns temperatūras kontrole un kausējuma kvalitāte
Krāsns vide ietekmē akmensvates šķiedru veidošanos ļoti būtiski. Precīzi uzturot krāsns temperatūru robežās no 1500 līdz 1600 grādiem pēc Celsija, nodrošina, ka izejvielas pilnībā izkūst un sasniedz pareizo viskozitāti šķiedru izvilktai. Akmensvates rūpnīcas izmanto modernas pirometriskās sistēmas, kas nepārtraukti uzrauga krāsns temperatūru vairākās vietās. Ja krāsns temperatūra svārstās, akmensvates kausējums kļūst vai nu pārāk ciets izvilktai, vai arī pārāk šķidrs, un abas šīs situācijas traucē šķiedru diametra vienmērīgumu un galīgo blīvumu. Termiskās atsauksnes vadības sistēmas automātiski pielāgo degļu jaudu, lai uzturētu stabili temperatūru, ļaujot vienmērīgiem kausējuma parametriem nonākt šķiedru veidošanas stadijā, kur tieši tiek radītas akmensvates šķiedras.
Šķiedru veidošana un savākšanas metodes
Regulēta izvilkšana un gaisa strūklas sistēmas
Kad kausējums sasniedz optimālo viskozitāti, tas plūst uz rotējošām krāsas pannām vai ritenīšiem, kur centrējošā spēka un gaisa strūklu ietekmē šķidrums tiek pārvērsts atsevišķos akmenvates šķiedru pavedienos. Šo šķiedru diametrs un garums tieši nosaka galīgo akmenvates blīvuma profilu. Mūsdienu ražotnēs izmanto kalibrētus gaisa spiediena sistēmu, kas nodrošina vienmērīgu sprādziena spēku, sadalot kausējuma straumi vienmērīgos šķiedru segmentos. Akmenvates ražotnes pielāgo gaisa spiedienu atkarībā no kausējuma temperatūras, plūsmas ātruma un vēlamā šķiedru diametra. Augstāks gaisa spiediens rada smalkākas šķiedras un veicina augstāku akmenvates blīvumu, kamēr zemāks spiediens rada rupjākas šķiedras un zemāku blīvumu. Šī līdzsvara uzturēšana, izmantojot automatizētus spiediena regulētājus, nodrošina, ka katrs akmenvates šķiedru partijas daudzums demonstrē vienmērīgas īpašības.
Savākšanas efektivitāte un blīvuma veidošanās
Pēc šķiedru veidošanās jaunizveidotās akmens vates šķiedras nokrīt uz savākšanas lentām, kur tās sāk dabiski savienoties viena ar otru, izmantojot saglabāto siltumu un ķīmiskos saistvielas līdzekļus. Savākšanas zonas konstrukcija būtiski ietekmē to, kā akmens vates šķiedras sakārtojas un savstarpēji ieaug. Rūpnīcas regulē savākšanas lentas ātrumu, gaisa caurlaidību un temperatūras profilu, lai sasniegtu vēlamo šķiedru blīvumu. Ja savākšanas process notiek pārāk ātri, akmens vates šķiedras var nesakārtoties vienmērīgi, radot blīvuma svārstības. Ja savākšana notiek pārāk lēni, šķiedras pārspiedīs un akmens vates blīvums kļūs nevienmērīgs pa matiņa biezumu. Mūsdienu ražošanas iekārtas savākšanas laikā izmanto reāllaika blīvuma sensorus, lai noteiktu novirzes un aktivizētu korekcijas pasākumus, pirms defektīvs akmens vates materiāls nonāk līnijas beigās.
Saspiešana, termiskā apstrāde un galīgā blīvuma verifikācija
Kontrolēta saspiešana un termiskā apstrāde
Pēc sākotnējās savākšanas akmensvates paklājs iet cauri kompresijas rullīšiem, kas sakompaktē šķiedru struktūru līdz iepriekš noteiktam biezumam un blīvumam. Akmensvates rūpnīcas kalibrē rullīšu spiedienu atkarībā no šķiedru īpašībām un vēlamā gala blīvuma. Kompresijas posmu jākontrolē uzmanīgi, jo pārmērīgs spiediens rada trauslu akmensvati ar zemu atgriezeniskumu, bet nepietiekams spiediens atstāj materiālu vāju un pakļautu sabrukšanai. Pēc kompresijas akmensvate nonāk karsēšanas krāsnīs, kur siltums aktivizē organiskos saistvielas, kas pastāvīgi savieno atsevišķās šķiedras. Šajās karsēšanas kamerās temperatūra un uzturēšanās laiks tiek stingri kontrolēti, lai nodrošinātu vienmērīgu saistvielas sacietēšanu visā akmensvates šķērsgriezumā, kas ir būtiski, lai sasniegtu vienmērīgas mehāniskās īpašības un saglabātu blīvuma stabilitāti visā produkta dzīves ciklā.
Blīvuma mērīšana un kvalitātes nodrošināšana
Vadošie akmens vates ražotāji ievieš daudzstāžu blīvuma verifikācijas protokolus. Pēc sacietēšanas akmens vate tiek novadīta caur automatizētām mērīšanas sistēmām, kas reģistrē biezumu un svaru vairākās vietās pa visu materiāla platumu. Šie mērījumi aprēķina faktisko blīvumu un salīdzina rezultātus ar specifikācijā noteiktajām robežām. Ja akmens vates blīvums neatbilst pieļaujamajām robežām, modernās ražotnes automātiski novirza materiālu atkārtotai apstrādei vai pielāgošanai. Manuāla paraugu ņemšana notiek arī regulāros intervālos: tehniskie speciālisti nogriež atdzesētas akmens vates daļas, nosaka to tilpumu un svaru un pārbauda, vai izmērītais blīvums sakrīt ar automatizētajiem rādītājiem. Šis dublētais verifikācijas process ļauj identificēt blīvuma novirzes, kuras citādi varētu tikt nosūtītas klientiem, tādējādi aizsargājot zīmola reputāciju un nodrošinot, ka piegādātā akmens vate darbojas paredzētajā veidā izolācijas un ugunsdrošības lietojumos.
BKJ
Kāpēc tik ļoti ir svarīga vienmērīga šķiedru blīvuma uzturēšana akmens vates produktos?
Vienmērīga šķiedru blīvums tieši nosaka akmeņvates izolācijas termiskās vadītspējas, ugunsizturības, akustiskās absorbcijas un spiedes izturības rādītājus. Ja akmeņvates blīvums ir mainīgs, šie ekspluatācijas rādītāji kļūst neprediktīvi. Būvniecības speciālisti un būvnormatīvi prasa, lai akmeņvate atbilst noteiktiem ekspluatācijas robežrādītājiem. Ja dažas akmeņvates sekcijas ir ar augstāku blīvumu, bet citas — ar zemāku, vispārējā sistēmas veiktspēja pasliktinās. Turklāt akmeņvates blīvums, kas ir zem paredzētā līmeņa, var neizturēt ugunsizturības pārbaudes, kamēr pārāk augsts blīvums samazina izmaksu efektivitāti, nepiedāvājot papildu vērtību un palielinot faktiskās veiktspējas vienības izmaksas.
Kādas iekārtas akmeņvates ražotnes izmanto šķiedru blīvuma uzraudzībai ražošanas procesā?
Mūsdienu akmens vates ražošanas iekārtas izmanto lāzera bāzes biezuma sensorus, vienības laukuma svaru un infrasarkano starojumu izmantojošus temperatūras uzraudzības sistēmu visā ražošanas līnijā. Šo instrumentu reāllaika dati tiek ievadīti centrālajās vadības sistēmās, kas salīdzina faktiskos mērījumus ar mērķa blīvuma specifikācijām. Ja konstatēta akmens vates blīvuma novirze, vadības sistēma nosūta signālus, lai pielāgotu gaisa spiedienu šķiedru veidošanas laikā, kompresijas rullīša spēku vai savākšanas lentas ātrumu. Daudzas iekārtas izmanto arī statistiskās procesu kontroles programmatūru, kas uzrauga blīvuma tendences stundu un maiņu laikā, brīdinot operatorus par pakāpenisku novirzi pirms akmens vates kvalitāte kļūst nepieņemama. Laboratorijas analīze ar paraugiem nodrošina neatkarīgu automātisko rādījumu verifikāciju.
Kā izejvielu svārstības ietekmē akmens vates blīvuma vienmērību?
Dažādi bazalta un dolomīta avoti un partijas atšķiras pēc minerālu sastāva, mitruma saturu un daļiņu izmēru sadalījuma. Šīs atšķirības ietekmē materiālu kausēšanās ātrumu, iegūtās kausējuma viskozitāti un plūsmas raksturlielumus šķiedru izgatavošanas posmā. Kad akmens vates rūpnīcas saņem bazaltu ar lielākām daļiņām vai augstāku mitruma saturu, mainās kausēšanas profils, kas savukārt ietekmē šķiedru diametru un savākšanas blīvumu. Tāpēc modernās ražotājas stingri ievēro piegādātāju specifikācijas, pirms pieņem piegādi, pārbauda ienākošos izejmaterialus un pielāgo krāsns parametrus, pamatojoties uz izmērītajām izejmaterialu īpašībām, lai kompensētu novirzes un nodrošinātu vienmērīgu akmens vates šķiedru blīvumu neatkarīgi no nelielām izejmaterialu svārstībām.