
 EN


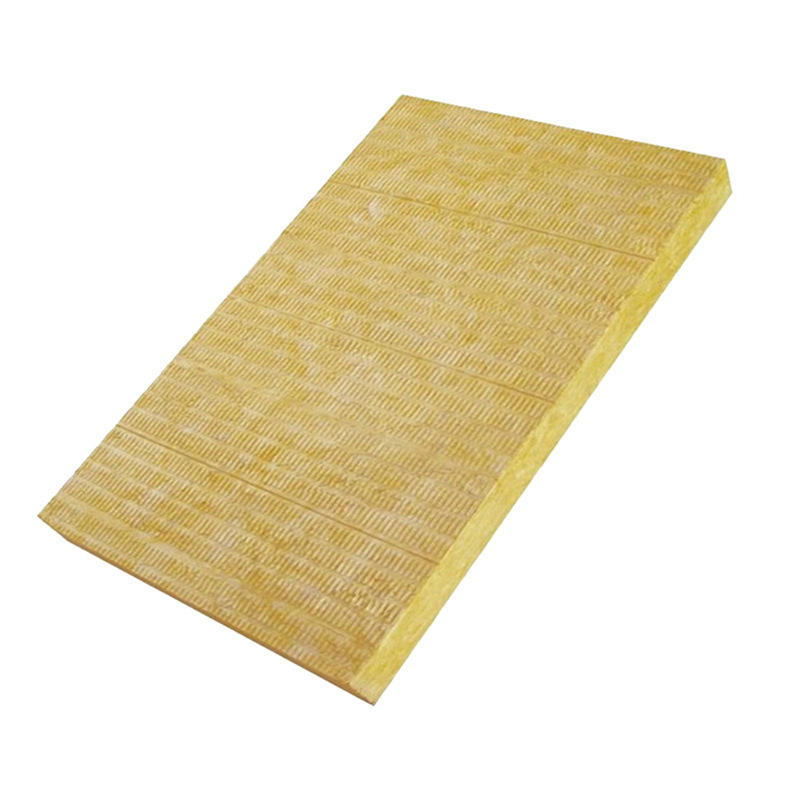
Yhtenäisen kuitutiukkuuden saavuttaminen on yksi kivellisvillan tuotannon tärkeimmistä haasteista. Valmistajat kaikkialla maailmassa luottavat tarkkoihin säätömekanismeihin varmistaakseen, että jokainen kivellisvillan erä täyttää tiukat teollisuusstandardit ja asiakkaiden odotukset. Kivellisvillan kuitutiukkuus vaikuttaa suoraan sen lämmöneristysominaisuuksiin, mekaaniseen lujuuteen, tulensuojaukseen ja pitkäaikaiseen kestävyyteen. Kun kivellisvillatehtaat eivät pysty ylläpitämään yhtenäistä kuitutiukkuutta, tuloksena saatava materiaali saattaa olla huono lämmöneristysominaisuuksiltaan, heikentää tulensuojaa tai olla rakenteellisesti heikko. Tässä artikkelissa käsitellään, miten johtavat kivellisvillan tuottajat käyttävät systemaattisia menetelmiä saavuttaakseen ja ylläpitääkseen yhtenäistä kuitutiukkuutta koko valmistusprosessinsa ajan.
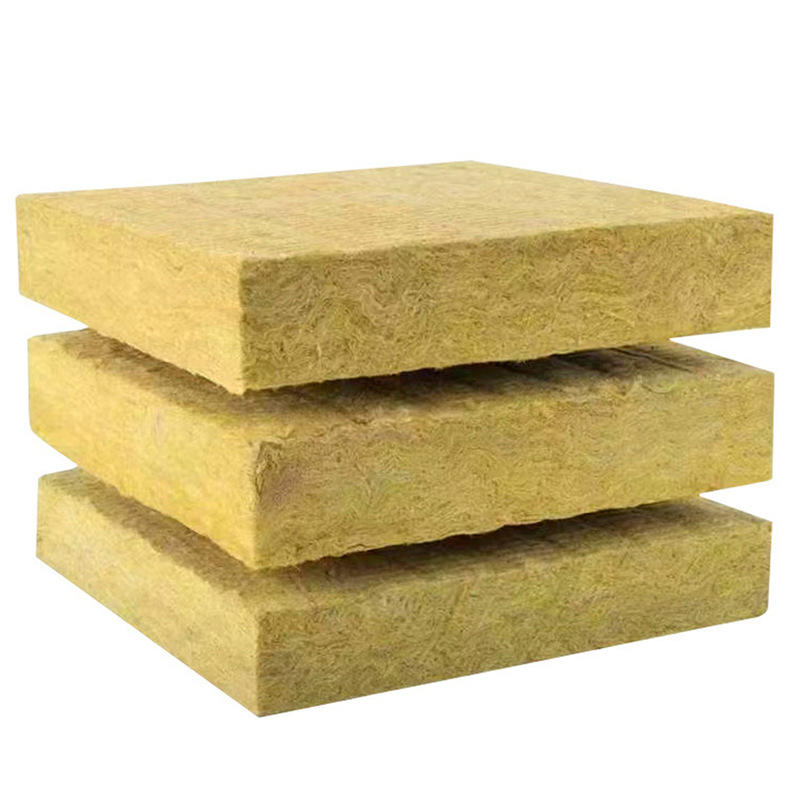
Kivivillan tuotannossa johdonmukaisen kuidun tiukkuuden säilyttäminen vaatii yhteistyötä useilla eri tuotantovaiheilla: raaka-aineiden valinnassa, sulattamisessa ja kuidun muodostumisessa, keruussa ja puristuksessa sekä lopullisessa laadunvarmistuksessa. Jokainen vaihe tuo mukanaan muuttujia, jotka voivat vaikuttaa kivivillan lopulliseen tiukkuusprofiiliin. Näiden muuttujien ymmärtäminen ja vankkojen ohjausjärjestelmien käyttöönotto mahdollistavat tehdasten toimittaa kivivillatuotteita, joiden suorituskykyominaisuudet ovat ennustettavia ja joita asiakkaat voivat luottavaisesti käyttää erityisesti eristys- ja tulensuojasovelluksissaan.
Raaka-aineiden johdonmukaisuus ja alustava käsittely
Kivivillan perusaineiden valinta ja valmistelu
Johdonmukaisen kuitutiukkuuden perusta on tiukka raaka-aineiden hallinta. Rockwool-valmistajat hankkivat basalttia, kalkkikiveä ja koksiä tarkasti mitattuina määrinä. Raaka-aineiden koostumuksen vaihtelut vaikuttavat suoraan siihen, kuinka seos sulaa ja muodostaa sen jälkeen kuituja. Laadukkaat toimittajat tarjoavat materiaaleja, joiden kemiallinen koostumus on dokumentoitu ja joiden hiukkaskoot ovat yhtenäisiä. Ennen uunin sisääntuloa nämä materiaalit tarkastetaan, kuivataan ja sekoitetaan laskettujen reseptien mukaan, jotka on kehitetty erityisesti saavuttamaan tavoiteltavat rockwool-tiukkuusvaatimukset. Tämä valmisteluvaihe poistaa epäpuhtaukset ja varmistaa yhtenäisen sulamiskäyttäytymisen koko tuotantoserian ajan.
Uunin lämpötilan säätö ja sulamisen laatu
Uuniympäristö vaikuttaa merkittävästi kivenvillakuidun muodostumiseen. Tarkkojen uunitermperatuurien ylläpitäminen välillä 1500–1600 °C varmistaa, että raaka-aineet sulavat täysin ja saavuttavat kuidunpuukauksen kannalta oikean viskositeetin. Kivenvillatehtaat käyttävät edistyneitä pirometrijärjestelmiä, jotka seuraavat jatkuvasti uunitermperaturaa useissa kohdissa. Kun uunitermperatuuri vaihtelee, kivenvillasulatteesta tulee joko liian jäykkä puukaukseen tai liian nestemäinen, mikä kumpikaan ei takaa tasaisia kuidun halkaisijoita eikä lopullista tiukkuutta. Lämpötilapalautteella ohjattavat järjestelmät säätävät automaattisesti polttimien tehoa pitääkseen lämpötilat vakaina, mikä mahdollistaa tasaiset sulatteet ominaisuudet, jotka siirtyvät kuidunmuodostusvaiheeseen, jossa kivenvillakuidut todellisuudessa muodostuvat.
Kuidunmuodostus ja keruumenetelmät
Ohjattu puukaus ja ilmapuhallusjärjestelmät
Kun sulamemassa saavuttaa optimaalisen viskositeetin, se virtaa pyöriville kuppeille tai pyörille, joissa keskipakovoima ja ilmavirrat muuntavat nesteen yksittäisiksi kivivillakuiduiksi. Näiden kuidujen halkaisija ja pituus määrittävät suoraan lopullisen kivivillan tiukkuusprofiilin. Nykyaikaiset tehtaat käyttävät kalibroituja ilmanpainejärjestelmiä, jotka tarjoavat johdonmukaisen puhallusvoiman ja jakavat sulamemassan virtauksen tasaisiin kuidusegmentteihin. Kivivillatehtaat säätävät ilmanpainetta sulamemassan lämpötilan, virtausnopeuden ja tavoitellun kuidun halkaisijan perusteella. Korkeampi ilmanpaine tuottaa hienompia kuituja ja edistää korkeampaa kivivillan tiukkuutta, kun taas alhaisempi paine tuottaa karkeampia kuituja ja alhaisempaa tiukkuutta. Tämän tasapainon ylläpitäminen automatisoitujen painesäätimien avulla varmistaa, että jokainen kivivillakuidu-erä näyttää johdonmukaisia ominaisuuksia.
Keräys tehokkuus ja tiukkuuden muodostuminen
Kuitumuodostuksen jälkeen uudet kivivillakuidut putoavat keräysnauhoille, joilla ne alkavat yhdistyä luonnollisesti säilyneen lämmön ja kemiallisten liimojen vaikutuksesta. Keräysalueen rakenne vaikuttaa ratkaisevasti siihen, miten kivivillakuidut pakataan ja kietoutuvat toisiinsa. Tehtaat säätävät keräysnauhan nopeutta, ilmanläpäisevyyttä ja lämpötilaprofiilia saavuttaakseen tavoitellun kuidutiukkuuden. Jos keräysprosessi tapahtuu liian nopeasti, kivivillakuidut eivät välttämättä asettu tasaisesti, mikä aiheuttaa tiukkuusvaihteluita. Jos keräys tapahtuu liian hitaasti, kuidut puristuvat liikaa ja kivivillan tiukkuus vaihtelee maton paksuussuunnassa. Nykyaikaiset valmistustehdasratkaisut käyttävät keräysvaiheessa reaaliaikaisia tiukkuusantureita poikkeamien havaitsemiseen ja korjaavien toimenpiteiden käynnistämiseen ennen kuin virheellinen kivivillamateriaali kulkee kokonaan valmistuslinjan läpi.
Puristus, kovettaminen ja lopullinen tiukkuuden tarkistus
Säädetyt puristus ja lämpökäsittely
Alkuperäisen keräämisen jälkeen kivivillamatto kulkee puristusrollereiden läpi, jotka tiukentavat kuiturakennetta ennalta määritettyyn paksuuteen ja tiukkuuteen. Kivivillatehtaat kalibroivat rollereiden painetta kuidun ominaisuuksien ja halutun lopputiukkuuden perusteella. Puristusvaihetta on säädettävä huolellisesti, koska liiallinen voima tekee kivivillasta haurasta ja heikkojen palautumisominaisuuksien omaavaa, kun taas riittämätön paine jättää materiaalin heikoksi ja alttiiksi painumaan. Puristuksen jälkeen kivivilla siirtyy kovetusuuniin, joissa lämpö aktivoi orgaaniset sidokset, jotka kiinnittävät yksittäiset kuidut pysyvästi toisiinsa. Näissä kovetuskammioissa lämpötilaa ja viipymisajaa säädellään tarkasti, jotta sidokset kovettuisivat yhtenäisesti koko kivivillan poikkileikkauksessa – tämä on välttämätöntä yhtenäisten mekaanisten ominaisuuksien saavuttamiseksi ja tiukkuuden vakauden säilyttämiseksi tuotteen koko elinkaaren ajan.
Tiukkuuden mittaus ja laadunvarmistus
Johtavat kivenvillan valmistajat käyttävät monitasoista tiukkuustarkistusprotokollaa. Kypsytyksen jälkeen kivenvilla kulkee automatisoitujen mittausjärjestelmien läpi, jotka rekisteröivät materiaalin paksuuden ja painon useissa pisteissä sen koko leveydeltä. Nämä mittaukset laskentavat todellisen tiukkuuden ja vertaavat tuloksia määritettyihin tarkistusalueisiin. Jos kivenvillan tiukkuus poikkeaa hyväksytyistä rajoista, edistyneet tuotantolaitokset ohjaavat materiaalin automaattisesti uudelleenkäsittelyyn tai säätöön. Manuaalisia näytteitä otetaan myös säännöllisin väliajoin; teknikot leikkaavat jäähdytetystä kivenvillasta osia, määrittävät niiden tilavuuden ja painon sekä varmistavat, että mitattu tiukkuus vastaa automatisoituja lukemia. Tämä toistuva tarkistusmenetelmä havaitsee tiukkuuspoikkeamat, jotka muuten saattaisivat päästä asiakkaille, mikä suojelee brändin mainetta ja varmistaa, että toimitettu kivenvilla toimii tarkoitetulla tavalla eristys- ja paloturvallisuussovelluksissa.
UKK
Miksi kuitutiukkuuden yhdenmukaisuus on niin tärkeää kivenvillatuotteissa?
Yhtenäinen kuitutiukkuus määrittää suoraan kivivillalämmöneristeen lämmönjohtavuuden, palosuojelun ominaisuudet, akustisen absorptiokyvyn ja puristuslujuuden. Kun kivivillan tiukkuus vaihtelee, nämä suorituskykyominaisuudet muuttuvat ennakoimattomiksi. Rakennusalan ammattilaiset ja rakentamismääräykset vaativat, että kivivilla täyttää tiettyjä suorituskykyrajoja. Jos kivivillan eri osissa on eri tiukkuus, koko järjestelmän suorituskyky heikkenee. Lisäksi alhaisempi kuin suunniteltu kivivillan tiukkuus saattaa epäonnistua paloluokituksessa, kun taas liian korkea tiukkuus vähentää kustannustehokkuutta ilman lisäarvoa ja nostaa todellisen suorituskyvyn yksikkökustannusta.
Mitä työkaluja kivivillatehtaat käyttävät kuitutiukkuuden seurantaan tuotannossa?
Nykyajan kivivillan valmistustehdasten tuotantolinjoilla käytetään laserpohjaisia paksuusantureita, yksikköpintaa kohden mitattavia painomittareita ja infrapunalämpötilanseurantajärjestelmiä. Näistä laitteista saatu reaaliaikainen tieto siirtyy keskitettyihin ohjausjärjestelmiin, jotka vertaavat todellisia mittauksia tavoiteltuihin tiukkuusmäärittelyihin. Jos havaittu kivivillan tiukkuus poikkeaa, ohjausjärjestelmä lähettää signaalit ilmanpaineen säätämiseksi kuitujen pyörityksen aikana, puristuspyörän voiman säätämiseksi tai keräysnauhan nopeuden säätämiseksi. Monet tehtaat käyttävät myös tilastollista prosessin ohjausta (SPC) -ohjelmistoja, jotka seuraavat tiukkuustrendejä tuntien ja vuorojen ajan ja varoittavat operaattoreita hitaasta poikkeamasta ennen kuin kivivillan laatu muuttuu hyväksymättömäksi. Laboratoriotutkimukset näytteistä tarjoavat riippumattoman vahvistuksen automatisoiduille lukemille.
Miten raaka-aineiden vaihtelut vaikuttavat kivivillan tiukkuuden tasaisuuteen?
Erilaiset basaltin ja kalkkikiven lähteet ja erät vaihtelevat mineraalikoostumukseltaan, kosteuspitoisuudeltaan ja hiukkasjakautumaltaan. Nämä vaihtelut vaikuttavat siihen, kuinka nopeasti materiaalit sulavat, sulamisen viskositeettiin ja siihen, miten sulamisaine virtaa kuitujen muodostusvaiheeseen. Kun kivivillatehtaat saavat basalttia karkeammilla hiukkasilla tai korkeammalla kosteuspitoisuudella, sulamisprofiili muuttuu, mikä vaikuttaa sen jälkeen kuidun halkaisijaan ja kerääntymistiukkuuteen. Siksi edistyneet valmistajat noudattavat tiukkoja toimittajaspesifikaatioita, testaavat saapuvia raaka-aineita ennen toimituksen hyväksyntää ja säätävät sulatusuunien parametrejä mitattujen raaka-aineluonnehtien perusteella kompensoimaan vaihteluita ja varmistaakseen yhtenäisen kivivillakuidun tiukkuuden pienistäkin raaka-ainevaihteluista huolimatta.