
 EN


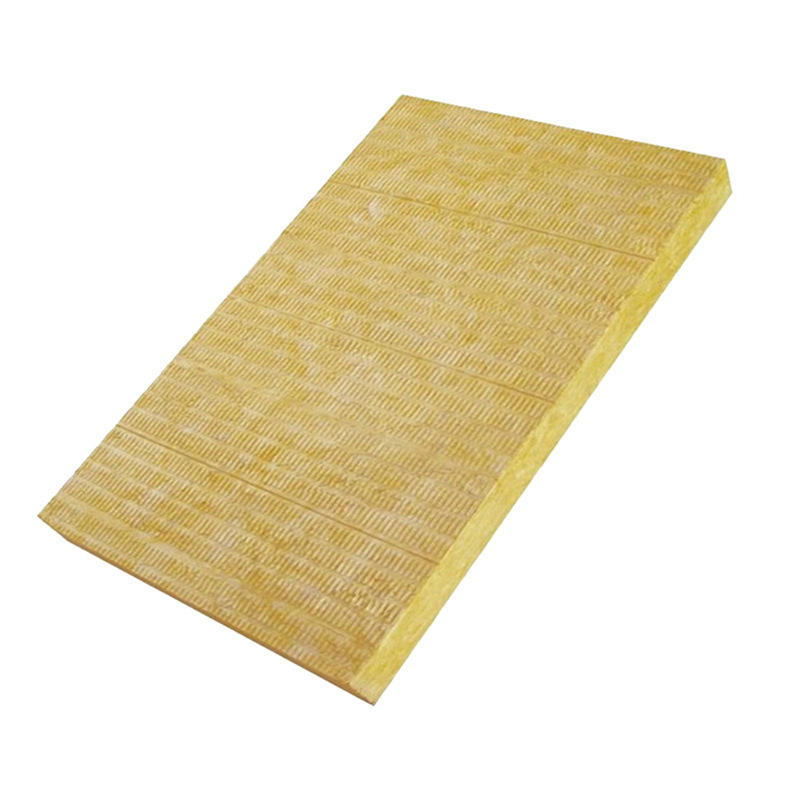
Dosiahnutie konštantnej hustoty vlákien je jednou z najkritickejších výziev pri výrobe kamenného vlna. Výrobcovia po celom svete sa spoliehajú na presné mechanizmy riadenia, aby sa zaistilo, že každá dávka kamenného vlna spĺňa prísne priemyselné štandardy a očakávania zákazníkov. Hustota vlákien kamenného vlna priamo ovplyvňuje jeho tepelné izolačné vlastnosti, mechanickú pevnosť, odolnosť voči ohňu a dlhodobú trvanlivosť. Ak továrne na výrobu kamenného vlna nedokážu udržať konštantnú hustotu vlákien, výsledný materiál môže mať zlé tepelné vlastnosti, zníženú ochranu pred ohňom alebo štrukturálnu slabosť. Tento článok skúma, ako sa poprední výrobcovia kamenného vlna systematicky pristupujú k dosiahnutiu a udržiavaniu konštantnej hustoty vlákien počas celého výrobného procesu.
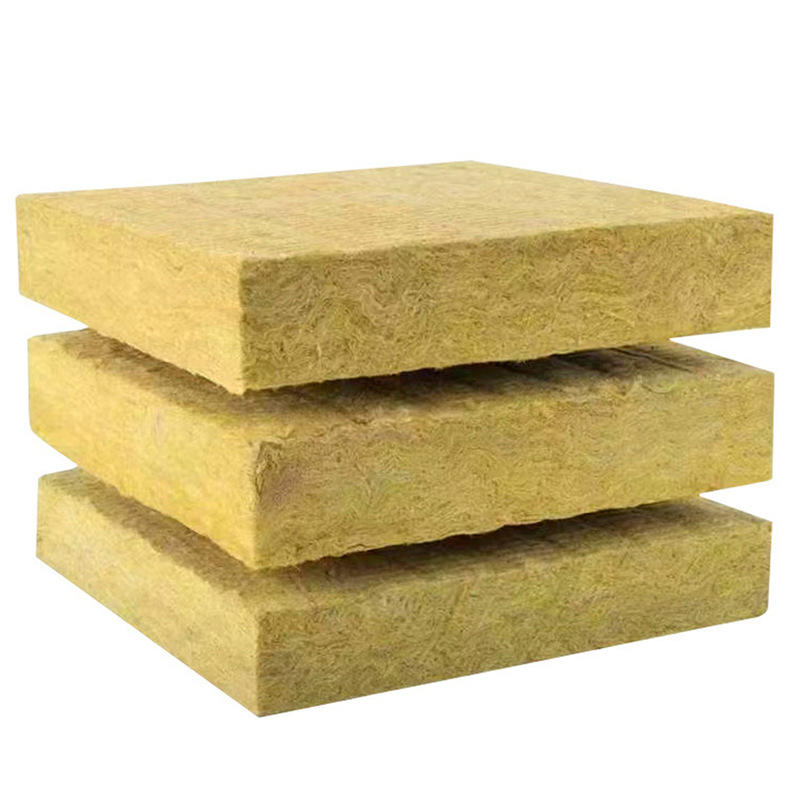
Proces udržiavania konštantnej hustoty vlákien pri výrobe kamenného vlna vyžaduje koordináciu viacerých etáp: výber surovín, tavba a tvorba vlákien, zhromažďovanie a stláčanie a konečná kontrola kvality. Každá etapa zavádza premenné, ktoré môžu ovplyvniť konečný profil hustoty kamenného vlna. Porozumenie týmto premenným a implementácia spoľahlivých systémov riadenia umožňujú továrňam dodávať výrobky z kamenného vlna s predvídateľnými vlastnosťami výkonu, na ktoré sa zákazníci môžu spoľahlivo spoliehať pri aplikáciách izolácie a požiarnej ochrany.
Konštantnosť surovín a počiatočné spracovanie
Výber a príprava základných materiálov pre kamenné vlna
Základom konzistentnej hustoty vlákien je prísna správa surovín. Výrobcovia Rockwool získavajú bazalt, vápenec a koks v presne odmeraných množstvách. Odchýlky v zložení surovín priamo ovplyvňujú spôsob, akým sa zmes topí, a následne tvorí vlákna. Kvalitní dodávatelia poskytujú materiály s dokumentovaným chemickým zložením a konzistentnou veľkosťou častíc. Pred vstupom do peci sa tieto materiály prefiltrujú, vysušia a zmiešajú podľa formulovaných receptúr, ktoré boli vyvinuté špeciálne na dosiahnutie požadovanej hustoty Rockwool. Táto prípravná fáza odstraňuje kontaminanty a zaisťuje rovnaké správanie pri topení počas celej výrobnej dávky.
Ovládanie teploty v peci a kvalita taveniny
Prostredie v peci výrazne ovplyvňuje tvorbu vlákien z kamenné vlny. Udržiavanie presnej teploty v peci v rozsahu od 1500 do 1600 stupňov Celzia zabezpečuje úplné roztavenie surovín a dosiahnutie správnej viskozity pre vláknové pretáčanie. Výrobné závody kamenného vlny používajú pokročilé systémy pirometrie, ktoré neustále monitorujú teplotu v peci na viacerých miestach. Ak sa teplota v peci mení, roztavená hmota z kamenného vlny sa stáva buď príliš tuhou na pretáčanie, alebo príliš tekutou – v oboch prípadoch sa naruší jednotnosť priemeru vlákien a konečná hustota výrobku. Tepelné spätné väzby automaticky upravujú výkon horákov tak, aby sa udržala stabilná teplota, čo umožňuje konzistentné vlastnosti roztaveniny, ktorá prúdi do fázy tvorby vlákien, kde sa vlákna z kamenného vlny skutočne vytvárajú.
Metódy tvorby a zhromažďovania vlákien
Ovládané pretáčanie a systémy vzduchového prúdu
Keď dosiahne roztok optimálnu viskozitu, prúdi do výrobných šál alebo kolies, kde odstredivá sila a prúdy vzduchu premieňajú kvapalinu na jednotlivé vlákna z kamenného vlny. Priemer a dĺžka týchto vlákien priamo určujú konečný profil hustoty kamenného vlny. Moderné závody používajú kalibrované systémy tlaku vzduchu, ktoré zabezpečujú stálu nárazovú silu a rozdeľujú prúd roztoku na rovnaké úseky vlákien. Výrobné závody kamenného vlny upravujú tlak vzduchu podľa teploty roztoku, rýchlosti prúdenia a požadovaného priemeru vlákna. Vyšší tlak vzduchu vytvára jemnejšie vlákna a prispieva k vyššej hustote kamenného vlny, zatiaľ čo nižší tlak vytvára hrubšie vlákna a nižšiu hustotu. Udržiavaním tejto rovnováhy prostredníctvom automatických regulátorov tlaku sa zabezpečuje, že každá dávka vlákien z kamenného vlny má konzistentné vlastnosti.
Účinnosť zhromažďovania a tvorba hustoty
Po vytvorení vlákna sa novovzniknuté vlákna z kamenného vlny usadzujú na zhromažďovacie pásy, kde začínajú prirodzene spájať prostredníctvom zachovanej teploty a chemických viažúcich látok. Návrh zóny na zhromažďovanie kriticky ovplyvňuje spôsob, akým sa vlákna z kamenného vlny zabaliacu a prepletajú. Výrobné závody regulujú rýchlosť zhromažďovacieho pásu, vzduchopriepustnosť a teplotný profil, aby dosiahli požadovanú hustotu vlákien. Ak sa proces zhromažďovania odohrá príliš rýchlo, vlákna z kamenného vlny sa nemusia rovnomerne usadiť, čo spôsobuje kolísanie hustoty. Ak sa zhromažďovanie odohrá príliš pomaly, vlákna sa nadmierne stlačia a hustota kamenného vlny sa stáva nejednotnou v celej hrúbke matice. Moderné výrobné zariadenia používajú počas zhromažďovania senzory hustoty v reálnom čase na detekciu odchýlok a spustenie nápravných opatrení ešte pred tým, ako sa chybný materiál z kamenného vlny dostane na koniec výrobnej linky.
Stlačenie, tepelné tuhnutie a konečné overenie hustoty
Riadené stlačenie a tepelné tuhnutie
Po počiatočnom zberaní prechádza matrica z kamenného vlny cez valcové kompresory, ktoré zhustia vláknovú štruktúru na predurčenú hrúbku a hustotu. Výrobné závody kamenného vlny kalibrujú tlak valcov podľa charakteristík vlákna a požadovanej konečnej hustoty. Komprezná fáza sa musí starostlivo ovládať, pretože nadmerná sila vytvorí krehkú kamennú vlnu s nízkou odolnosťou, zatiaľ čo nedostatočný tlak ponechá materiál slabý a náchylný na usadzovanie. Po kompresii vstupuje kamenná vlna do pečí na tuhnutie, kde teplo aktivuje organické lepidlá, ktoré trvalo spoja jednotlivé vlákna. Teplota a doba pobytu v týchto komorách na tuhnutie sa prísne kontrolujú, aby sa zabezpečilo rovnomerné tuhnutie lepidla po celom priereze kamenného vlny, čo je nevyhnutné na dosiahnutie konzistentných mechanických vlastností a udržanie stability hustoty počas životného cyklu výrobku.
Meranie hustoty a zabezpečenie kvality
Vedúci výrobcovia kamenného vlny implementujú viacstupňové protokoly overovania hustoty. Po vytvrdení prechádza kamenná vlna automatickými meracími systémami, ktoré zaznamenávajú hrúbku a hmotnosť na viacerých miestach po celej šírke materiálu. Tieto merania slúžia na výpočet skutočnej hustoty a porovnanie výsledkov so špecifikovanými rozsahmi. Ak hustota kamennej vlny spadne mimo prijateľných limít, pokročilé zariadenia automaticky presmerujú materiál na opätovné spracovanie alebo úpravu. Manuálne odber vzoriek sa tiež uskutočňuje v pravidelných intervaloch; technici režú časti ochladenej kamennej vlny, určujú ich objem a hmotnosť a overujú, či nameralá hustota zodpovedá údajom z automatických systémov. Tento redundantný prístup k overovaniu zachytáva odchýlky hustoty, ktoré by inak mohli byť dodané zákazníkom, čím sa chráni renomé značky a zabezpečuje, že dodaná kamenná vlna bude plniť svoju funkciu v aplikáciách tepelnej izolácie a požiarnej bezpečnosti.
Často kladené otázky
Prečo je tak dôležitá konzistentná hustota vlákien v produktoch z kamennej vlny?
Konštantná hustota vlákien priamo určuje tepelnú vodivosť, požiarnu odolnosť, akustickú pohltivosť a tlakovú pevnosť izolačného materiálu z kamenného vlny. Ak sa hustota kamenného vlny mení, tieto výkonnostné charakteristiky sa stanú nepredvídateľnými. Odborníci v stavebníctve aj stavebné predpisy vyžadujú, aby kamenná vlna spĺňala konkrétne výkonnostné prahy. Ak majú niektoré časti kamenného vlny vyššiu hustotu a iné nižšiu, celkový výkon systému sa zhorší. Navyše nižšia ako plánovaná hustota kamenného vlny môže viesť k neúspechu pri skúškach požiarnej odolnosti, zatiaľ čo vyššia hustota zníži cenovú efektívnosť bez pridaného výkonnostného prínosu a zvýši náklady na jednotku skutočného výkonu.
Aké nástroje používajú továrne na výrobu kamenného vlny na monitorovanie hustoty vlákien počas výroby?
Moderné výrobné zariadenia na výrobu kamenného vlny využívajú senzory hrúbky založené na lásere, váhy na jednotku plochy a systémy na monitorovanie teploty infračerveným žiarením po celej výrobnej linke. Údaje v reálnom čase z týchto prístrojov sa odosielajú do centrálnych riadiacich systémov, ktoré porovnávajú skutočné merania s cieľovými špecifikáciami hustoty. Ak sa zistí odchýlka hustoty kamenného vlny, riadiaci systém posiela signály na úpravu tlaku vzduchu počas procesu vytahovania, sily stlačovacích valcov alebo rýchlosti dopravníka na zhromažďovanie. Mnohé zariadenia tiež používajú softvér na štatistickú reguláciu výrobného procesu, ktorý sleduje trendy hustoty počas hodín a smien a upozorňuje operátorov na postupný posun ešte predtým, než sa kvalita kamenného vlny stane neprijateľnou. Laboratórna analýza vzoriek poskytuje nezávislú verifikáciu automatických meraní.
Ako ovplyvňujú odchýlky surovín konzistenciu hustoty kamenného vlny?
Rôzne zdroje a šaržy bazoľtu a vápenca majú odlišné minerálne zloženia, obsah vlhkosti a rozdelenia veľkostí častíc. Tieto rozdiely ovplyvňujú rýchlosť topenia materiálov, viskozitu vzniknutého taveniny a prúdenie do fázy vytahovania vlákien. Keď továrne na výrobu kamenného vlny prijmú bazoľt s hrubšími časticami alebo vyšším obsahom vlhkosti, zmení sa profil topenia, čo následne ovplyvní priemer vlákien a hustotu ich zhromažďovania. Preto pokročilí výrobcovia udržiavajú prísne špecifikácie pre dodávateľov, pred prijatím dodávky testujú suroviny a upravujú parametre pecí na základe nameraných charakteristík surovín, aby kompenzovali odchýlky a udržali konštantnú hustotu vlákien kamenného vlny bez ohľadu na drobné kolísania surovín.