
 EN


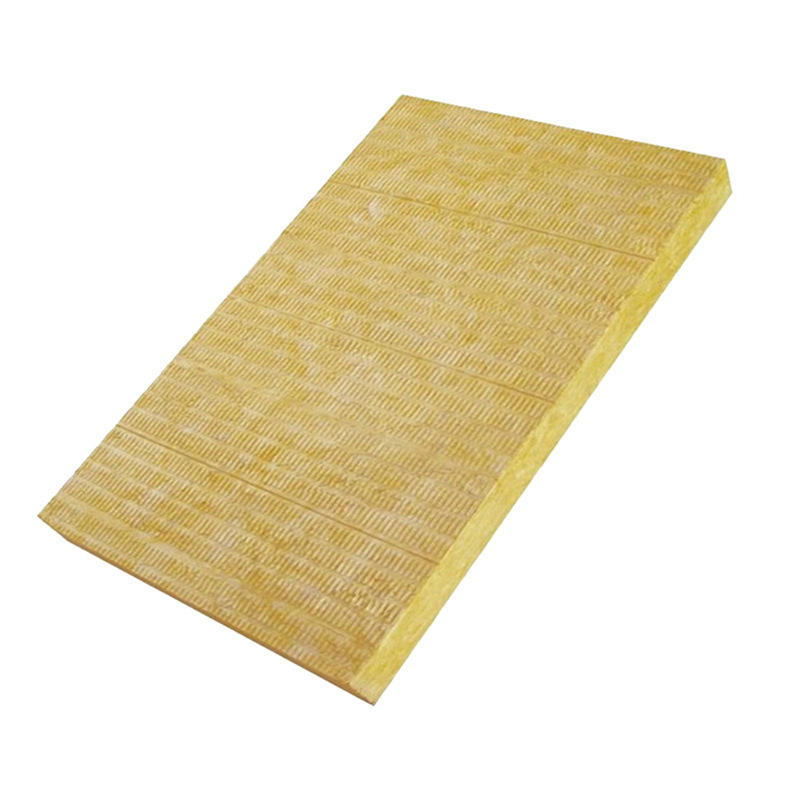
Doseganje enotne gostote vlaken je ena najpomembnejših izzivov pri proizvodnji kamene volne. Proizvajalci po vsem svetu se zanašajo na natančne mehanizme nadzora, da zagotovijo, da vsaka serija kamene volne izpolnjuje stroge industrijske standarde in zahteve strank. Gostota vlaken kamene volne neposredno vpliva na njeno toplotno izolacijsko učinkovitost, mehansko trdnost, ognjevzdržnost in dolgoročno trajnost. Če tovarne kamene volne ne morejo ohraniti enotne gostote vlaken, lahko nastali material kaže slabo toplotno učinkovitost, zmanjšano zaščito pred ognjem ali strukturno šibkost. V tem članku raziskujemo, kako vodilni proizvajalci kamene volne sistematično izvajajo pristope za dosego in ohranjanje enotne gostote vlaken v celotnem proizvodnem procesu.
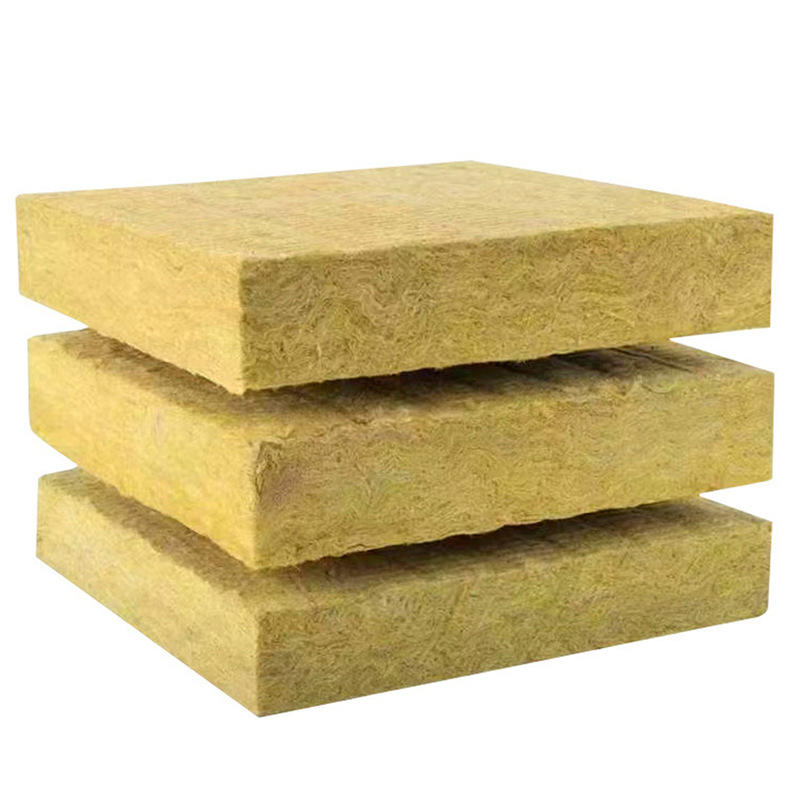
Postopek ohranjanja enotne gostote vlaken pri proizvodnji kamene volne zahteva usklajevanje več faz: izbor surovin, taljenje in oblikovanje vlaken, zbiranje in stiskanje ter končno preverjanje kakovosti. Vsaka faza vnaša spremenljivke, ki lahko vplivajo na končni profil gostote kamene volne. Razumevanje teh spremenljivk in uvedba zanesljivih sistemov nadzora omogočata tovarnam, da dobavljajo izdelke iz kamene volne z napovedljivimi lastnostmi delovanja, na katere stranke lahko zanesljivo štejejo pri uporabi za toplotno izolacijo in požarno zaščito.
Zanesljivost surovin in začetna predelava
Izbira in priprava osnovnih materialov za kameno volno
Temelj enotne gostote vlaken se začne z natančnim nadzorom surovin. Proizvajalci kamnitih vlaken pridobivajo bazalt, apnenec in kokos v točno določenih količinah. Razlike v sestavi surovin neposredno vplivajo na način taljenja mešanice in kasnejše tvorbe vlaken. Dobro kakovostni dobavitelji zagotavljajo materiale z dokumentirano kemično sestavo in enotnimi velikostmi delcev. Pred vstopom v peč se ti materiali presejejo, osušijo in mešajo v skladu z razvitimi recepti, ki so posebej oblikovani za doseganje ciljnih specifikacij gostote kamnitih vlaken. Ta pripravljalna faza odstrani onesnaževalce in zagotovi enotno obnašanje pri taljenju v celotni proizvodni seriji.
Nadzor temperature peči in kakovost taline
Okolje v peči bistveno vpliva na nastajanje kamene volne. Ohranjanje natančne temperature v peči med 1500 in 1600 stopinj Celzija zagotavlja popolno taljenje surovin in dosego ustrezne viskoznosti za izdelavo vlaken. Tovarne za proizvodnjo kamene volne uporabljajo napredne sisteme pirometrije, ki neprekinjeno spremljajo temperaturo v peči na več točkah. Če se temperatura v peči spreminja, se talina kamene volne postane bodisi preveč trda za izdelavo vlaken bodisi preveč tekoča; v obeh primerih se poslabša enakomernost premera vlaken in končna gostota. Sistemi termične povratne zanke samodejno prilagajajo izhod gorilnikov, da ohranijo stabilno temperaturo, kar omogoča dosledne lastnosti taline pri prehodu v fazo izdelave vlaken, kjer se vlakna kamene volne dejansko ustvarjajo.
Izdelava vlaken in načini zbiranja
Kontrolirano izvlečenje in sistemi zračnega udara
Ko se talina doseže optimalno viskoznost, teče do vrtečih skled ali koles, kjer centrifugalna sila in zračni curki pretvorijo tekočino v posamezne vlakna iz kamene volne. Premer in dolžina teh vlaken neposredno določata končni profil gostote kamene volne. Sodobne naprave uporabljajo kalibrirane sisteme zračnega tlaka, ki zagotavljajo enotno silo udara in razdelijo tok taline na enotne segmente vlaken. Tovarne za kameno volno prilagajajo zračni tlak glede na temperaturo taline, pretok in ciljno premer vlaken. Višji zračni tlak proizvede fina vlakna in prispeva k višji gostoti kamene volne, nižji tlak pa ustvari gruba vlakna in nižjo gostoto. Ohranjanje tega ravnovesja s samodejnimi regulatorji tlaka zagotavlja, da ima vsaka serija vlaken iz kamene volne enotne lastnosti.
Učinkovitost zbiranja in oblikovanje gostote
Po nastanku vlaken se novo ustvarjena kamena volna pada na zbirne trakove, kjer se zaradi ohranjene toplote in kemičnih veziv začnejo vlakna naravno povezovati. Oblika zbiralnega območja ključno vpliva na to, kako se vlakna kamene volne zbijajo in medsebojno zaklepajo. Tovarne nadzorujejo hitrost zbirnih trakov, prepustnost zraka in temperaturni profil, da dosežejo ciljno gostoto vlaken. Če se zbiranje izvede prehitro, se vlakna kamene volne morda ne bodo enakomerno usedla, kar povzroči razlike v gostoti. Če se zbiranje izvede prepočasi, se vlakna prekomerno stisnejo in gostota kamene volne postane neenakomerna po debelini plošče. Sodobne proizvodne naprave med zbiranjem uporabljajo senzorje gostote v realnem času, da zaznajo odstopanja in sprožijo popravne ukrepe, preden nepravilna kamena volna konča proizvodno linijo.
Stiskanje, termično utrjevanje in končna preverjanja gostote
Kontrolirano stiskanje in termično utrjevanje
Po začetni zbirki prehaja plošča iz kamene volne skozi stiskalne valje, ki združijo vlaknasto strukturo na predoločeno debelino in gostoto. Tovarnice za proizvodnjo kamene volne kalibrirajo tlak valjev na podlagi lastnosti vlaken in želene končne gostote. Stopnjo stiskanja je treba natančno nadzorovati, saj prevelik tlak povzroči krhko kameno volno z nizko elastičnostjo, medtem ko premajhen tlak pusti material šibkega in nagnjenega k usedanju. Po stiskanju vstopi kamena volna v peči za utrjevanje, kjer toplota aktivira organske vezive, ki trajno spojijo posamezna vlakna. Temperatura in čas bivanja v teh komorah za utrjevanje sta natančno nadzorovana, da se zagotovi enakomerno utrjevanje veziv po celotnem preseku kamene volne, kar je ključno za doseganje enotnih mehanskih lastnosti in ohranjanje stabilne gostote v celotnem življenjskem ciklu izdelka.
Merjenje gostote in zagotavljanje kakovosti
Vodilni proizvajalci kamene volne uporabljajo večstopenjske protokole za preverjanje gostote. Po utrjevanju kamena volna potuje skozi avtomatizirane merilne sisteme, ki zabeležijo debelino in težo na več točkah po celotni širini materiala. Na podlagi teh meritev se izračuna dejanska gostota in rezultati se primerjajo z določenimi mejnimi vrednostmi. Če gostota kamene volne pade izven sprejemljivih mej, jo napredne obrati samodejno preusmerijo za ponovno obdelavo ali prilagoditev. Ročno vzorčenje poteka tudi v rednih intervalih: tehniki odrežejo odseke ohlajene kamene volne, določijo prostornino in težo ter preverijo, ali se izmerjena gostota ujema z avtomatskimi meritvami. Ta večplastni pristop k preverjanju zazna odstopanja gostote, ki bi sicer lahko bila dostavljena strankam, kar ščiti ugled blagovne znamke in zagotavlja, da bo dostavljena kamena volna ustrezno delovala v izolacijskih in protipožarnih aplikacijah.
Pogosta vprašanja
Zakaj je tako pomembna enotna gostota vlaken v izdelkih iz kamene volne?
Enakomerna gostota vlaken neposredno določa toplotno prevodnost, požarno odpornost, zvočno absorpcijo in tlačno trdnost izolacije iz kamene volne. Če se gostota kamene volne spreminja, postanejo te lastnosti nepredvidljive. Strokovnjaki na področju gradbeništva in gradbene predpise zahtevajo, da kamena volna izpolnjuje določene meje zmogljivosti. Če imajo nekateri deli kamene volne višjo gostoto, drugi pa nižjo, se skupna zmogljivost sistema poslabša. Poleg tega lahko nižja kot predvidena gostota kamene volne povzroči neuspeh pri preskusih požarne odpornosti, medtem ko višja gostota zmanjša stroškovno učinkovitost brez dodatne koristi in poveča stroške na enoto dejanske zmogljivosti.
Katera orodja uporabljajo tovarne kamene volne za spremljanje gostote vlaken med proizvodnjo?
Sodobne naprave za izdelavo kamene volne uporabljajo laserske senzorje debeline, tehtnice za maso na enoto površine in infrardeče sisteme za spremljanje temperature v celotni proizvodni liniji. Podatki v realnem času s teh instrumentov se prenašajo v centralne nadzorne sisteme, ki primerjajo dejanske meritve z želenimi specifikacijami gostote. Če sistem zazna odstopanje gostote kamene volne, pošlje signale za prilagoditev tlaka zraka med vrtenjem, sile stiskalnih valjev ali hitrosti transportnega traku za zbiranje. Številne naprave uporabljajo tudi programske opreme za statistično nadzorovanje procesov, ki spremljajo trende gostote v časovnih obdobjih več ur in smen ter opozarjajo operaterje na počasne odstopanja, preden kakovost kamene volne postane neustrezna. Laboratorijska analiza vzorcev zagotavlja neodvisno preverjanje avtomatiziranih meritev.
Kako vplivajo spremembe surovin na doslednost gostote kamene volne?
Različni viri in serije bazalta in apnenca imajo različne sestave mineralov, vsebnost vlage ter porazdelitve velikosti delcev. Te razlike vplivajo na hitrost taljenja materialov, viskoznost nastalega taline ter tokovne značilnosti pri fazi izdelave vlaken. Ko tovarne kamene volne prejmejo bazalt z grobojšimi delci ali višjo vsebnostjo vlage, se profil taljenja spremeni, kar posledično vpliva na premer vlaken in gostoto zbiranja. Zato napredni proizvajalci vzdržujejo stroge specifikacije za dobavitelje, pred sprejetjem dobave preizkušajo surovine in prilagajajo parametre peči na podlagi izmerjenih lastnosti surovin, da kompenzirajo razlike ter ohranijo stalno gostoto vlaken kamene volne kljub manjšim nihanjem lastnosti surovin.