
 EN


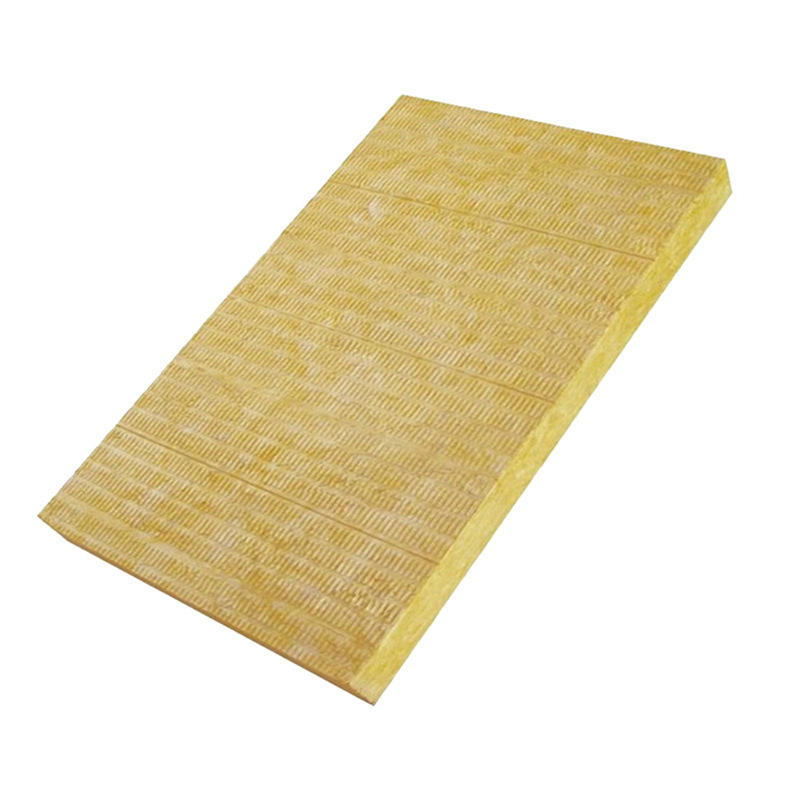
Обеспечение стабильной плотности волокон является одной из наиболее важных задач при производстве каменной ваты. Производители по всему миру полагаются на точные механизмы управления, чтобы гарантировать соответствие каждой партии каменной ваты строгим отраслевым стандартам и ожиданиям заказчиков. Плотность волокон каменной ваты напрямую влияет на её теплозащитные свойства, механическую прочность, огнестойкость и долговечность в эксплуатации. Если на заводах по производству каменной ваты не удаётся поддерживать стабильную плотность волокон, получаемый материал может обладать пониженными теплозащитными характеристиками, слабой огнезащитой или недостаточной структурной прочностью. В этой статье рассматриваются системные подходы, применяемые ведущими производителями каменной ваты для достижения и поддержания стабильной плотности волокон на всех этапах их производственных процессов.
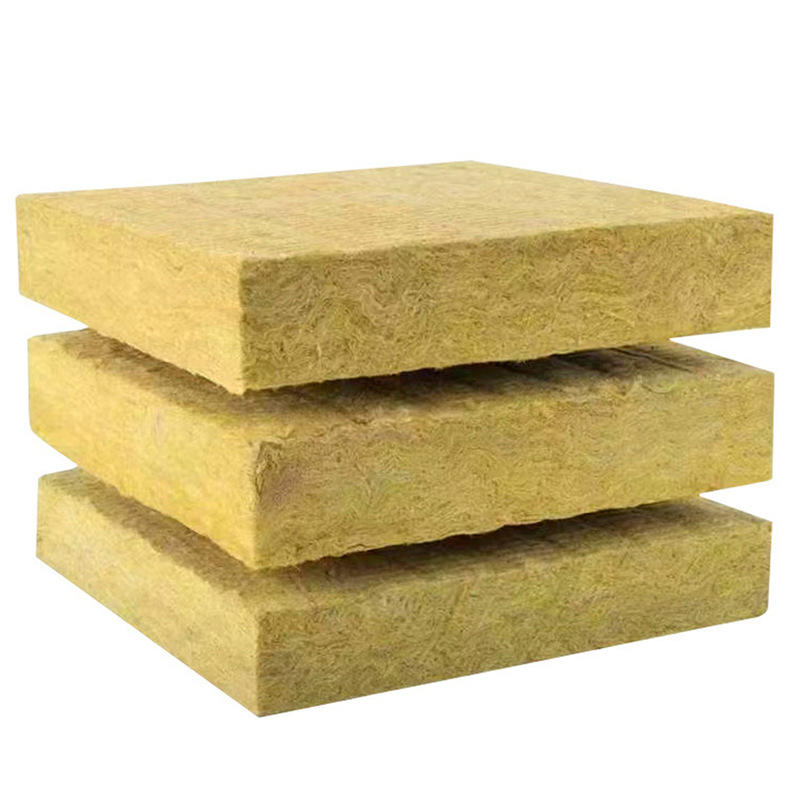
Процесс поддержания постоянной плотности волокон при производстве каменной ваты требует координации на нескольких этапах: выбор сырья, плавление и формирование волокон, сбор и уплотнение, а также окончательная проверка качества. На каждом этапе возникают переменные факторы, которые могут повлиять на конечный профиль плотности каменной ваты. Понимание этих факторов и внедрение надёжных систем управления позволяют заводам выпускать продукцию из каменной ваты с предсказуемыми эксплуатационными характеристиками, на которые заказчики могут полагаться при решении задач теплоизоляции и противопожарной защиты.
Постоянство сырья и начальная обработка
Выбор и подготовка исходных материалов для каменной ваты
Основой стабильной плотности волокон является строгий контроль исходных материалов. Производители Rockwool закупают базальт, известняк и кокс в точно выверенных количествах. Отклонения в составе сырья напрямую влияют на поведение смеси при плавлении и последующем формировании волокон. Поставщики высокого качества предоставляют материалы с документально подтверждённым химическим составом и стабильным размером частиц. Перед загрузкой в печь эти материалы проходят просеивание, сушку и смешивание по разработанным специально для достижения заданных спецификаций плотности Rockwool рецептурам. На этом этапе подготовки удаляются загрязнения и обеспечивается однородное поведение расплава в течение всей производственной партии.
Контроль температуры печи и качество расплава
Среда печи оказывает значительное влияние на формирование волокон каменной ваты. Поддержание точной температуры печи в диапазоне от 1500 до 1600 градусов Цельсия обеспечивает полное расплавление исходных материалов и достижение необходимой вязкости для формирования волокон. На заводах по производству каменной ваты применяются передовые системы пирометрии, которые непрерывно контролируют температуру печи в нескольких точках. При колебаниях температуры печи расплав каменной ваты становится либо слишком вязким для формирования волокон, либо чрезмерно текучим — в обоих случаях нарушается однородность диаметра волокон и конечная плотность материала. Системы термической обратной связи автоматически регулируют мощность горелок для поддержания стабильной температуры, что обеспечивает постоянные свойства расплава при его поступлении на стадию формирования волокон, где фактически создаются волокна каменной ваты.
Формирование волокон и методы их сбора
Контролируемое формование волокон и системы воздушного потока
После достижения расплавом оптимальной вязкости он поступает в центрифуги (вращающиеся чаши или диски), где центробежная сила и струи воздуха превращают жидкость в отдельные волокна каменной ваты. Диаметр и длина этих волокон напрямую определяют профиль плотности готовой каменной ваты. Современные предприятия используют калиброванные системы подачи воздуха, обеспечивающие стабильное усилие воздушного потока и разделяющие струю расплава на однородные волоконные сегменты. На заводах по производству каменной ваты давление воздуха регулируется в зависимости от температуры расплава, скорости его подачи и заданного диаметра волокна. Повышенное давление воздуха обеспечивает получение более тонких волокон и способствует повышению плотности каменной ваты, тогда как пониженное давление приводит к образованию более грубых волокон и снижению плотности. Поддержание этого баланса с помощью автоматических регуляторов давления гарантирует, что каждая партия волокон каменной ваты обладает стабильными характеристиками.
Эффективность сбора волокон и формирование плотности
После формирования волокон вновь созданные волокна каменной ваты падают на сборные ленты, где начинают естественным образом соединяться за счёт остаточного тепла и химических связующих. Конструкция зоны сбора критически влияет на то, как волокна каменной ваты уплотняются и переплетаются. На заводах регулируют скорость сборной ленты, воздухопроницаемость и температурный профиль для достижения заданной плотности волокон. Если процесс сбора происходит слишком быстро, волокна каменной ваты могут оседать неравномерно, что приводит к колебаниям плотности. Если сбор происходит слишком медленно, волокна чрезмерно уплотняются, и плотность каменной ваты становится неоднородной по толщине мата. Современные производственные мощности используют датчики плотности в реальном времени в процессе сбора для выявления отклонений и запуска корректирующих действий до завершения формирования бракованного материала каменной ваты.
Уплотнение, отверждение и окончательная проверка плотности
Контролируемое уплотнение и термическое отверждение
После первоначального формирования мат из каменной ваты проходит через ролики сжатия, которые уплотняют волокнистую структуру до заданных толщины и плотности. На заводах по производству каменной ваты давление роликов калибруется с учётом характеристик волокон и требуемой конечной плотности. Этап сжатия должен строго контролироваться: чрезмерное усилие приводит к хрупкости каменной ваты и снижению её упругости, а недостаточное давление оставляет материал слабым и склонным к усадке. После сжатия каменная вата поступает в печи отверждения, где тепло активирует органические связующие вещества, обеспечивающие необратимое соединение отдельных волокон. Температура и время пребывания в этих камерах отверждения строго регулируются для обеспечения равномерного отверждения связующего по всему поперечному сечению каменной ваты — это необходимо для достижения стабильных механических свойств и сохранения постоянства плотности на протяжении всего жизненного цикла изделия.
Измерение плотности и обеспечение качества
Ведущие производители каменной ваты внедряют многоступенчатые протоколы проверки плотности. После отверждения каменная вата проходит через автоматизированные измерительные системы, которые фиксируют толщину и массу в нескольких точках по всей ширине материала. На основе этих измерений рассчитывается фактическая плотность и сравниваются результаты с заданными диапазонами. Если плотность каменной ваты выходит за пределы допустимых значений, передовые производственные мощности автоматически направляют материал на повторную переработку или корректировку. Также регулярно проводится ручной отбор проб: техники вырезают участки охлаждённой каменной ваты, определяют их объём и массу и проверяют соответствие измеренной плотности показаниям автоматических систем. Такой избыточный подход к верификации позволяет выявить отклонения в плотности, которые иначе могли бы попасть к заказчикам, защищая репутацию бренда и гарантируя, что поставляемая каменная вата будет работать так, как задумано, в задачах теплоизоляции и обеспечения пожарной безопасности.
Часто задаваемые вопросы
Почему стабильная плотность волокон имеет такое большое значение для продукции из каменной ваты?
Постоянная плотность волокон напрямую определяет теплопроводность, огнестойкость, звукопоглощение и прочность на сжатие минераловатной изоляции. При колебаниях плотности минеральной ваты эти эксплуатационные характеристики становятся непредсказуемыми. Специалисты в строительной отрасли и нормативные строительные документы требуют, чтобы минеральная вата соответствовала конкретным пороговым значениям эксплуатационных характеристик. Если в одних участках минеральной ваты плотность выше, а в других — ниже, общая производительность системы снижается. Кроме того, плотность минеральной ваты ниже заданной может привести к неудовлетворительному результату при испытаниях на огнестойкость, тогда как повышенная плотность снижает экономическую эффективность без дополнительного функционального выигрыша, увеличивая стоимость единицы фактической производительности.
Какие инструменты используют заводы по производству минеральной ваты для контроля плотности волокон в процессе производства?
Современные предприятия по производству каменной ваты используют лазерные датчики толщины, весовые датчики на единицу площади и инфракрасные системы контроля температуры по всей производственной линии. Данные в реальном времени от этих приборов поступают в центральные системы управления, которые сравнивают фактические измерения с заданными спецификациями плотности. Если обнаружено отклонение плотности каменной ваты, система управления отправляет сигналы для корректировки давления воздуха при прядении, силы прижимных роликов или скорости конвейерной ленты сбора. Во многих предприятиях также применяется программное обеспечение статистического контроля процессов, которое отслеживает тенденции изменения плотности в течение часов и смен, оповещая операторов о постепенном смещении параметров до того, как качество каменной ваты станет неприемлемым. Лабораторный анализ проб обеспечивает независимую проверку автоматических показаний.
Как влияют колебания исходных материалов на стабильность плотности каменной ваты?
Разные источники и партии базальта и известняка имеют различный минеральный состав, содержание влаги и распределение размеров частиц. Эти различия влияют на скорость плавления материалов, вязкость полученного расплава и его текучесть на стадии формования волокна. Когда заводы по производству каменной ваты получают базальт с более крупными частицами или повышенным содержанием влаги, профиль плавления изменяется, что, в свою очередь, сказывается на диаметре волокна и плотности его укладки. Именно поэтому передовые производители устанавливают строгие технические требования к поставщикам, проводят входной контроль сырья перед принятием груза и корректируют параметры печи на основе измеренных характеристик поступающего сырья, чтобы компенсировать возможные отклонения и обеспечить стабильную плотность волокон каменной ваты независимо от незначительных колебаний свойств исходных материалов.
Содержание
- Постоянство сырья и начальная обработка
- Формирование волокон и методы их сбора
- Уплотнение, отверждение и окончательная проверка плотности
-
Часто задаваемые вопросы
- Почему стабильная плотность волокон имеет такое большое значение для продукции из каменной ваты?
- Какие инструменты используют заводы по производству минеральной ваты для контроля плотности волокон в процессе производства?
- Как влияют колебания исходных материалов на стабильность плотности каменной ваты?